Металлический порошок EOS CaseHardeningSteel 20MnCr5
Предзаказ
Артикул: 310089
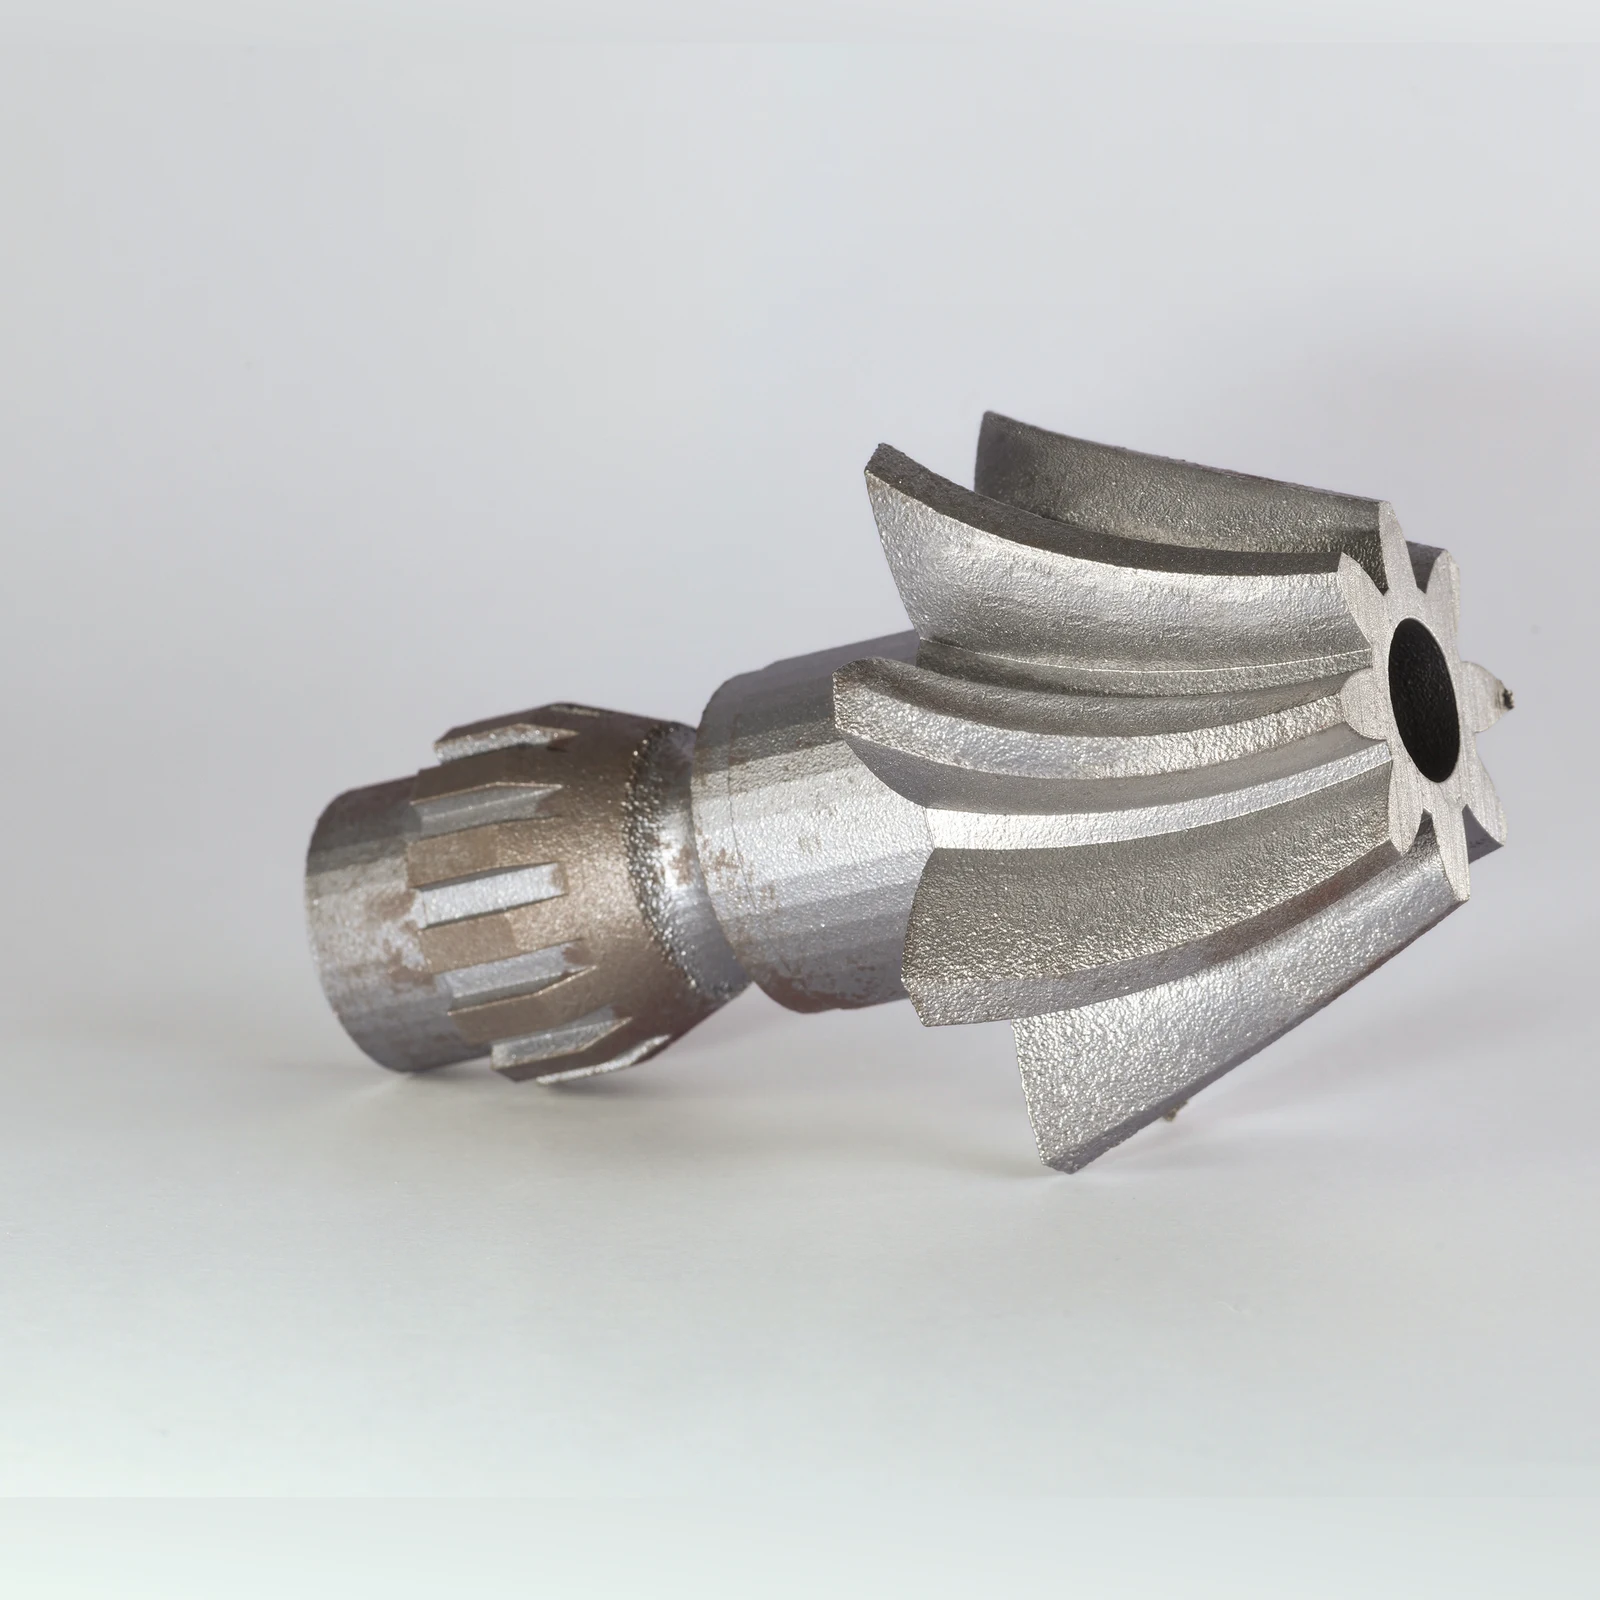
EOS CaseHardeningSteel 20MnCr5 - порошок цементуемой стали 20MnCr5 для DMLS: прочность 1250 МПа, цементация до 60 HRC, шестерни.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
EOS CaseHardeningSteel 20MnCr5 - порошок цементуемой стали 20MnCr5 (EN 10084, 1.7147) для DMLS 3D-печати. Сталь хорошо закаливается и после термообработки получает твёрдую износостойкую поверхность.
Типичные свойства деталей: предел прочности 1250 МПа, предел текучести 900 МПа, удлинение 10 %. Состав: марганец 1,1-1,4 %, хром 1-1,3 %, углерод 0,17-0,22 %, железо - основа. Размер частиц - 15-55 мкм. Закалка - 840-870 °C с выдержкой 30 минут в воде или масле, отпуск - 160-200 °C 2 часа; по желанию - нормализация и цементация при 860-900 °C, после которой поверхность набирает 60 HRC.
Порошок рассчитан на DMLS - так EOS называет лазерное плавление металла в слое порошка (LPBF, SLM): ракель раскладывает на платформе тонкий слой, волоконный лазер расплавляет его по сечению детали в камере с инертным газом. Детали получаются плотными, а внутренние каналы и решётки печатаются сразу, без оснастки.
EOS называет для 20MnCr5 автомобилестроение и общее машиностроение: шестерни и механические детали, где нужна твёрдая поверхность и вязкая сердцевина.
EOS выпускает процессы CaseHardeningSteel 20MnCr5 для установок EOS M 290 и EOS M 400-4. Все модели - в разделе 3D-принтеры по металлу, другие марки - в разделе Металлический порошок для 3D принтера. Для просеивания и уборки порошка есть станция просеивания порошка и взрывозащищённый пылесос.
Конструкционные и специальные сплавы EOS: цементуемая сталь 20MnCr5 для шестерён, улучшаемая 42CrMo4 для валов, инвар FeNi36 с низким тепловым расширением и кобальт-хром CobaltChrome MP1 без никеля.
Металлические порошки EOS разработаны специально для DMLS и проходят контроль качества, а процессы - сочетания порошка, установки и толщины слоя - проверены, поэтому свойства деталей повторяются от задания к заданию. Для каждого процесса у EOS есть паспорт процесса со свойствами по направлениям построения. EOS выстраивает процесс по «треугольнику качества»: система, материал и параметры процесса проверяются вместе, а каждой связке присваивается уровень технологической готовности (TRL). Связки Premium (TRL 7-9) имеют полный набор подтверждённых данных и воспроизводимые свойства деталей, связки Core (TRL 3-5) дают ранний доступ к новым материалам. Premium-порошки поставляются с сертификатом контроля EN 10204 3.1.
Металлическая печать даёт деталям то, чего нет у литья и фрезеровки: детали легче за счёт решёток и топологической оптимизации, несколько деталей объединяются в одну без сварки и крепежа, а каналы охлаждения повторяют форму изделия. Поэтому порошки покупают и для серий, и для штучных деталей.
Детали для DMLS проектируют с учётом поддержек: нависающие поверхности под углом меньше 45 градусов к платформе поддерживают, каналы делают круглыми или каплевидными, чтобы они печатались без поддержек внутри, а в полостях оставляют отверстия для удаления порошка.
После печати деталь вместе с платформой при необходимости отжигают, отрезают от платформы, снимают поддержки и доводят посадки механической обработкой. Остаток порошка просеивают и возвращают в работу. Свойства в карточке - типичные значения EOS для напечатанных образцов, у конкретной детали они зависят от процесса, ориентации на платформе и термообработки. Полные таблицы по направлениям построения есть в паспортах процессов EOS.
При приёмке партии порошка смотрят на размер частиц, сферичность, текучесть, насыпную плотность и содержание кислорода: от них зависит, ровно ли ложится слой и насколько плотной получится деталь. Влажный или окисленный порошок даёт поры, поэтому его сушат и просеивают.
Порошок хранят в закрытой таре в сухом помещении, а работают с ним в перчатках, респираторе и антистатической одежде. Кроме принтера для металлической печати нужны станция просеивания порошка, взрывозащищённый пылесос, печь для отжига и термообработки и оборудование для отрезки деталей от платформы - ленточная пила или проволочный электроэрозионный станок. Подскажем, что нужно под ваши детали.
EOS основана в 1989 году, штаб-квартира компании - в Крайлинге под Мюнхеном, в Германии. Технологию DMLS - прямое лазерное плавление металла - EOS применяет больше 30 лет, а детали из своих порошков печатает для авиакосмической отрасли, автомобилестроения, медицины, инструментальной отрасли и турбостроения.
EOS устанавливает и настраивает принтер, обучает операторов на месте и обслуживает машину по всему миру, а Additive Minds помогает подобрать детали для печати и отработать процесс. Порошок поставляем под задачу: в заявке укажите модель принтера, нужный объём и что будете печатать - подберём фасовку, уточним процесс и толщину слоя, сроки поставки и подскажем, чем заменить марку, если её нет на складе.
Все товары бренда - в каталоге материалы и 3D-принтеры EOS. Если останутся вопросы, наши специалисты помогут. Паспорт материала у производителя - на eos.info.
- Сталь 20MnCr5 (1.7147)
- Прочность 1250 МПа
- Цементация до 60 HRC
- Износостойкость
- Шестерни
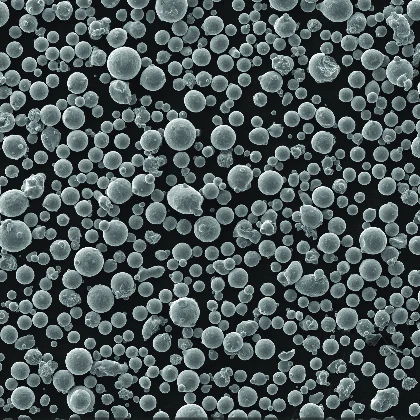
Поверхность стали
Поверхность металла, из которого делают порошок 20MnCr5.
01
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросЦена зависит от объёма партии и условий поставки. Оставьте заявку с моделью принтера - подготовим предложение и уточним процесс.
Типично: предел прочности 1250 МПа, предел текучести 900 МПа, удлинение 10 %.
На установках EOS: EOS M 290, EOS M 400-4.
Режим термообработки зависит от марки и задачи - он указан во вкладке «Характеристики» и в паспорте материала EOS.
Да, цементация при 860-900 °C с последующей закалкой и отпуском даёт поверхность твёрдостью 60 HRC.
Для шестерён и механических деталей автомобилей и машин, где нужна износостойкая поверхность.
БрендEOS
Основа сплаваЖелезо (стали)
Технология печатиSLM / LPBF
Страна производителяГермания
МаркаCaseHardeningSteel 20MnCr5
Класс сплавацементуемая сталь
Стандарт составаEN 10084, 1.7147
Предел прочности (типично)1250 МПа
Предел текучести (типично)900 МПа
Удлинение при разрыве (типично)10 %
Твёрдость после цементации60 HRC
Состав, % по массеFe - основа; Mn 1,1-1,4; Cr 1-1,3; C 0,17-0,22; Si ≤ 0,4; S ≤ 0,035
Размер частиц15-55 мкм
Термообработказакалка 840-870 °C, отпуск 160-200 °C; по желанию цементация 860-900 °C
Процессы EOSM 290 - 40 и 80 мкм; M 400-4 - 40 и 80 мкм
Номер порошка EOS9030-0004
ТехнологияDMLS (LPBF, SLM)
ПроизводительEOS GmbH, Германия
Для каких задач подходит
Похожие товары
Связанные статьи
T70X: Титановый сплав, преодолевший температурный барьер в 600°C
В течение 30 лет предел в 600°C был жестким ограничением для жаропрочных титановых сплавов. Китайский сплав, названный в честь своей рабочей температуры в 700°C,…
Биопечать гидрогелями: поставка Dr. INVIVO 4D6 в МИРЭА
В Российский технологический университет МИРЭА поставлен биопринтер Dr. INVIVO 4D6 разработки южнокорейской компании ROKIT Healthcare. Оборудование установлено в новом научном корпусе, открытом в рамках…
Локализация по слоям: как аддитивные технологии и реверс-инжиниринг помогли Московскому Политеху создать первый российский гибридный спортпрототип
Цена простоя и космический импорт Как практики в сфере аддитивных технологий, мы считаем, что 3D-печать — это инструмент для решения проблем, а не просто…
Вы недавно смотрели