


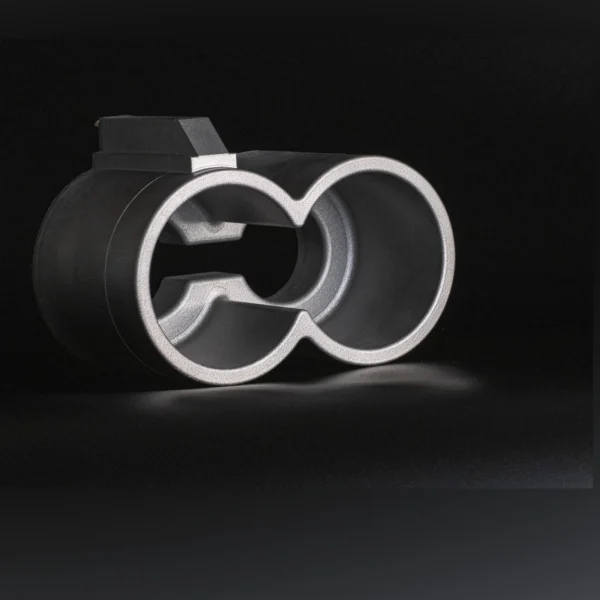
Металлический порошок EOS ToolSteel 1.2709
Предзаказ
Артикул: 310102
EOS ToolSteel 1.2709 - порошок инструментальной стали 1.2709 для DMLS: прочность 2250 МПа, формы для литья пластмасс и металлов.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
EOS ToolSteel 1.2709 - порошок сверхпрочной мартенситностареющей инструментальной стали 1.2709 для требовательной оснастки. Свойства формируются при старении за счёт интерметаллидов.
Типичные свойства деталей: предел прочности 2250 МПа, предел текучести 2160 МПа, удлинение 3,5 %. Состав: никель 17-19 %, кобальт 8,5-10 %, молибден 4,5-5,2 %, титан 0,8-1,2 %, железо - основа. Размер частиц - 20-65 мкм. Термообработка двухступенчатая: растворная обработка и старение.
Порошок рассчитан на DMLS - так EOS называет лазерное плавление металла в слое порошка (LPBF, SLM): ракель раскладывает на платформе тонкий слой, волоконный лазер расплавляет его по сечению детали в камере с инертным газом. Детали получаются плотными, а внутренние каналы и решётки печатаются сразу, без оснастки.
Сталь сверхпрочная и твёрдая, с отличной усталостной прочностью и хорошей обрабатываемостью. EOS называет формы для литья пластмасс, инструмент для экструзии и горячего прессования, формы для литья под давлением алюминиевых и цинковых сплавов.
EOS выпускает процессы ToolSteel 1.2709 для установок EOS M 290. Все модели - в разделе 3D-принтеры по металлу, другие марки - в разделе Металлический порошок для 3D принтера. Для просеивания и уборки порошка есть станция просеивания порошка и взрывозащищённый пылесос.
Инструментальные стали EOS: мартенситностареющие MaragingSteel MS1 и ToolSteel 1.2709, нержавеющая StainlessSteel CX, бескобальтовая ToolSteel CM55 и ToolSteel H13 для горячей штамповки и литья под давлением.
Металлические порошки EOS разработаны специально для DMLS и проходят контроль качества, а процессы - сочетания порошка, установки и толщины слоя - проверены, поэтому свойства деталей повторяются от задания к заданию. Для каждого процесса у EOS есть паспорт процесса со свойствами по направлениям построения. EOS выстраивает процесс по «треугольнику качества»: система, материал и параметры процесса проверяются вместе, а каждой связке присваивается уровень технологической готовности (TRL). Связки Premium (TRL 7-9) имеют полный набор подтверждённых данных и воспроизводимые свойства деталей, связки Core (TRL 3-5) дают ранний доступ к новым материалам. Premium-порошки поставляются с сертификатом контроля EN 10204 3.1.
Металлическая печать даёт деталям то, чего нет у литья и фрезеровки: детали легче за счёт решёток и топологической оптимизации, несколько деталей объединяются в одну без сварки и крепежа, а каналы охлаждения повторяют форму изделия. Поэтому порошки покупают и для серий, и для штучных деталей.
Детали для DMLS проектируют с учётом поддержек: нависающие поверхности под углом меньше 45 градусов к платформе поддерживают, каналы делают круглыми или каплевидными, чтобы они печатались без поддержек внутри, а в полостях оставляют отверстия для удаления порошка.
После печати деталь вместе с платформой при необходимости отжигают, отрезают от платформы, снимают поддержки и доводят посадки механической обработкой. Остаток порошка просеивают и возвращают в работу. Свойства в карточке - типичные значения EOS для напечатанных образцов, у конкретной детали они зависят от процесса, ориентации на платформе и термообработки. Полные таблицы по направлениям построения есть в паспортах процессов EOS.
При приёмке партии порошка смотрят на размер частиц, сферичность, текучесть, насыпную плотность и содержание кислорода: от них зависит, ровно ли ложится слой и насколько плотной получится деталь. Влажный или окисленный порошок даёт поры, поэтому его сушат и просеивают.
Порошок хранят в закрытой таре в сухом помещении, а работают с ним в перчатках, респираторе и антистатической одежде. Кроме принтера для металлической печати нужны станция просеивания порошка, взрывозащищённый пылесос, печь для отжига и термообработки и оборудование для отрезки деталей от платформы - ленточная пила или проволочный электроэрозионный станок. Подскажем, что нужно под ваши детали.
EOS называет себя ведущим мировым поставщиком технологий промышленной 3D-печати металлом и пластиком: принтеры, материалы и параметры процесса компания поставляет из одних рук. В группу EOS входит AMCM - производитель крупноформатных установок для металлической печати, а консалтинговое подразделение Additive Minds помогает заказчикам внедрять 3D-печать на производстве.
EOS устанавливает и настраивает принтер, обучает операторов на месте и обслуживает машину по всему миру, а Additive Minds помогает подобрать детали для печати и отработать процесс. Порошок поставляем под задачу: в заявке укажите модель принтера, нужный объём и что будете печатать - подберём фасовку, уточним процесс и толщину слоя, сроки поставки и подскажем, чем заменить марку, если её нет на складе.
Все товары бренда - в каталоге материалы и 3D-принтеры EOS. Если останутся вопросы, наши специалисты помогут. Паспорт материала у производителя - на eos.info.
- Сталь 1.2709
- Прочность 2250 МПа
- Усталостная прочность
- Литьё под давлением
- Хорошо обрабатывается
Плавление порошка лазером
Так волоконный лазер установки EOS плавит металлический порошок по сечениям деталей. Из EOS ToolSteel 1.2709 детали получаются плотными, со свойствами, проверенными для процессов EOS.
01
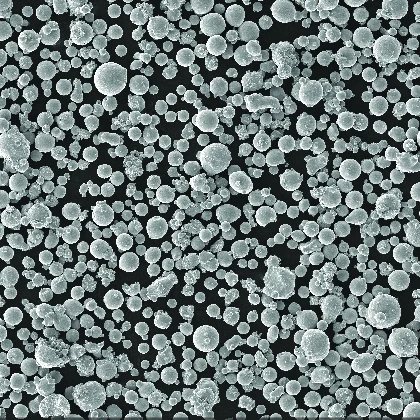
Поверхность стали
Поверхность металла, из которого делают порошок 1.2709.
02
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросЦена зависит от объёма партии и условий поставки. Оставьте заявку с моделью принтера - подготовим предложение и уточним процесс.
Типично после старения: предел прочности 2250 МПа, предел текучести 2160 МПа, удлинение 3,5 %.
На установках EOS: EOS M 290.
Режим термообработки зависит от марки и задачи - он указан во вкладке «Характеристики» и в паспорте материала EOS.
Формы для литья пластмасс, инструмент для экструзии и горячего прессования, формы для литья алюминиевых и цинковых сплавов под давлением.
Типично - 2250 МПа на разрыв и 2160 МПа предел текучести после старения.
БрендEOS
Основа сплаваЖелезо (стали)
Технология печатиSLM / LPBF
Страна производителяГермания
МаркаToolSteel 1.2709
Класс сплавамартенситностареющая инструментальная сталь
Стандарт составаEN 1.2709
Предел прочности (типично)2250 МПа
Предел текучести (типично)2160 МПа
Удлинение при разрыве (типично)3,5 %
Состав, % по массеFe - основа; Ni 17-19; Co 8,5-10; Mo 4,5-5,2; Ti 0,8-1,2
Размер частиц20-65 мкм
Термообработкарастворная обработка и старение
Процессы EOSM 290 - 40 мкм
Номер порошка EOS9011-0042
ТехнологияDMLS (LPBF, SLM)
ПроизводительEOS GmbH, Германия
- Порошок EOS ToolSteel 1.2709 в герметичной заводской таре
- Сертификат контроля партии по EN 10204 (тип 3.1 у марок Premium, 2.2 у марок Core)
Фасовку и объём партии уточняем под заказ
Состав поставки уточняется в коммерческом предложении
Почему металлический порошок важен для 3D-печати, канал EOS (англ.)
Как EOS контролирует качество и прослеживаемость порошка, канал EOS (англ.)
Для каких задач подходит
Похожие товары
Связанные статьи
T70X: Титановый сплав, преодолевший температурный барьер в 600°C
В течение 30 лет предел в 600°C был жестким ограничением для жаропрочных титановых сплавов. Китайский сплав, названный в честь своей рабочей температуры в 700°C,…
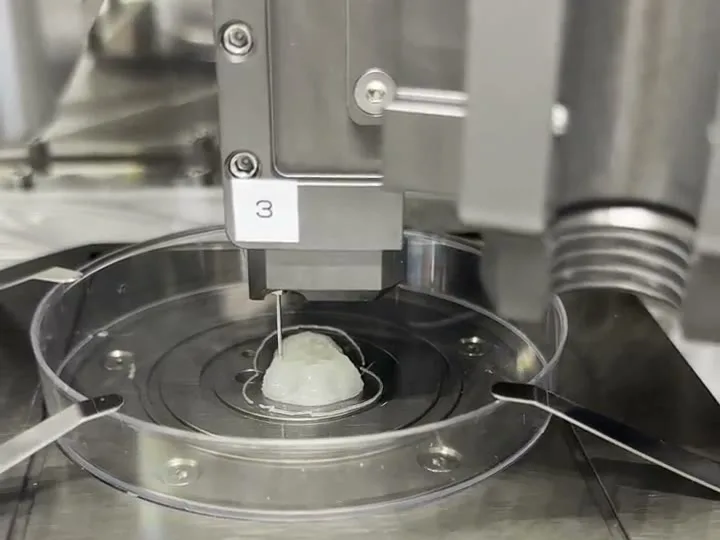
Биопечать гидрогелями: поставка Dr. INVIVO 4D6 в МИРЭА
В Российский технологический университет МИРЭА поставлен биопринтер Dr. INVIVO 4D6 разработки южнокорейской компании ROKIT Healthcare. Оборудование установлено в новом научном корпусе, открытом в рамках…
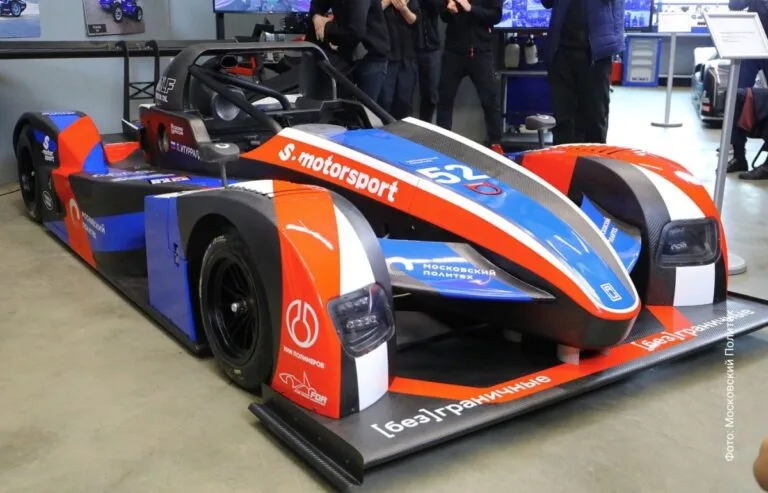
Локализация по слоям: как аддитивные технологии и реверс-инжиниринг помогли Московскому Политеху создать первый российский гибридный спортпрототип
Цена простоя и космический импорт Как практики в сфере аддитивных технологий, мы считаем, что 3D-печать — это инструмент для решения проблем, а не просто…