В этой статье
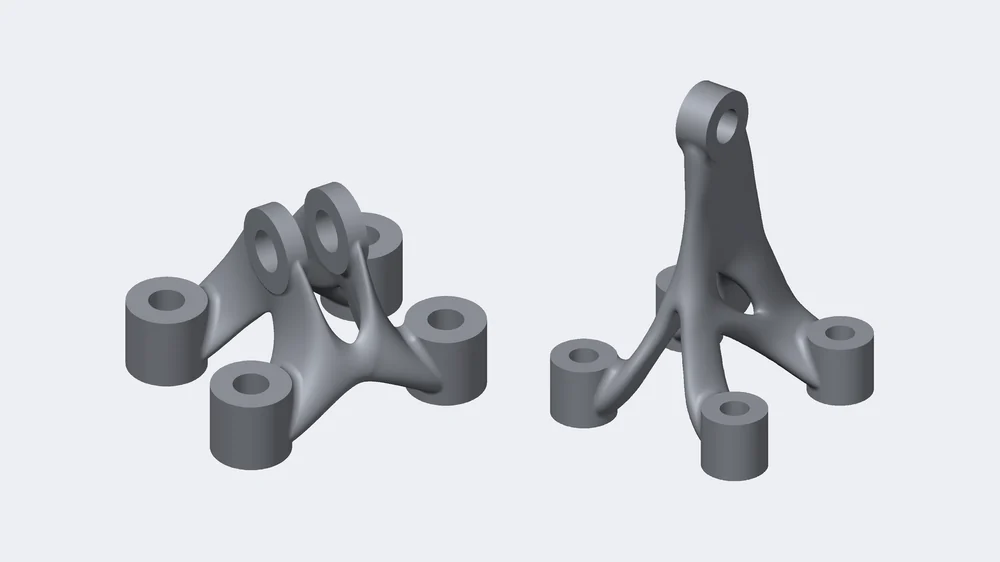
Топологическая оптимизация - расчётный метод, который оставляет в детали металл только там, где он держит нагрузку, а остальное убирает. Мы в 3DCM выполнили такую работу для двух алюминиевых кронштейнов заказчика: пересчитали их форму, рассчитали серийный выпуск на металлическом 3D-принтере HBD 400, провели пробное построение и проверили напечатанные кронштейны рентгеном.
Ниже - как устроена эта работа по шагам, что получилось на выходе, сколько кронштейнов помещается на одну платформу и что на самом деле значат цифры годового выпуска и себестоимости. Отдельно говорим о границах: где расчёт даёт теоретический предел и чего не видно на рентгеновском снимке.
Статья для конструкторов и технологов, которые думают перевести серийную деталь на 3D-печать алюминием, и для тех, кто отвечает за её стоимость. В конце - список исходных данных, с которыми стоит приходить на такой расчёт.
Коротко о главном
- Мы пересчитали форму двух кронштейнов (внутренние номера 002 и 016): расчёт сохранил бобышки под крепёж и проушины, а между ними оставил тонкие перемычки по линиям нагрузки.
- Готовые модели весят 4,94 и 7,37 г при габаритах 27,3 × 22,3 × 18,6 мм и 27,3 × 27,3 × 39 мм.
- На платформу HBD 400 с шестью лазерами по 500 Вт помещается 100 кронштейнов, построение занимает 10 и 13 ч.
- Теоретический годовой предел одной установки - до 87 600 и до 67 384 штук, расчётная себестоимость - 240 и 290 руб. за деталь. Реальный выпуск ниже: установка не может печатать 8 760 часов в году без остановок.
- Пробное построение мы проверили рентгеном: перемычки и бобышки на снимках сплошные, видимых пустот и несплавлений нет. Мелкие поры такой снимок не покажет.
Что такое топологическая оптимизация и зачем она кронштейну
Инженер задаёт область проектирования - объём, в котором может находиться материал, - места крепления, нагрузки и цель расчёта, например минимум массы при заданной жёсткости. Программа разбивает объём на конечные элементы и шаг за шагом убирает те, что почти не работают. Остаётся каркас, по которому усилие идёт от точки приложения к опорам. Основу метода описали Мартин Бендсё и Нобору Кикути в статье 1988 года о методе гомогенизации, сегодня он есть во многих инженерных расчётных пакетах.
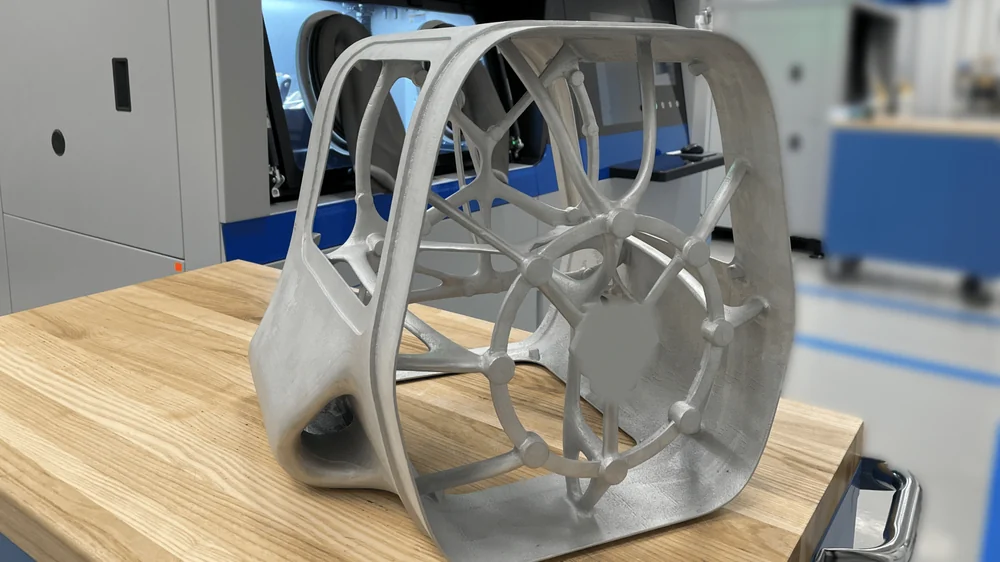
Кронштейн - очень удобный объект для такого расчёта. Задача у него простая: передать усилие от проушины к нескольким точкам крепления. Обычный кронштейн фрезеруют или отливают, и его форма подчинена станку или литейной форме: плоские стенки, рёбра, прямые углы. Металл в такой детали часто лежит там, где нагрузки почти нет. Расчёт снимает этот запас, и деталь приобретает облик, который называют бионическим дизайном: ветвящиеся перемычки, плавные переходы, окна там, где у литой детали была бы сплошная стенка.
Облегчённые кронштейны нужны везде, где масса стоит денег или ресурса: в авиастроении, автомобилестроении, робототехнике, приборостроении. Но фрезеровать такую форму трудно, а часто и невозможно. Для селективного лазерного сплавления (SLM) - процесса категории «синтез на подложке», в котором лазер слой за слоем сплавляет металлический порошок, - сложность формы почти ничего не стоит. Подробно о процессе мы писали в статье о том, как работают металлические 3D-принтеры. Поэтому облегчение детали расчётом и 3D-печать кронштейнов из металла работают в паре.
Рядом стоит родственный метод - генеративное проектирование: алгоритм получает зоны крепления, нагрузки и способ изготовления и предлагает сразу несколько вариантов конструкции. Чем он отличается от оптимизации готовой детали, мы разбирали в статье о том, как генеративное проектирование меняет разработку двигателей.
Как мы оптимизировали кронштейны: шесть шагов
Порядок работы был одинаковым для обоих кронштейнов. Он не зависит от размера детали: для кронштейна длиной 27 мм и для узла в полметра шаги те же, меняются масштаб расчёта и ограничения установки.
- Область проектирования. Из исходной геометрии выделили объём, в котором может находиться металл, и зоны, которые расчёт не трогает: бобышки с отверстиями под крепёж и проушины, через которые приходит нагрузка. Их форму задают сопрягаемые детали.
- Нагрузки и закрепления. Задали, куда и как приложены усилия и где кронштейн закреплён. От этого зависит, по каким линиям лягут перемычки.
- Цель и ограничения. Цель - минимум массы при заданной жёсткости. Ограничения - технологические: минимальная толщина стенки, которую установка строит без искажений, допустимый угол нависания, направление построения.
- Оптимизация и сглаживание. Расчёт выдаёт «сырую» форму из ячеек сетки. Мы превращаем её в гладкую модель с плавными переходами, пригодную и для печати, и для чертежа.
- Проверочный расчёт. Сглаженную модель заново считаем на прочность и жёсткость: при сглаживании геометрия меняется, и принимать результат оптимизации без проверки нельзя.
- Подготовка к производству. Ориентация на платформе, поддержки, раскладка, расчёт времени построения и себестоимости, пробное построение и контроль.
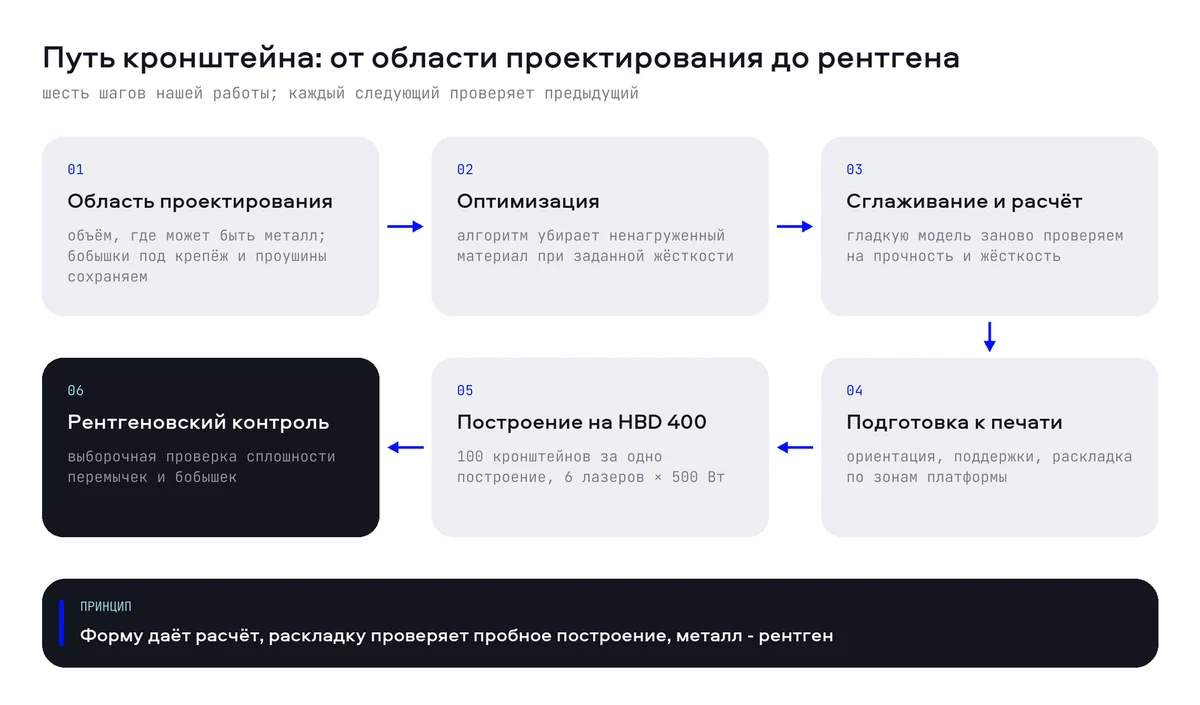
Самый трудный шаг - третий. Без ограничений алгоритм охотно рисует перемычки толщиной в доли миллиметра и горизонтальные балки, которые при печати придётся подпирать поддержками. На детали размером около 3 см поддержка внутри ветвящейся перемычки - это ручная работа на каждой из сотни деталей в построении. Поэтому ограничения печати мы закладываем в расчёт с самого начала, а не исправляем модель потом. Общие правила проектирования под лазерное сплавление металлов собраны в стандарте ISO/ASTM 52911-1:2019.
Что получилось: два кронштейна после оптимизации
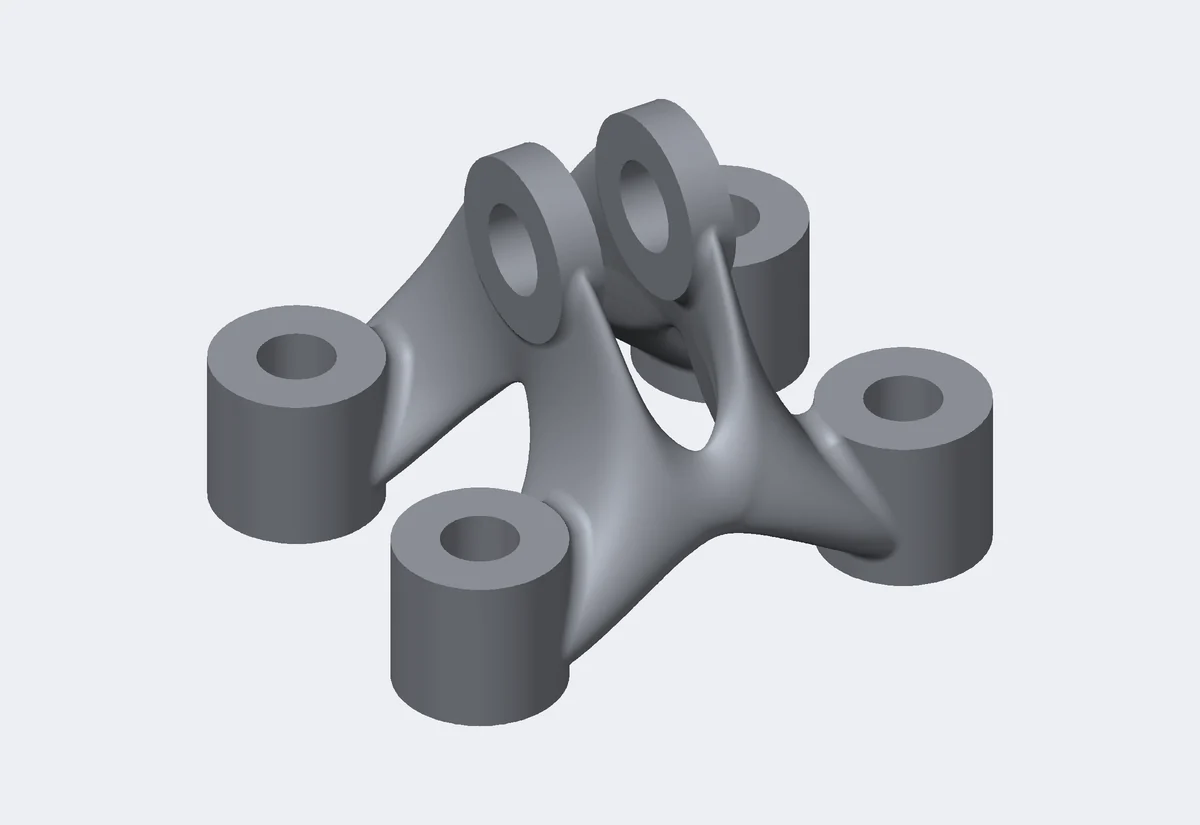
Кронштейн 002 низкий и широкий: четыре бобышки под крепёж по углам и две проушины сверху, между проушинами - продольный паз. Усилие от проушин уходит к бобышкам по изогнутым перемычкам, в центре осталось сквозное окно.
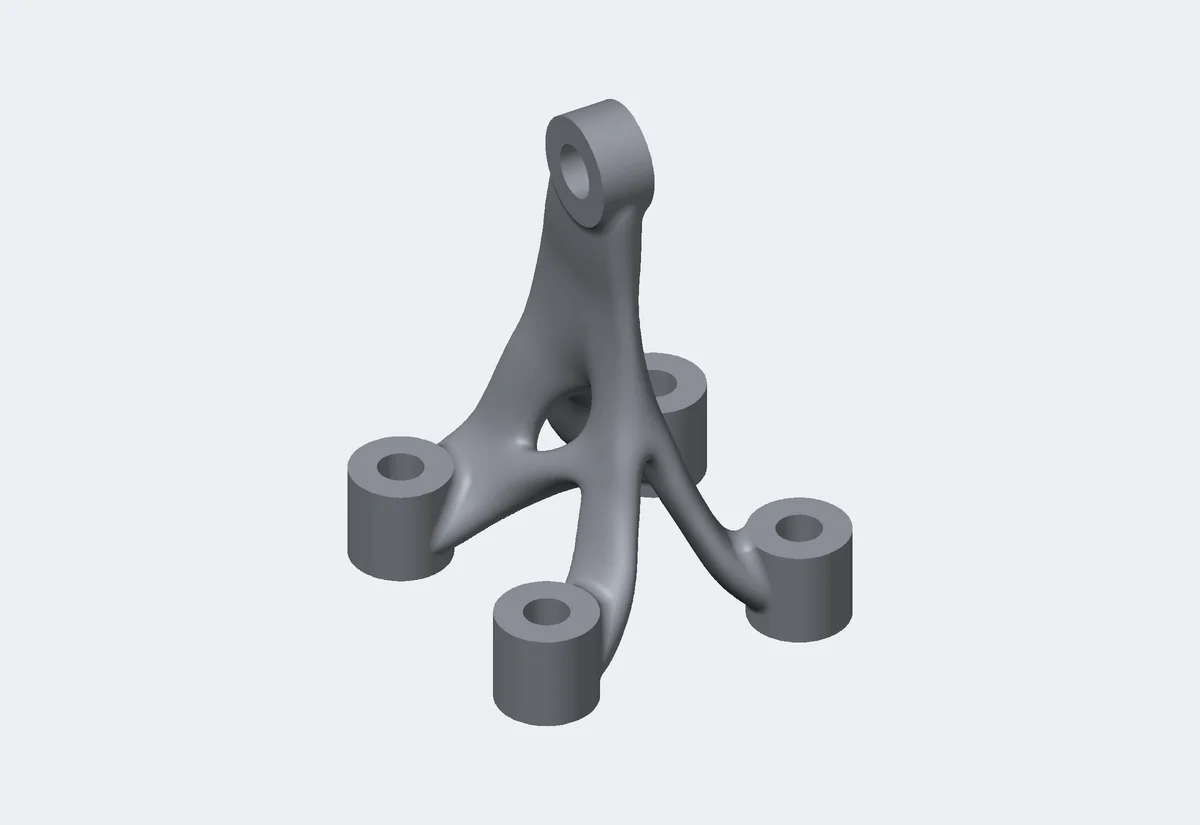
Кронштейн 016 выше, его полная высота - 39 мм. Единственная проушина поднята на ножке над плоскостью крепления, а внизу ножка расходится на четыре ветви к бобышкам. Форма похожа на ствол с корнями, и это не украшение: так нагрузка от одной точки уходит на четыре опоры кратчайшими путями.
Параметры обеих моделей - в таблице. Массу мы считали по объёму модели и плотности сплава 2,7 г/см³, время построения - для полной платформы.
| Параметр | Кронштейн 002 | Кронштейн 016 |
|---|---|---|
| Габариты | 27,3 × 22,3 × 18,6 мм | 27,3 × 27,3 × 39 мм |
| Объём | 1,83 см³ | 2,73 см³ |
| Масса | 4,94 г | 7,37 г |
| Материал | алюминиевый сплав HBQR01 | алюминиевый сплав HBQR01 |
| Деталей на одно построение | 100 | 100 |
| Время построения | 10 ч | 13 ч |
Материал в расчёте - алюминиевый сплав HBQR01 в обозначении HBD, порошок по сертификату партии - AlSi10Mg фракции 20-63 мкм. По сертификату в нём 10,39 % кремния и 0,39 % магния, кислорода 205 ppm, медианный размер частиц D50 - 42,9 мкм, текучесть по Холлу - 58,04 с на 50 г, насыпная плотность - 1,42 г/см³. AlSi10Mg - один из самых распространённых сплавов для 3D-печати алюминием: кремний делает расплав жидкотекучим, и сплав хорошо переносит быстрые циклы нагрева и остывания. Такие металлопорошковые композиции собраны в разделе алюминиевых порошков для 3D-принтера.
Подготовка к серийной печати на HBD 400
Серийный выпуск мы считали на промышленном 3D-принтере по металлу HBD 400 в исполнении с шестью лазерами по 500 Вт. Область печати у него 350 × 400 × 400 мм с опорной плитой, толщина слоя 20-120 мкм, типичная точность 0,05-0,2 мм, кислород в рабочей камере не выше 100 ppm. Метод построения® - официальный дилер HBD в России, установки этого бренда мы поставляем с гарантией и сервисной поддержкой.
В многолазерной установке каждый лазер отвечает за свой участок платформы, и чем больше лазеров работают одновременно, тем короче построение полной платформы. На снимке подготовки ниже платформа поделена на четыре зоны. На стыках поля лазеров сшиваются: автоматическая калибровка HBD 400 занимает меньше 5 минут при точности 0,05 мм. Мелкие детали мы всё равно ставим вне линий стыка, чтобы каждый кронштейн целиком строился в одной зоне.
Перед серией мы сделали пробное построение. На платформе - по пять кронштейнов каждого типа, 20 цилиндрических образцов и 10 дисков-образцов. Цилиндры и диски строятся в тех же условиях, что и детали, и обычно служат образцами-свидетелями: на них проверяют плотность, механические свойства и структуру металла, не разрушая сами кронштейны.
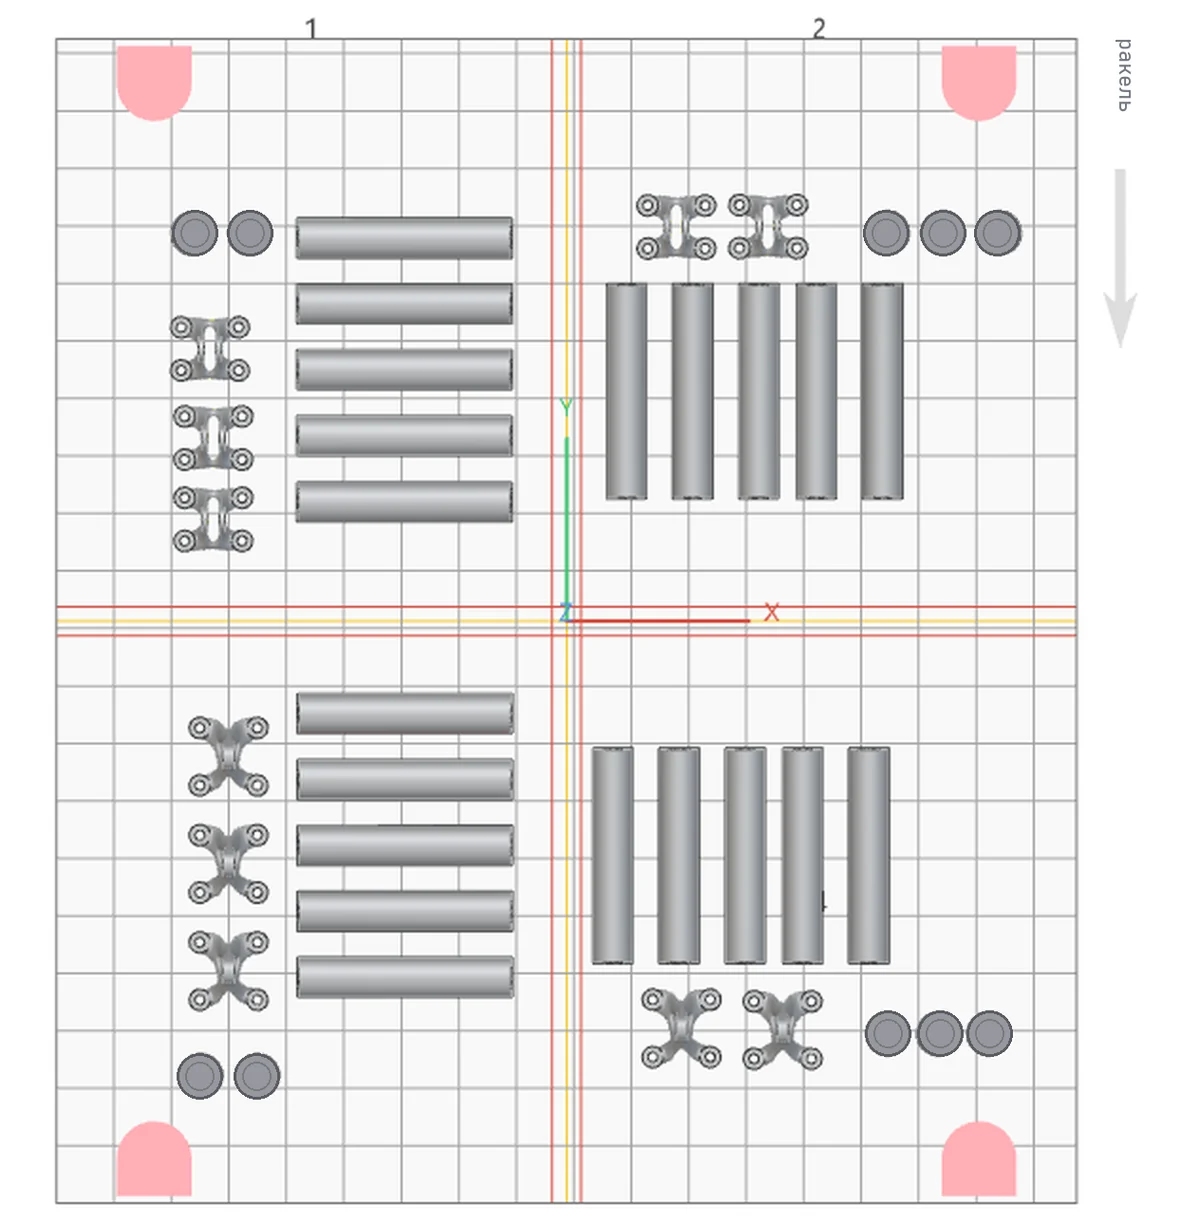
Стрелка справа на снимке подготовки - направление хода ракеля, который наносит новый слой порошка. У HBD 400 ракель двунаправленный и наносит слой за 3 с. Ориентацию деталей выбирают и с оглядкой на ракель: высокие тонкие элементы стараются не ставить к нему широкой стороной, чтобы он не задевал их при нанесении слоя.
В серии на платформу встаёт 100 кронштейнов одного типа. На таких маленьких деталях узкое место - не лазерное время, а всё, что вокруг него: поддержки под проушинами, отделение сотни деталей от плиты, удаление поддержек, термообработка, доводка отверстий. Детали из AlSi10Mg после печати обычно отжигают для снятия остаточных напряжений, затем отрезают от плиты и обрабатывают поверхность. Для этого у HBD есть вспомогательное оборудование: вакуумная печь для термообработки, электроэрозионная проволочная резка, пескоструйная камера. Посадочные отверстия бобышек, если к ним есть требования по допуску, доводят механической обработкой: точность печати 0,05-0,2 мм не всегда закрывает требования к посадке крепежа.
Расчёт производительности и себестоимости: что значат цифры
При 100 деталях на платформу и построении за 10 ч установка выпускает 10 кронштейнов 002 в час, при 13 ч - около 7,7 кронштейна 016. Умножаем на 8 760 часов в году и получаем до 87 600 кронштейнов 002 или до 67 384 кронштейнов 016 на одной установке.
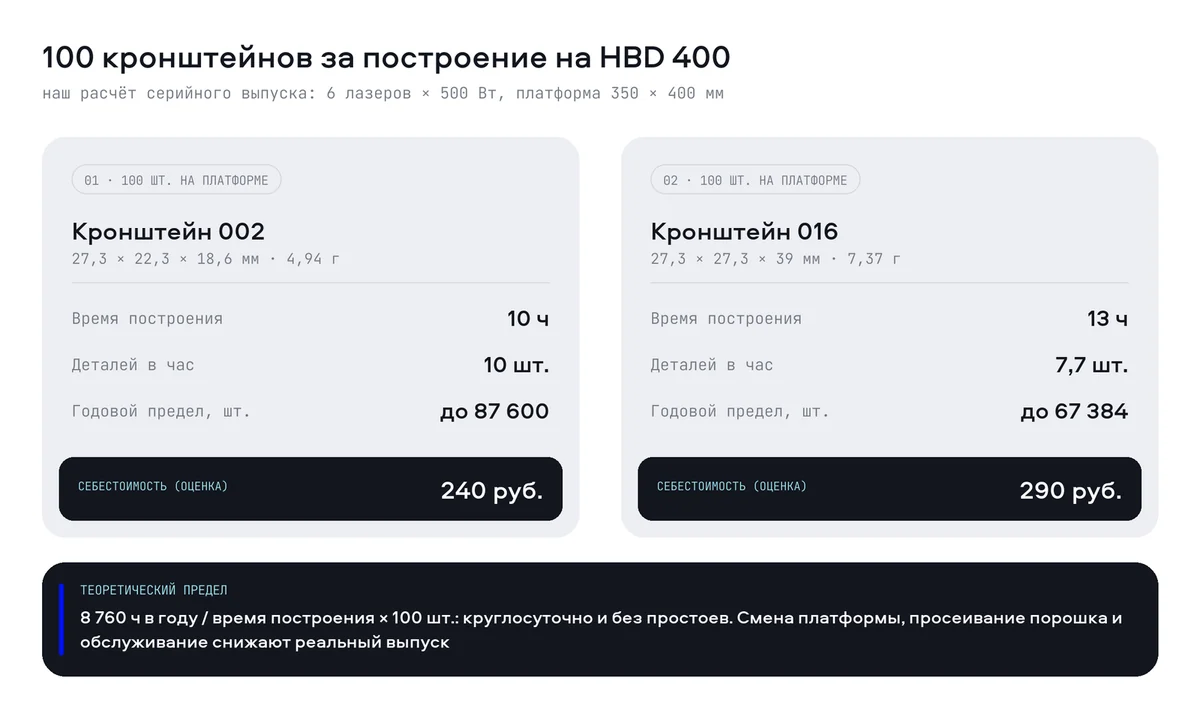
Это теоретический верхний предел, и мы так его и называем. Он предполагает, что установка работает круглосуточно и ни разу не останавливается. На деле между построениями нужно остудить и извлечь платформу, просеять порошок и вернуть его в оборот, поставить новую плиту, обслужить фильтры и оптику. Реальный выпуск считается просто: годовой предел умножают на долю времени, когда установка действительно печатает. Для примера: при загрузке 70 % предел для кронштейна 002 превращается в 61 320 штук в год.
Расчётная себестоимость - 240 руб. за кронштейн 002 и 290 руб. за кронштейн 016. Это оценка из нашего расчёта, а не цена: она зависит от загрузки установки, расхода порошка и объёма постобработки. Чем полнее платформа и чем меньше простоев, тем дешевле одна деталь, отсюда главное правило серийной печати - строить полными платформами.
Почему разница во времени построения всего 3 ч, если кронштейн 016 вдвое выше? Время селективного лазерного сплавления складывается из числа слоёв и площади, которую лазеры сплавляют в каждом слое. Кронштейн 016 выше (39 мм против 18,6 мм), но в среднем его сечение меньше: при объёме 2,73 см³ на высоту 39 мм приходится около 0,7 см², у кронштейна 002 - около 1 см².
Рентгеновский контроль: что видно на снимках и чего не видно
Напечатанные кронштейны мы проверили на рентгеновской установке. Рентгеновский контроль деталей ищет внутренние дефекты: пустоты, несплавления между слоями, непроплавленный порошок в теле детали. Для тонкой ветвящейся детали это главный вопрос: сплошная ли перемычка внутри.
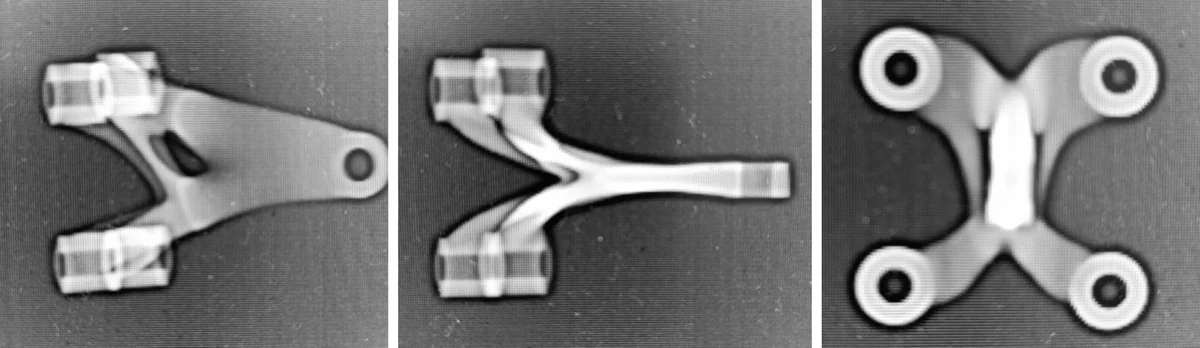
Кронштейн 016 мы сняли в трёх проекциях, кронштейн 002 - в двух, сверху и сбоку. На всех снимках перемычки и бобышки выглядят сплошными, хорошо видны отверстия под крепёж, видимых пустот и несплавлений нет. Тёмный овал в центре кронштейна 002 на виде сверху - продольный паз между проушинами, а не дефект.
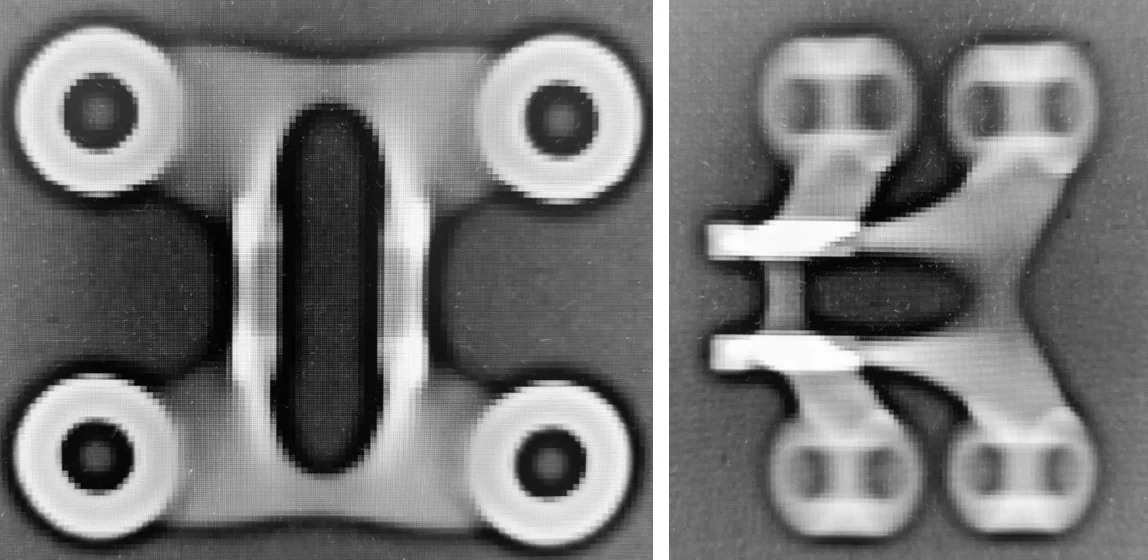
Теперь о границах. Снимки сфотографированы с экрана рентгеновской установки, и их разрешение не позволяет судить о порах мельче долей миллиметра. Рентген в такой постановке - выборочный контроль крупных внутренних дефектов. Он не заменяет компьютерную томографию, которая показывает поры в объёме детали, и не заменяет испытания образцов-свидетелей. Для серийного выпуска контроль обычно складывают из трёх частей: выборочный рентген или томография деталей, испытания образцов из каждого построения, контроль размеров.
Что в этой работе нам нравится и что стоит перенять
Нам нравится, что задача решена от начала до конца. Оптимизацию часто показывают одной красивой картинкой: была сплошная деталь, стала ажурная. Здесь картинка - только середина пути. До неё - честно заданные зоны крепления и нагрузки, после - раскладка на 100 штук, время построения, себестоимость и рентген. Деталь, которую нельзя выгодно напечатать сотней, так и остаётся картинкой.
Трудность, которую легко недооценить, - масштаб. Облегчить кронштейн длиной в полметра проще: перемычки выходят толстыми, нависания - пологими. На детали около 3 см та же логика упирается в пределы процесса: перемычка не может быть тоньше, чем лазер строит её без искажений, а поддержку внутри окна размером в несколько миллиметров потом никто не достанет. Ограничения печати здесь не поправка к расчёту, а его условие.
Перенять стоит порядок проверок. Проверочный расчёт проверяет сглаженную форму, пробное построение - раскладку и режимы, рентген - сплошность металла. И пробное построение было не из одних деталей: образцы-свидетели на той же платформе позволяют проверять материал отдельно от геометрии.
И ещё одно - честная арифметика. Цифра «до 87 600 штук в год» звучит эффектно, но мы прямо пишем, что это предел без простоев, и показываем, как он получен. Такую цифру можно пересчитать под свою загрузку, а значит, на неё можно опереться, когда решаешь, переводить ли деталь на печать.
Как подготовить деталь к топологической оптимизации
Если вы хотите облегчить свою деталь расчётом и перевести её на печать, соберите до начала работы:
- 3D-модель исходной детали в STEP или другом обменном формате и чертёж с допусками на посадочные места. Модели нет - её можно построить по чертежу или по 3D-скану, это наша услуга 3D-моделирования.
- Сопрягаемые детали или хотя бы их габариты: они задают, куда металл расти не может.
- Места крепления: отверстия, их диаметры, крепёж.
- Нагрузки: величину, направление и точку приложения для каждого расчётного случая, включая монтажные и аварийные. Без нагрузок оптимизировать нечего.
- Требования к жёсткости или допустимому перемещению, запасы прочности, рабочую температуру.
- Материал или требования к нему: прочность, коррозионную стойкость, массу. Для печати алюминием обычно рассматривают AlSi10Mg.
- Годовую потребность и требования к контролю: от них зависят раскладка, выбор установки и объём проверок.
Чем точнее заданы нагрузки, тем больше материала можно убрать без риска. Запас «на всякий случай» в исходных данных превращается в лишний металл в готовой детали.
Вопросы и ответы
Чем топологическая оптимизация отличается от генеративного проектирования?
Она облегчает уже заданную деталь: инженер даёт область проектирования и нагрузки, алгоритм убирает лишнее и выдаёт одну форму. Генеративное проектирование ставит задачу шире - зоны крепления, нагрузки, материал, способ изготовления - и предлагает несколько вариантов, из которых инженер выбирает.
Можно ли изготовить облегчённый кронштейн фрезерованием или литьём?
Иногда можно, если ограничения станка или литейной формы заложить в расчёт: тогда алгоритм не создаёт закрытых окон и поднутрений, но и деталь выходит тяжелее. Ветвящиеся перемычки и сквозные окна, как у наших кронштейнов, проще напечатать: для лазерного сплавления сложность формы почти не влияет на стоимость, а для фрезерования она один из главных факторов.
Зачем рентген, если установка даёт плотность 99,9 %?
Относительная плотность 99,9 % и выше - характеристика процесса на отработанных режимах. Рентген проверяет конкретную деталь из конкретного построения: не осталось ли в тонкой перемычке пустоты из-за сбоя. Это выборочный контроль крупных дефектов, для мелких пор нужна томография.
Из какого алюминия печатают кронштейны?
Чаще всего из AlSi10Mg - сплава алюминия с кремнием и магнием, который хорошо сплавляется лазером. В нашем расчёте материал - сплав HBQR01, порошок по сертификату партии - AlSi10Mg. HBD 400 печатает и другие металлы: титановые и жаропрочные сплавы, нержавеющую сталь, выбор зависит от нагрузок и среды.
Выводы
Топологическая оптимизация кронштейна - это не только расчёт формы, а цепочка: область проектирования, нагрузки, ограничения печати, проверочный расчёт, раскладка, пробное построение и контроль. Для двух кронштейнов заказчика мы прошли её целиком: получили модели массой 4,94 и 7,37 г, рассчитали выпуск по 100 штук за построение на HBD 400 с теоретическим пределом до 87 600 и 67 384 штук в год и себестоимостью около 240 и 290 руб., проверили пробное построение рентгеном.
Если у вас есть деталь, которую хочется облегчить или перевести на серийную печать, мы возьмём её на расчёт и изготовление: 3D-печать металлом на заказ, а для собственного производства - установки из раздела SLM 3D-принтеров. Пришлите модель и описание нагрузок через контакты, обсудим, что из этого можно сделать.
Источники: Bendsøe M. P., Kikuchi N. Generating optimal topologies in structural design using a homogenization method // Computer Methods in Applied Mechanics and Engineering, 1988, т. 71, № 2, с. 197-224; ISO/ASTM 52911-1:2019 Additive manufacturing - Design - Part 1: Laser-based powder bed fusion of metals.