


SLM 3D принтеры

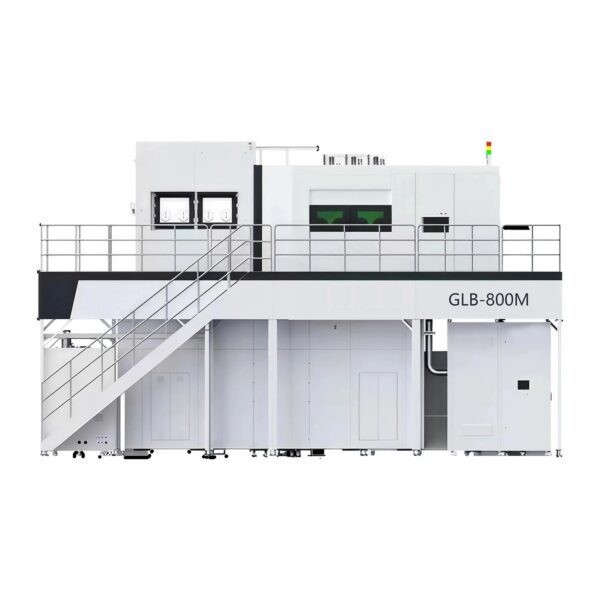
SLM-принтеры по металлу работают по технологии селективного лазерного сплавления (SLM): лазер слой за слоем сплавляет металлический порошок в плотную деталь. На них печатают коронки и каркасы протезов, импланты, пресс-формы и детали двигателей. В каталоге собраны установки от настольных до многолазерных машин для серийного производства.
Как работают SLM-принтеры по металлу
Ракель (узел, который раскладывает порошок слоем) наносит порошок на платформу построения. Гальваносканер (зеркала, которые направляют луч) ведёт лазер по сечению детали, и порошок в этом месте сплавляется с предыдущим слоем. Затем платформа опускается на толщину слоя, и цикл повторяется, пока деталь не построена целиком.
Печать обычно идёт в герметичной рабочей камере, заполненной аргоном или азотом, а содержание кислорода контролируется автоматически: у HBD 1600 оно не выше 100 ppm. После цикла лишний порошок убирают и используют снова, а детали отделяют от опорной плиты.
Чем различаются модели: объём построения, лазеры, слой
Первое, на что смотрят, - объём построения (область печати). У настольного FastForm DeskFab X1 это ⌀100 × 80 мм и один лазер 300 Вт, у FastForm M220 Pro - 220 × 140 × 200 мм и два лазера по 500 Вт. HBD 1600 строит детали в объёме 1600 × 1600 × 1750 мм, на нём стоят 28 лазеров по 500 Вт.
Несколько лазеров работают над одним слоем вместе, поэтому построение идёт быстрее. FastForm FF-M420 с 4, 6 или 8 лазерами строит до 240 см³/ч, 3DLAM Maxi - до 150 см³/ч, а HBD 1600 - до 840 см³/ч. У RusMelt 100M с одним лазером 500 Вт производительность до 15 см³/ч.
Толщина слоя задаёт соотношение детализации и скорости. HBD 200Pro работает слоем 10-40 мкм и пятном лазера до 35 мкм - это модель для точных деталей с чистой поверхностью. У FastForm FF-M420 слой 20-150 мкм, у RusMelt 300M - 20-200 мкм: толстым слоем деталь строится быстрее.
Материалы и условия печати
Набор металлов зависит от модели. FastForm FF-M420Q печатает нержавеющей сталью 316L, инструментальной сталью 18Ni300, титановым сплавом Ti6Al4V, жаропрочным никелевым Inconel 718 и алюминиевым AlSi10Mg. В списке материалов HBD 600 есть ещё кобальт-хромовый сплав, хастеллой, вольфрам и тантал.
Для чистой меди нужен другой лазер: FastForm Ai-Form G1 работает на зелёном луче 500 Вт, потому что обычный инфракрасный луч чистая медь большей частью отражает. Титан требует мер безопасности: у Riton M-200D для него предусмотрены перчаточный бокс и взрывозащищённая циркуляция. Подогрев платформы тоже разный: до 200 °C у FastForm FF-M140H и до 500 °C у 3DLAM Mid.
Как выбрать модель под задачу
Зуботехнической лаборатории важна загрузка плиты. HBD 150D печатает до 235 коронок за одно построение, Riton M-200D - 430 коронок или 35 каркасов частичных протезов за 5,5 ч. Обе модели работают с кобальт-хромовыми и титановыми сплавами.
Для вузов и НИОКР берут компактные установки: FastForm DeskFab H1 с объёмом построения ⌀100 × 80 мм или Лазерные системы М-150 с объёмом ⌀150 × 250 мм и лазером 500 Вт. Для серийного производства нужны несколько лазеров: HBD 400 с объёмом 350 × 400 × 400 мм комплектуется 4 или 6 лазерами по 500 или 1000 Вт, российский 3DLAM Mule X - 2-4 лазерами при объёме 400 × 400 × 400 мм. Ещё одна российская установка, RusMelt 600M, строит детали в объёме 600 × 600 × 600 мм четырьмя лазерами до 1000 Вт.
Заранее продумайте участок постобработки. К HBD 150D, например, предлагается вспомогательное оборудование: машина для просеивания порошка, пила для отрезания деталей от платформы, вакуумный сушильный шкаф и вакуумная печь для термообработки.
SLM-принтеры по металлу в каталоге
В разделе - установки FastForm, HBD, 3DLAM, Riton, Eplus3D, BLT, Kings 3D, EOS и других производителей, в том числе российские RusMelt и Лазерные системы. Другие технологии печати металлом, например струйное нанесение связующего (Binder Jetting), собраны в разделах 3D-принтеры по металлу и 3D-принтеры Binder Jetting. Если нужны детали из полиамида, а не из металла, смотрите SLS 3D-принтеры: в них идёт лазерное сплавление полимерного порошка (SLS). Остальные технологии - в разделе Промышленные 3D-принтеры.
Метод построения® поставляет SLM 3D-принтеры по всей России с гарантией и сервисной поддержкой и подбирает модель под ваш сплав, размер детали и объём выпуска. На каждый SLM-принтер цена по запросу. Чтобы купить SLM-принтер под свою задачу, пришлите чертёж или описание детали - предложим подходящие варианты.
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросSLM, DMLS и LPBF - один процесс под разными названиями. По ГОСТ это селективное лазерное сплавление, в международной классификации - LPBF, лазерное сплавление в слое порошка, поэтому SLM-принтеры по металлу подписаны по-разному: у EOS - DMLS, у TRUMPF - LMF, у Eplus3D - MPBF. Слово «спекание» ГОСТ Р 57558-2025 считает неправильным, а SLS - сплавление полимерного порошка, а не металла.
Лазеров у SLM-установки бывает от одного до десятков: у TRUMPF TruPrint 1000 один лазер 200 Вт, у BLT-S1025 и Farsoon FS1521M - 32 лазера по 500 Вт. Лазеры сплавляют слой одновременно, поэтому скорость растёт: BLT-S210 с одним или двумя лазерами строит до 15 см³/ч, BLT-S1025 - до 1070 см³/ч. Для меди и других металлов, которые отражают обычный инфракрасный луч, есть зелёный лазер 500 Вт у FastForm Ai-Form G1 и G2 и Kings SLM M150G.
Толщина слоя - от 10-50 мкм у HBD 150, 150D и 200 до 20-200 мкм у RusMelt и Farsoon FS721M-H-8-CAMS, а у ZRapid iSLM280 это прямо режимы: точный 0,02-0,05 мм, обычный 0,05 мм и быстрый до 0,15 мм. Точность у Kings SLM M280 и M500, FastForm FF-M140 и UnionTech MUEES430 PRO - ±0,1 мм на длине до 100 мм и ±0,1 % от длины свыше, у FastForm DeskFab X1 и FF-M180D - ±0,05 мм.
SLM-принтеры по металлу обычно работают и на аргоне, и на азоте, но химически активные металлы, например титан, на ZRapid iSLM280 печатают только в аргоне. Расход растёт с размером машины: у FastForm DeskFab X1 не больше 1 л в час, у Farsoon FS273M 3-5 л/мин, у Farsoon FS1521M 35-40 л/мин. Для исследований с активными металлами BLT-S210 держит кислород в камере ниже 10 ppm (миллионных долей).
Поддержки при SLM-печати нужны: они крепят деталь к опорной плите, служат ей опорой во время построения, а при печати металлом ещё и отводят от неё тепло. Их расставляют в программе подготовки, например в EOS BUILD, а программа HBD 200D ставит поддержки на каркасы в один щелчок. Чтобы их было меньше, у Farsoon FS191M есть опция SRS: меньше поддержек - меньше ручной постобработки.
SLM-принтеры по металлу бывают с объёмом построения ⌀100 × 100 мм, как TRUMPF TruPrint 1000, и 1600 × 1600 × 1750 мм, как HBD 1600, а BLT-S1025 и BLT-S825 строят детали высотой до 2500 мм. Сравнивая модели, смотрите, входит ли в высоту опорная плита: у HBD 1600 и Riton MCUBE размер указан вместе с ней, у BLT - без её толщины.