


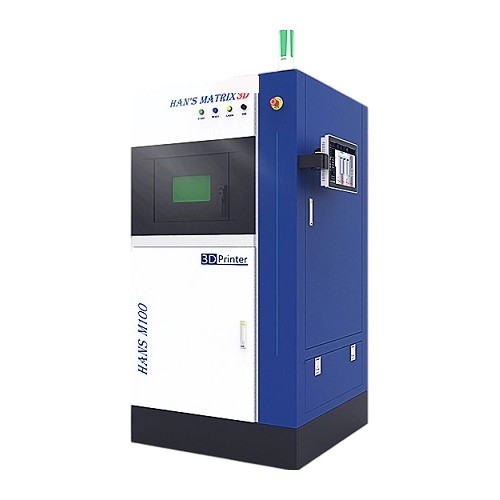
3D-принтер HANS M100
Предзаказ
Артикул: 110188
HANS M100 - SLM 3D-принтер по металлу: область 110 × 110 × 100 мм, лазер 500 Вт, 120 реставраций за 5 часов. Для стоматологии.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
SLM 3D-принтер HANS M100 - компактная установка селективного лазерного сплавления металла с областью построения 110 × 110 × 100 мм. Открытые параметры процесса в ней изначально подобраны под стоматологию и медицину: за 5 часов принтер печатает 120 зубных реставраций. Корпус занимает 1000 × 1000 мм в плане при высоте 1900 мм - производитель делал установку компактной, с плотной компоновкой узлов и простым управлением.
SLM - селективное лазерное сплавление металлического порошка. Ракель наносит на платформу тонкий слой порошка, лазерный луч по командам гальваносканера расплавляет его по сечению детали, платформа опускается на толщину слоя, и цикл повторяется до последнего слоя. Камера заполнена защитным газом, поэтому расплав не окисляется. Так получают металлические детали сложной формы - с внутренними каналами, решётками и тонкими стенками, которые трудно или невозможно сделать фрезерованием и литьём.
В HANS M100 один лазер мощностью 500 Вт с длиной волны 1060-1080 нм и качеством пучка M² меньше 1,1. Луч фокусирует F-theta объектив, а по слою ведёт гальваносканер со скоростью до 10 м/с. Диаметр пятна - до 55 мкм, меньше, чем у больших моделей линейки (до 90 мкм), что важно для мелких элементов коронок и каркасов. Толщина слоя - от 20 до 100 мкм, порошок подаётся снизу.
Ракель для нанесения порошка в HANS M100 ставят на выбор с гибким или жёстким ножом - под материал и геометрию деталей. За установкой следят удалённо, через облачную платформу и отдельное мобильное приложение. Масса без принадлежностей - меньше 1000 кг.
HANS M100 печатает нержавеющей и инструментальной сталью, сплавами на основе кобальта, жаропрочными (суперсплавами), титановыми и алюминиевыми сплавами - производитель даёт этот перечень с пометкой «и другие». Из сталей делают вставки пресс-форм и детали машин, из титановых и алюминиевых сплавов - лёгкие конструкции. Порошки и другие расходные материалы - в разделе расходные материалы для профессионального оборудования.
Печать в HANS M100 идёт в атмосфере азота или аргона: содержание кислорода в камере - не больше 100 ppm (миллионных долей). Газ выбирают под материал: для титановых сплавов нужен аргон. Порошок до загрузки и после печати хранят сухим и закрытым, а мелкие порошки титана и алюминия требуют осторожного обращения - они горючи.
Задания для HANS M100 готовят в Materialise Magics с модулем BP (Build Processor): программа раскладывает детали на платформе, строит поддержки и передаёт слои на установку, а для подготовки траекторий есть собственная программа Han’s Laser - Hans M Path. Пакет технологических параметров открыт: режимы сплавления можно дорабатывать под свои порошки и детали, а не ограничиваться заводскими.
HANS M100 работает в медицине и стоматологии, ювелирном деле, научных исследованиях и обучении. В медицине металлическую печать применяют в двух направлениях: индивидуальные протезы для ортопедии, стоматологии и пластической хирургии и медицинские изделия сложной формы или из труднообрабатываемых материалов - имплантируемые и неимплантируемые: пористые тазобедренные суставы, модели органов, зубные протезы, стенты. Рядом в линейке - HANS M190 и HANS M260, другие модели - в разделах стоматологические 3D-принтеры и 3D-принтеры по металлу.
SLM-принтеры HANS по области построения: M100 - 110 × 110 × 100 мм, M190/M190G - 190 × 200 мм, M260 - 250 × 250 × 300 мм, M360 - 350 × 350 × 400 мм, M410 - 450 × 350 × 400 мм, M460 - 450 × 450 × 600 мм и M720 - 710 × 350 × 300 мм. Для наплавки металла проволокой и ремонта деталей есть установка лазерного выращивания HM3D-PRINT. HANS M100 выбирают зуботехнические лаборатории, клиники, ювелиры и учебные центры, которым нужна небольшая платформа и много мелких деталей за смену.
После печати платформу с деталями достают из камеры и убирают несплавленный порошок - его просеивают и используют снова. Детали отрезают от платформы, снимают поддержки и при необходимости проводят термообработку для снятия напряжений. Посадочные места и ответственные поверхности доводят механической обработкой, остальное - пескоструйной обработкой или полировкой.
Габариты HANS M100 - 1000 × 1000 × 1900 мм, масса без принадлежностей - меньше 1000 кг. Питание - 200 В ±10 %; в таблице производителя два режима - 30 А при потреблении до 5 кВт и 55 А при 12 кВт. Кроме электросети нужен подвод защитного газа - азота или аргона, а для работы с порошком - место под просеивание и чистку деталей.
Поставку, установку и обучение организуем под задачу: подберём модель и материалы, рассчитаем комплектацию и сроки, а после запуска поможем с расходными материалами и запасными частями. Han’s Laser основана в 1996 году в Шэньчжэне, а с 2004 года её акции торгуются на Шэньчжэньской фондовой бирже. В Han’s Laser работают больше 20 000 человек, у компании больше 100 филиалов по миру, а её оборудованием пользуются больше 40 000 промышленных заказчиков.
Все модели - в каталоге оборудование Han’s Laser. Если останутся вопросы, наши специалисты помогут. Характеристики модели у производителя - на hanslaser.net.
- Область 110 × 110 × 100 мм
- 120 реставраций за 5 часов
- Лазер 500 Вт, пятно до 55 мкм
- Гибкий или жёсткий ракель
- Удалённый контроль
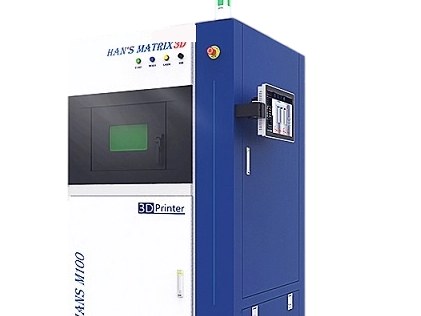
HANS M100: рабочая камера и пульт
Передняя панель HANS M100: смотровое окно камеры построения, кнопки и сенсорный экран управления.
01
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросЦена зависит от комплектации и условий поставки. Оставьте заявку - подготовим предложение.
Область построения - 110 × 110 × 100 мм. Для стоматологии производитель называет 120 реставраций за 5 часов.
Нержавеющую и инструментальную сталь, сплавы на основе кобальта, жаропрочные, титановые и алюминиевые сплавы.
Производитель называет 120 зубных реставраций за 5 часов.
Питание 200 В ±10 % (в таблице - 30 А при потреблении до 5 кВт или 55 А при 12 кВт), защитный газ - азот или аргон, место под корпус 1000 × 1000 × 1900 мм.
Да, параметры процесса открыты: они настроены под стоматологию и медицину, но их можно дорабатывать под свои задачи.
БрендHan’s Laser
Страна производителяКитай
ТехнологияSLM (селективное лазерное сплавление)
Область построения110 × 110 × 100 мм
Лазер1 × 500 Вт
Длина волны1060-1080 нм
Качество пучкаM² меньше 1,1
Диаметр пятнадо 55 мкм
Толщина слоя20-100 мкм
ОптикаF-theta объектив, гальваносканер
Скорость сканированиядо 10 м/с
Подача порошкаснизу
Защитный газазот или аргон
Содержание кислородадо 100 ppm
ПрограммыMagics + BP, Hans M Path
Материалынержавеющая и инструментальная сталь, кобальтовые, жаропрочные, титановые и алюминиевые сплавы
Электропитание200 В ±10 %; 30 А / до 5 кВт, 55 А / 12 кВт
Габариты1000 × 1000 × 1900 мм
Масса без принадлежностейменьше 1000 кг
Ракельгибкий или жёсткий на выбор
Мониторингоблачная платформа и мобильное приложение
Производительность120 зубных реставраций за 5 часов
Для каких задач подходит
Похожие товары
Связанные статьи
Контроль геометрии 3D-сканером: как измеряют повреждения самолёта
Как 3D-сканер измеряет отклонения детали от CAD-модели, что значат цифры точности в паспорте и как Shining 3D оценивает вмятины на обшивке самолёта.
Генеративное проектирование: как TEC и LEAP 71 проектируют двигатели
Чем генеративное проектирование отличается от топологической оптимизации и зачем европейская TEC лицензировала вычислительную модель LEAP 71 для ракетных двигателей.
Аэроспайк двигатель: как устроен и почему его научились печатать
Как устроен аэроспайк, почему его полвека не могли довести до ракеты и как LEAP 71 и HBD напечатали метровый двигатель XRA-2E5 для многоразовой Aspire…