Установка электрополировки GPAINNOVA DLyte eBlast
Предзаказ
Артикул: 430099
GPAINNOVA DLyte eBlast: проекционная электрополировка деталей до 1000 × 500 × 500 мм, коллаборативный робот, питание 230 В.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
Описание: Установка электрополировки GPAINNOVA DLyte eBlast
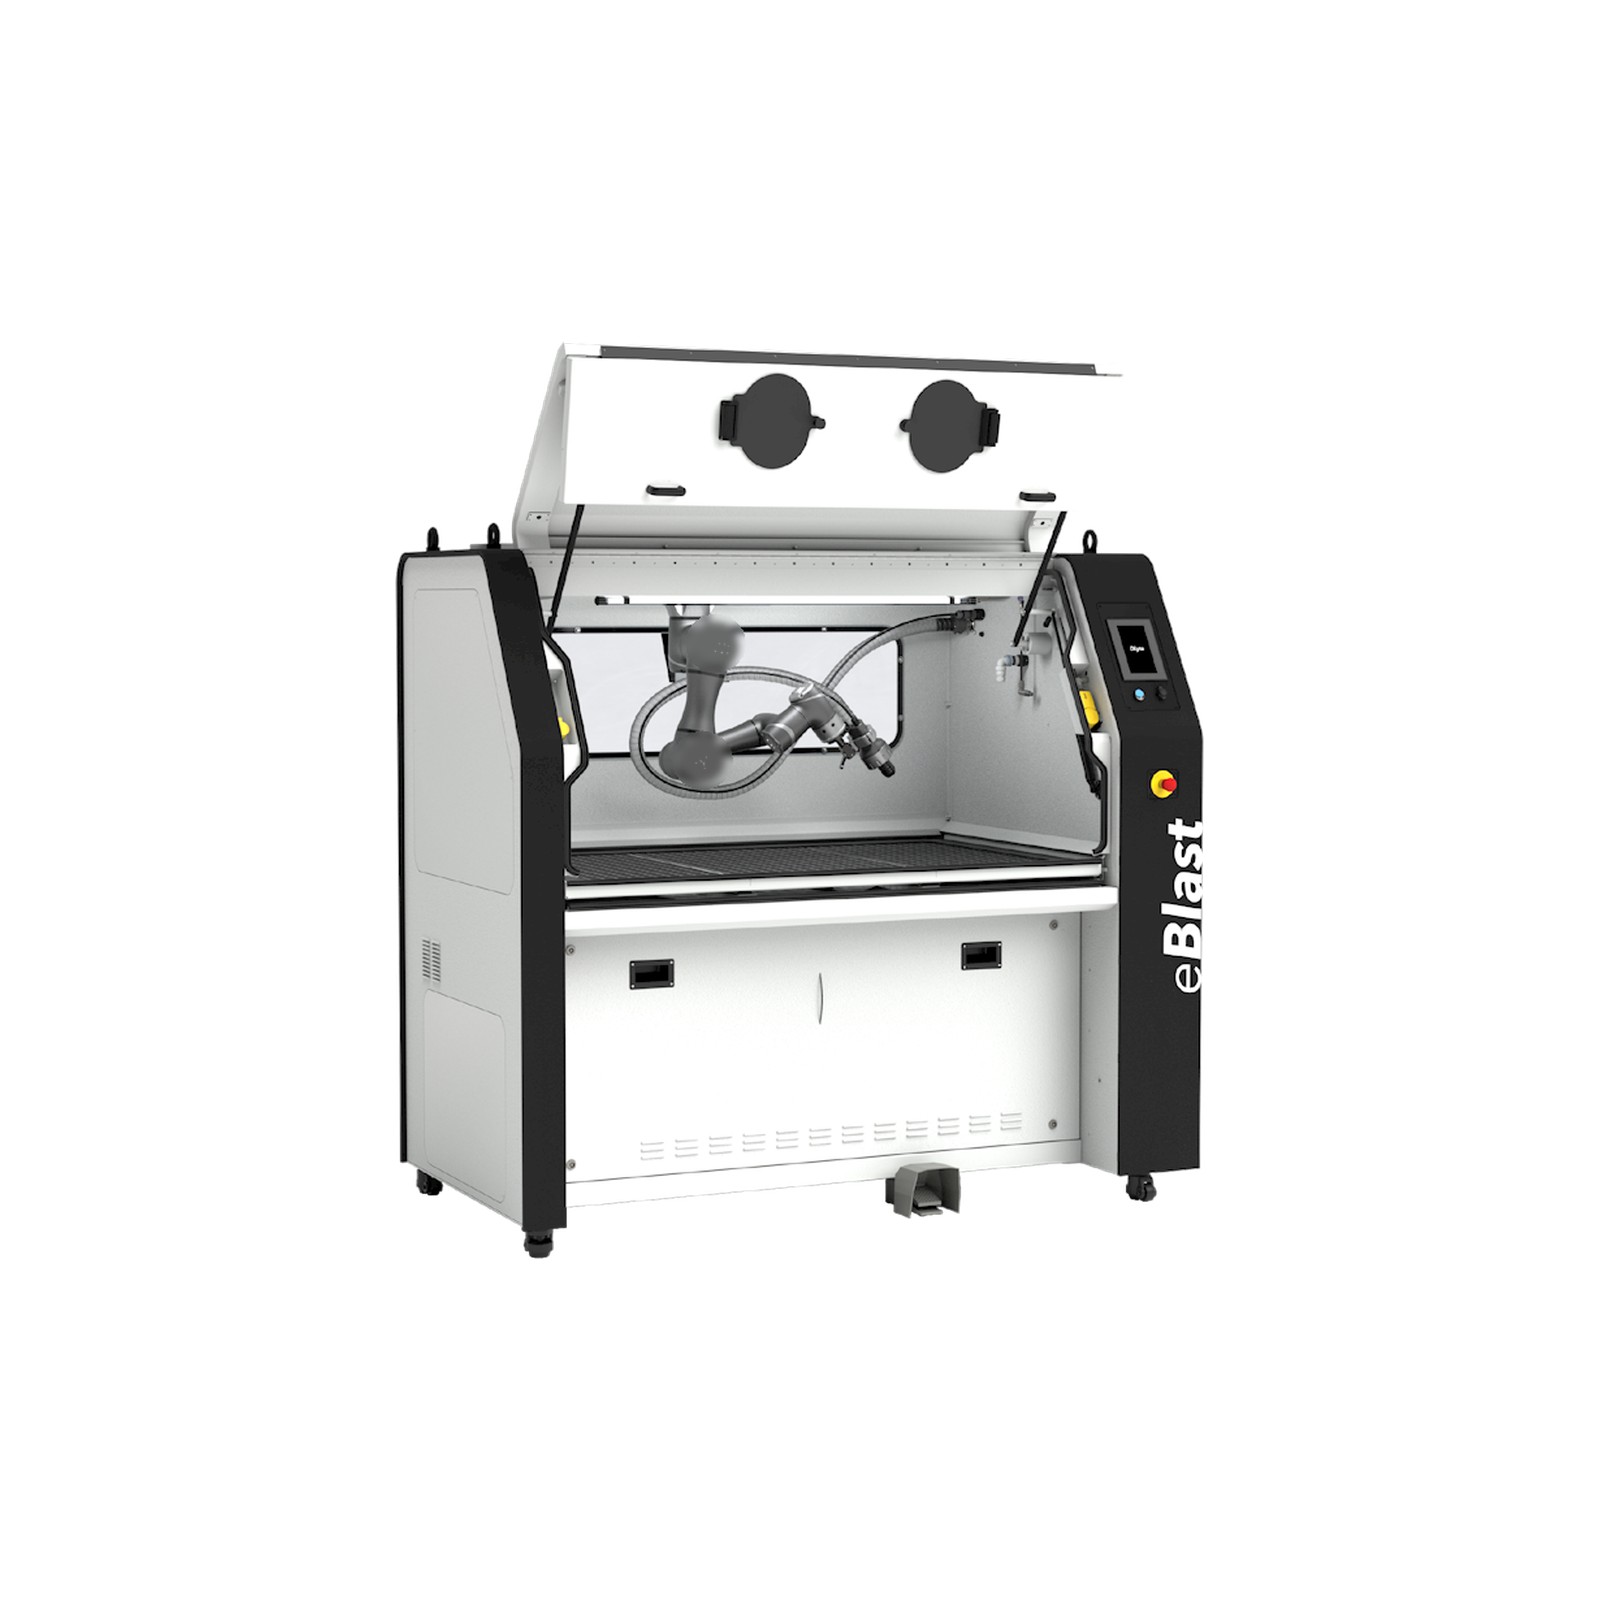
GPAINNOVA DLyte eBlast - установка проекционной электрополировки для крупных и тяжёлых деталей: коллаборативный робот направляет струю из частиц сухого электролита на нужное место детали размером до 1000 × 500 × 500 мм. Установка GPAINNOVA DLyte eBlast полирует глухие отверстия, пазы, закрытые зоны и внутренние каналы, до которых погружение не достаёт. Питание - 230 В, раздел каталога - Очистка и полировка деталей.
Электрообдув (Electro-Blasting) работает так: поток твёрдых частиц электролита несёт жидкая среда-модератор, в сопле стоит электрод, деталь подключена к источнику тока. Цепь замыкается через частицы и поверхность, и металл снимается с пиков шероховатости. Жидкость почти не участвует в обработке, а покрывает поверхность защитным слоем и уменьшает точечную коррозию. Установка DLyte eBlast не вибрирует и не давит на деталь, поэтому обрабатывает и хрупкие изделия.
Рабочая кабина DLyte eBlast имеет размеры 2040 × 1210 × 2130 мм, окно - 1450 × 600 мм, масса установки - 900 кг. Через перчатки оператор получает прямой доступ к рабочей зоне. Подбирая пистолет и сопло под геометрию детали и расстояние до поверхности, получают нужную чистоту. Контур рециркуляции прокачивает среду из жидкости и частиц через пистолет, электролитное давление - 1-2 бар. Установка GPAINNOVA DLyte eBlast передаёт данные о состоянии электролита и ходе процесса.
Электрическая часть DLyte eBlast: мощность 3,5 кВт, питание 230 В, ток полной нагрузки 16 А, напряжение электролиза - до 120 В постоянного тока, ток - до 60 А. Подводят сжатый воздух давлением 4-6 бар и вытяжку через шланг ⌀130 мм. Рабочая среда - температура от 5 до 35 °C, влажность 30-70 %. Каналы диаметром от 20 мм и с открытыми углами полируют электродом на конце сопла, а вязкая среда удерживает контакт частиц.
Коллаборативный робот установки DLyte eBlast ведёт сопло по заданной траектории, поэтому результат воспроизводим, а риск ошибки оператора ниже. Для отраслей установка подходит там, где детали крупные или неоднородные по шероховатости: 3D-печать, автомобильная и железнодорожная промышленность, литьевые формы. Пример струи показывает, как обрабатывают кронштейны и блоки деталей с пазами.
Деталь, напечатанная на SLM-принтере (селективное лазерное сплавление металлического порошка), выходит шероховатой: на поверхности остаются налипшие частицы порошка и следы поддержек. После снятия с плиты и удаления поддержек детали направляют на электрополировку. Принтеры сайта, детали с которых проходят такую доводку, - Renishaw RenAM 500Q и Velo3D Sapphire. Электрообдув подходит и для деталей с неоднородной шероховатостью - главной проблемы напечатанных изделий. Режим GPAINNOVA DLyte eBlast подбирают под сплав и исходную шероховатость, поэтому пробную партию обрабатывают до запуска серии.
Если деталь помещается в ёмкость, её обычно быстрее полируют погружением: для крупных изделий такого размера есть DLyte 10000 с манипулятором, а для серийных партий - DLyte PRO500. Установка DLyte eBlast выбирается тогда, когда нужно точечно довести зону внутри детали или обработать деталь, которая тяжелее и крупнее, чем помещается в ёмкость.
По сравнению с жидкой электрополировкой GPAINNOVA DLyte eBlast не нуждается в ванне с кислотами, а по сравнению с абразивной обработкой не вдавливает абразив в поверхность и не скругляет кромки при полировке. Процесс объединяет шлифовку и полировку в один шаг, а при той же шероховатости снимает меньше металла, поэтому деталь остаётся в допуске, а коррозионная стойкость растёт. Для крупных и тяжёлых деталей это значит, что полируют только нужную зону, а остальная поверхность остаётся нетронутой.
Для работы GPAINNOVA DLyte eBlast подключают сеть 230 В, сжатый воздух 4-6 бар и вытяжку; температура в помещении - от 5 до 35 °C, влажность - 30-70 %. Электролит - твёрдые частицы с малой концентрацией кислоты, которые несёт жидкая среда-модератор. Снятый с деталей металл остаётся в среде, поэтому установка не требует очистки сточных вод и обращения со шламом. Контур рециркуляции возвращает среду в работу, а установка DLyte eBlast следит за её состоянием.
Электролит для DLyte eBlast подбирают под материал, исходное состояние детали и геометрию. У DLyte есть твёрдые электролиты из частиц разного размера и формы, макропористые и гелевые, с разной упругостью: это меняет блеск, однородность и скорость съёма. Мелкие частицы доходят до труднодоступных зон, а твёрдый электролит работает активнее, чем взвесь частиц в жидкости. При смене материала меняют среду и программу, а настройки каждой детали остаются в памяти.
DryLyte получила награду TCT Award в категории постобработки в 2018 году, электрообдув eBlast - в 2022, а TurboFlow - в 2025 году. Компания GPAINNOVA входила в рейтинг быстрорастущих европейских компаний Financial Times. Установка DLyte eBlast - часть линейки DLyte, полный список моделей - на странице бренда GPAINNOVA. Если останутся вопросы, наши специалисты помогут.
- Проекционная электрополировка струёй
- Детали до 1000 × 500 × 500 мм
- Глухие отверстия, пазы, каналы
- Коллаборативный робот
- Питание 230 В, 3,5 кВт
GPAINNOVA DLyte eBlast
Манипулятор направляет струю частиц электролита на группу металлических деталей. Жидкая среда-модератор несёт частицы и не участвует в съёме металла.
01
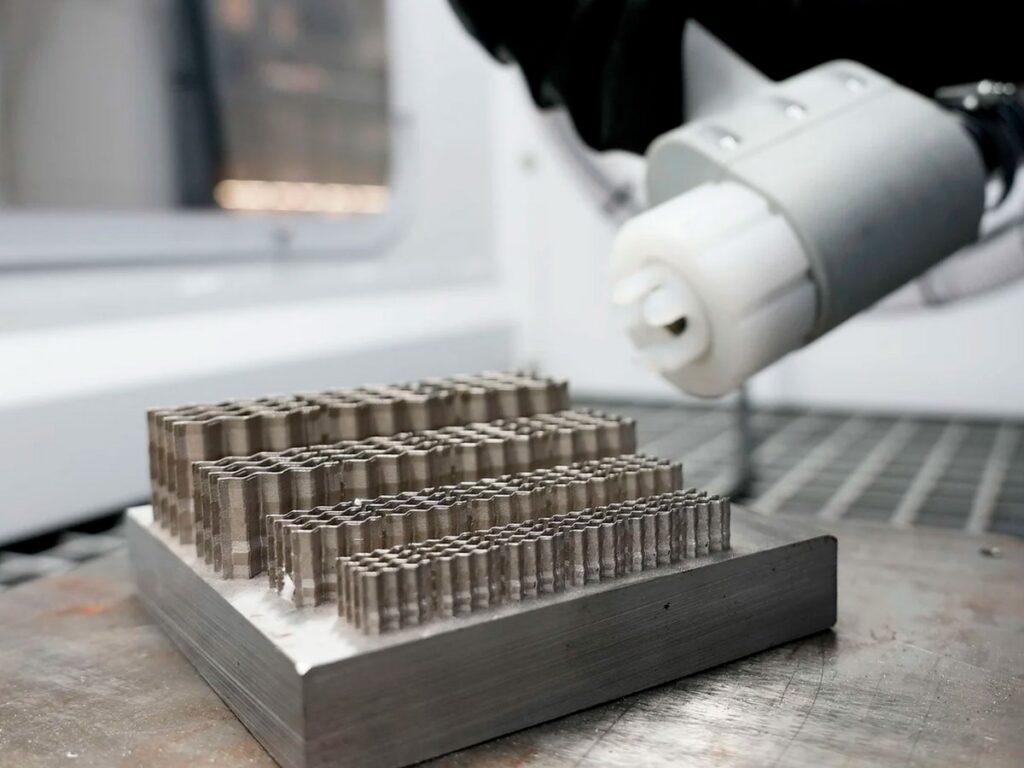
Обработка кронштейна
Сопло направляет поток на кронштейн с пазами. Струя доходит до глухих отверстий и закрытых зон, куда погружение не достаёт.
02
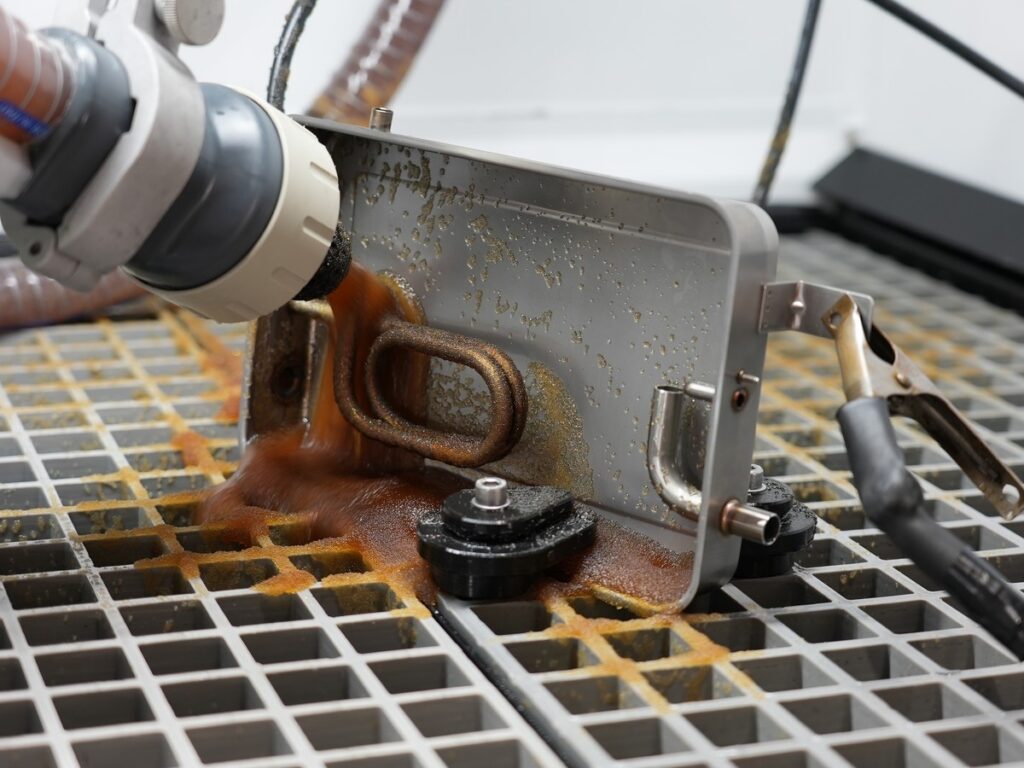
Коллаборативный робот
Коллаборативный робот ведёт сопло по заданной траектории. Результат повторяется, а участие оператора минимально.
03
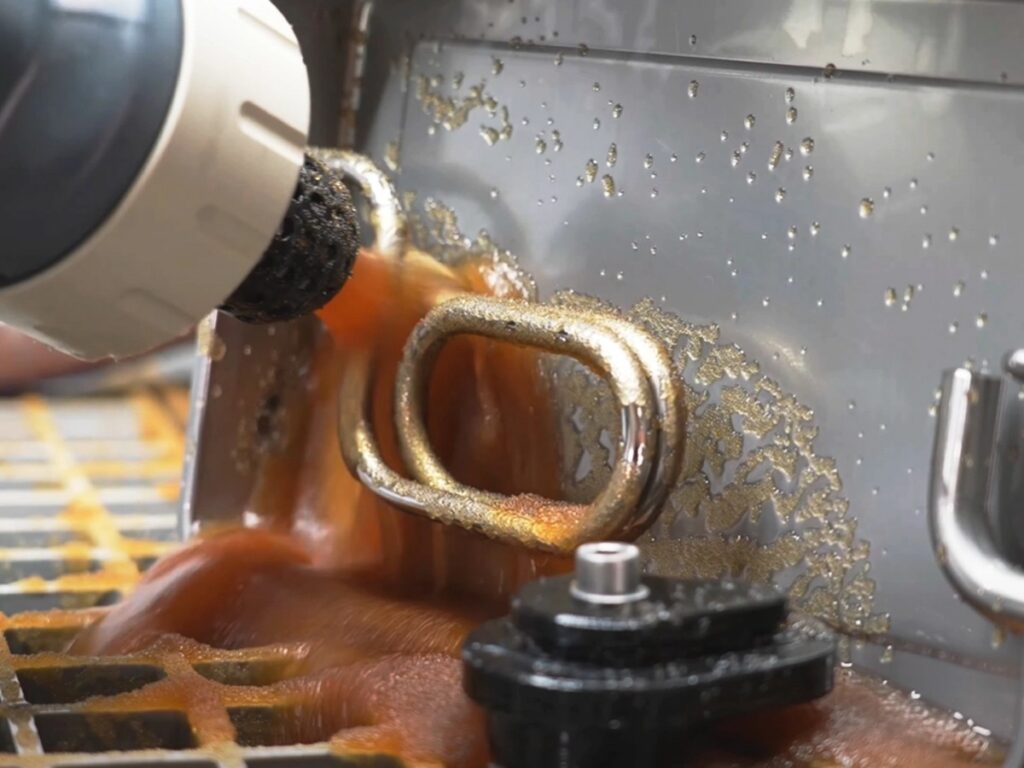
Кабина с перчатками
Окно кабины размером 1450 × 600 мм и порты для перчаток. Оператор получает прямой доступ к рабочей зоне.
04
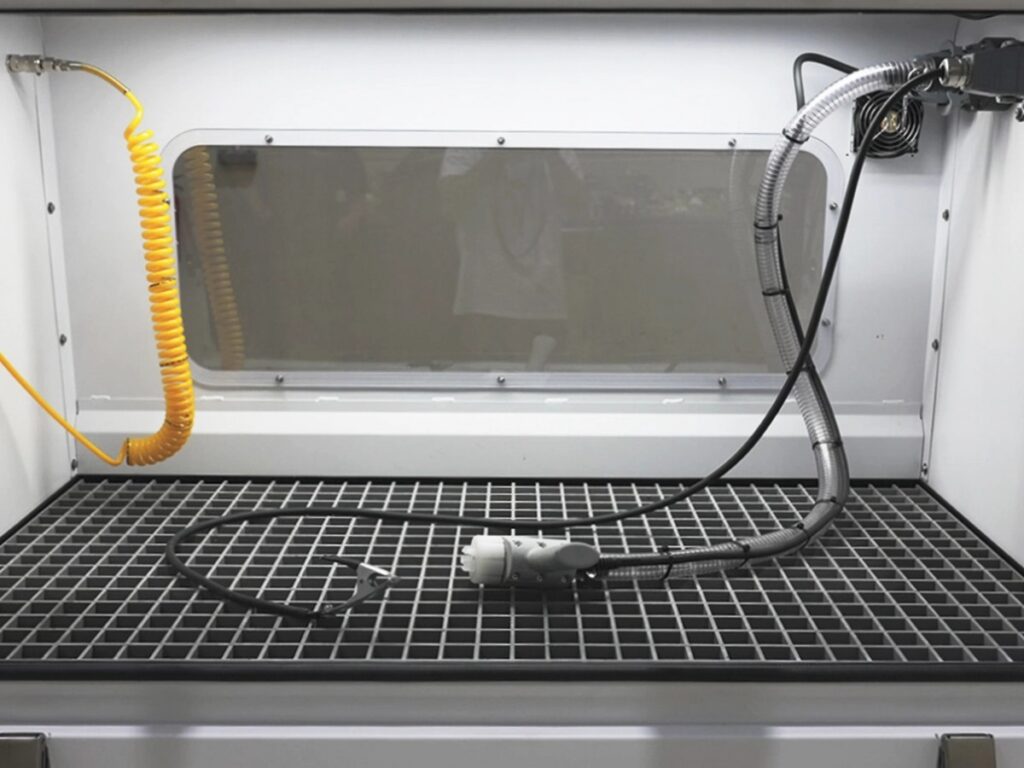
Струя на деталь
Кадр из ролика: сопло робота направляет поток электролита на деталь с глубоким пазом. Металл снимается в зоне струи.
05
Обработка кожуха
Кадр из ролика: робот ведёт сопло по детали, а струя частиц омывает закрытую зону. Результат повторяется от детали к детали.
06
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросУстановка обрабатывает металлические детали, особенно с неоднородной шероховатостью, сложной геометрией и большим весом. Применяют в 3D-печати, автомобильной и железнодорожной отраслях и для литьевых форм.
Рабочая зона - до 1000 × 500 × 500 мм. Окно кабины - 1450 × 600 мм, габариты установки - 2040 × 1210 × 2130 мм.
Питание - 230 В ± 10 % (1P+N+PE), мощность - 3,5 кВт, ток полной нагрузки - 16 А. Нужны также сжатый воздух 4-6 бар и вытяжка через шланг ⌀130 мм.
Да, постобработка деталей после 3D-печати - одна из задач процесса. Электрополировка снимает шероховатость с пиков профиля, убирает налипшие частицы порошка и следы поддержек.
Металл снимается только с пиков шероховатости, а кромки при полировке не скругляются. Для деталей с жёсткими допусками режим проверяют на пробной партии.
Обычная идёт погружением детали в ёмкость с сухим электролитом, а электрообдув направляет на деталь струю твёрдых частиц, которую несёт жидкая среда. Поэтому он добирается до пазов, глухих отверстий и крупных деталей.
БрендGPAINNOVA
Страна производителяИспания
Технологияпроекционная сухая электрополировка (электрообдув)
Рабочая зона / максимальный размер детали1000 × 500 × 500 мм
Число деталей за циклпо размеру рабочей зоны
Окно кабины1450 × 600 мм
Питание230 В ± 10 %, 1P+N+PE, 50-60 Гц, 16 А
Мощность3,5 кВт
Напряжение электролиза0-120 В постоянного тока; 0-60 А
Давление электролита1-2 бар
Давление воздуха4-6 бар
Габариты (Д × Ш × В)2040 × 1210 × 2130 мм
Масса900 кг
Видео: Установка электрополировки GPAINNOVA DLyte eBlast
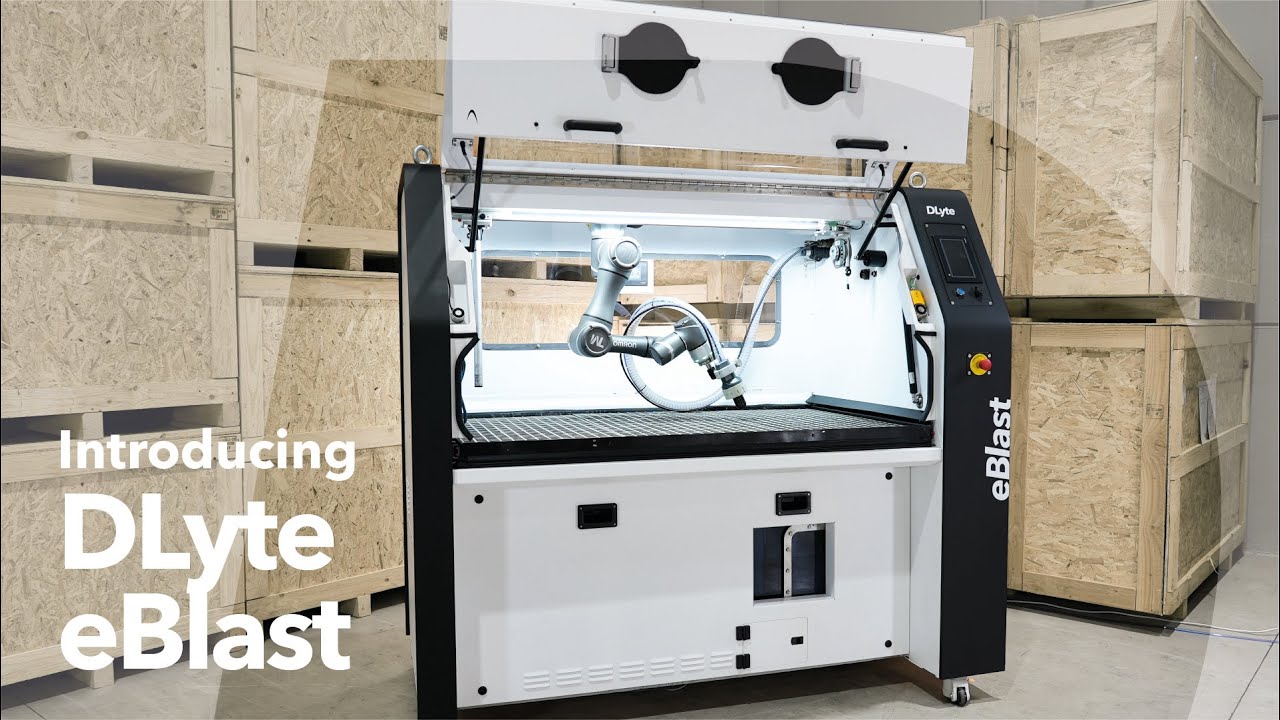
DLyte eBlast: проекционная электрополировка (англ.)
Для каких задач подходит
Похожие товары
Связанные статьи
Scanform X в работе: видео со съёмки в мастерской
Минута про Scanform X: амортизатор, ШРУС и литой корпус под синими лазерными линиями, экран на корпусе сканера и модель в программе.
Программы для 3D-сканера и КИМ: восемь классов ПО и как выбрать
Разбираем больше 30 программ для 3D-сканеров и КИМ по восьми классам: что умеют, когда нужны и с какой начать - от бесплатных до универсальных…
Измерительная рука SCANOLOGY AccuArm: семь задач портативной КИМ
Разбираем портативную КИМ SCANOLOGY AccuArm: где измерительную руку приносят к детали, как она держит точность в цеху и как подобрать длину, класс и оси.
Вы недавно смотрели