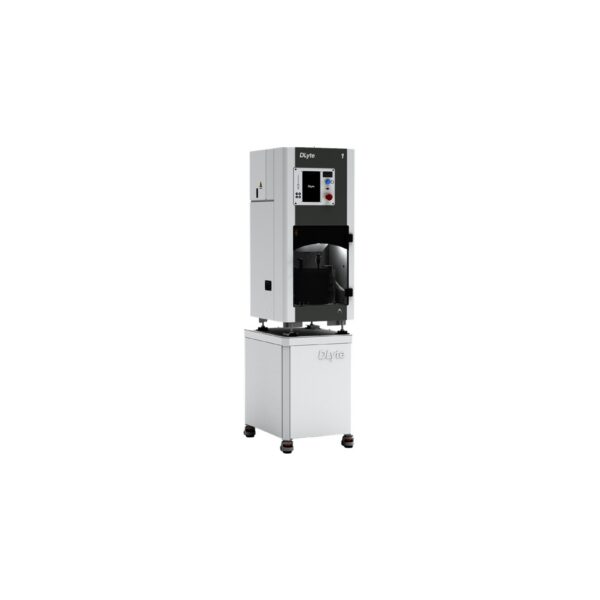
Установка электрополировки GPAINNOVA DLyte PRO500
Предзаказ
Артикул: 430097
GPAINNOVA DLyte PRO500: сухая электрополировка для серийного производства, деталь до ⌀500 × 250 мм, 1-8 держателей, питание 400 В.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
Описание: Установка электрополировки GPAINNOVA DLyte PRO500
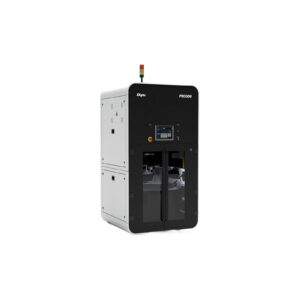
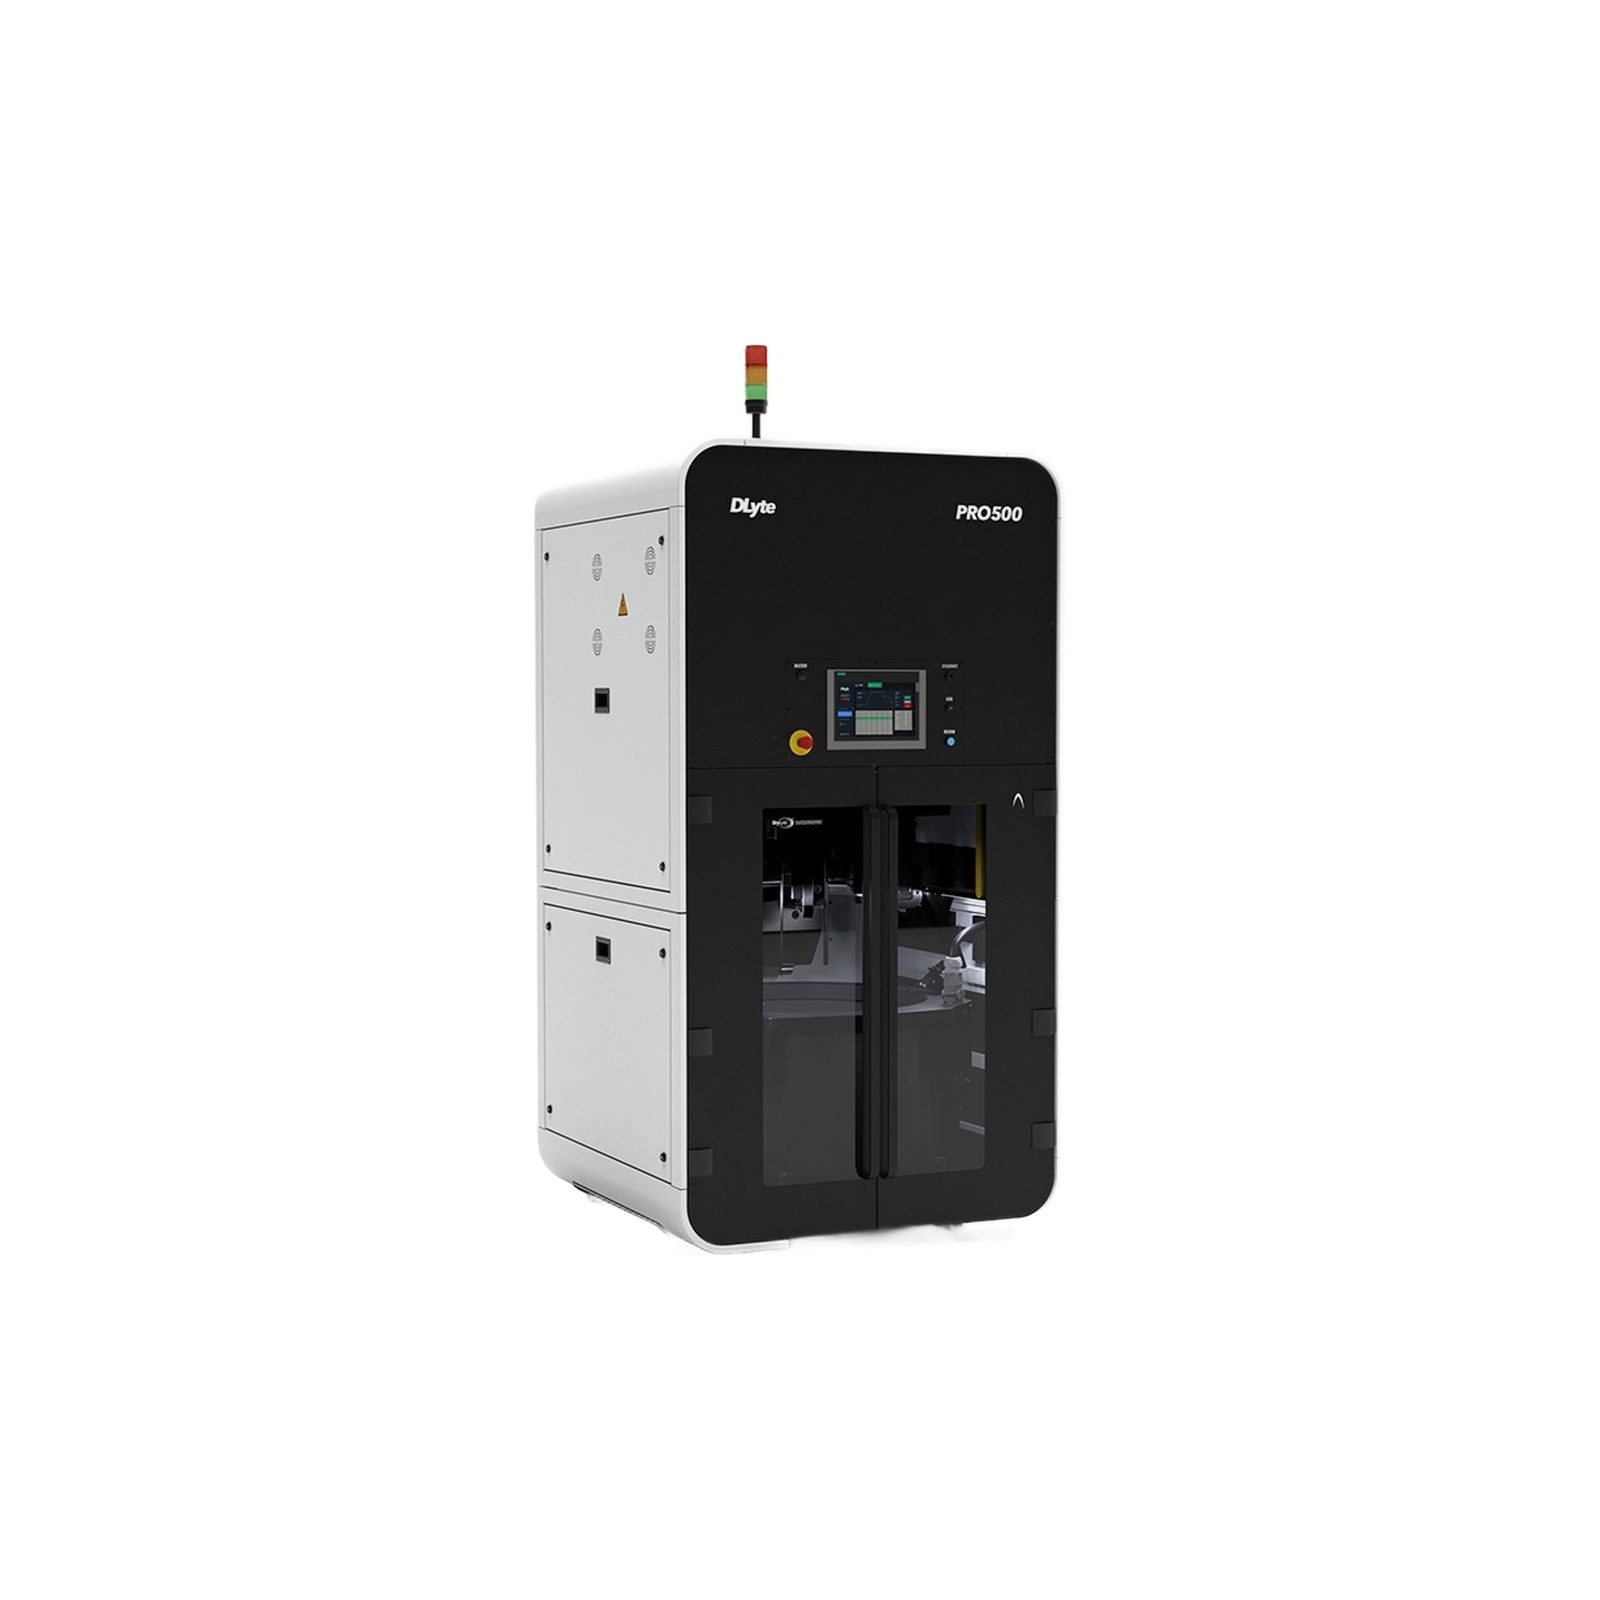
GPAINNOVA DLyte PRO500 - установка сухой электрополировки металла для серийного производства: за цикл работают 1, 2, 4 или 8 держателей, рабочая зона - до ⌀500 × 250 мм, питание 400 В. Установка GPAINNOVA DLyte PRO500 доводит металлические детали до зеркального блеска, снимает заусенцы и сглаживает поверхность после 3D-печати за один автоматический цикл. Раздел каталога - Очистка и полировка деталей.
Сухая электрополировка DryLyte (технология GPAINNOVA без жидкой ванны) идёт так: деталь зажимают в держателе и перемещают внутри ёмкости с сухим электролитом - гранулами из полимера, пропитанными электролитом. Деталь служит анодом, катод стоит в ёмкости, ионы металла уходят в гранулы, а снимается металл только с пиков шероховатости. Установка DLyte PRO500 не скругляет кромки при полировке, а гранулы заходят в углубления и внутренние полости, куда щётка и абразив не попадают. Время обработки на PRO500 - до десяти раз короче, чем у существующих технологий.
Механика DLyte PRO500 складывает осевое и планетарное вращение с вертикальным ходом, а ёмкость вибрирует: гранулы меньше трутся о деталь и равномернее её обтекают. Держатели вращаются в обе стороны с независимой скоростью. При одном держателе деталь может быть до ⌀500 × 250 мм и массой до 50 кг, при восьми - до ⌀200 × 200 мм; при двух, четырёх и восьми держателях предел - 20 кг вместе с держателем. Так установка GPAINNOVA DLyte PRO500 загружается по размеру изделий.
Электроника DLyte PRO500 построена на импульсном источнике SiC Pulser: восемь независимых высокочастотных выпрямителей синхронизированы оптоволокном и дают до 360 А. Периметровый и нижний катоды включаются независимо, поэтому ток подстраивают под форму детали и получают ровный блеск. Программы следят за проводимостью и температурой электролита, продлевают его срок службы и дают одинаковый результат от цикла к циклу. Установка работает с широким кругом металлов.
Обработка на DLyte PRO500 закрывает восемь задач: точная доводка, сглаживание, зеркальный блеск, снятие заусенцев, скругление кромок, коррозионная стойкость, постобработка деталей после 3D-печати и полировка внутренних каналов. Параметры меняются от низкой до высокой частоты, режимы склеиваются в цепочку, напряжение может быть несимметричным. Отрасли применения: авиакосмическая и автомобильная промышленность, стоматология, медицина, пищевая и фармацевтическая отрасль, ювелирное дело, инструментальное производство.
Деталь, напечатанная на SLM-принтере (селективное лазерное сплавление металлического порошка), выходит шероховатой: на поверхности остаются налипшие частицы порошка и следы поддержек. После снятия с плиты и удаления поддержек детали направляют на электрополировку. Принтеры сайта, детали с которых проходят такую доводку, - TRUMPF TruPrint 3000 и Additive Industries MetalFab 300 Flex. Режим GPAINNOVA DLyte PRO500 подбирают под сплав и исходную шероховатость, поэтому пробную партию обрабатывают до запуска серии.
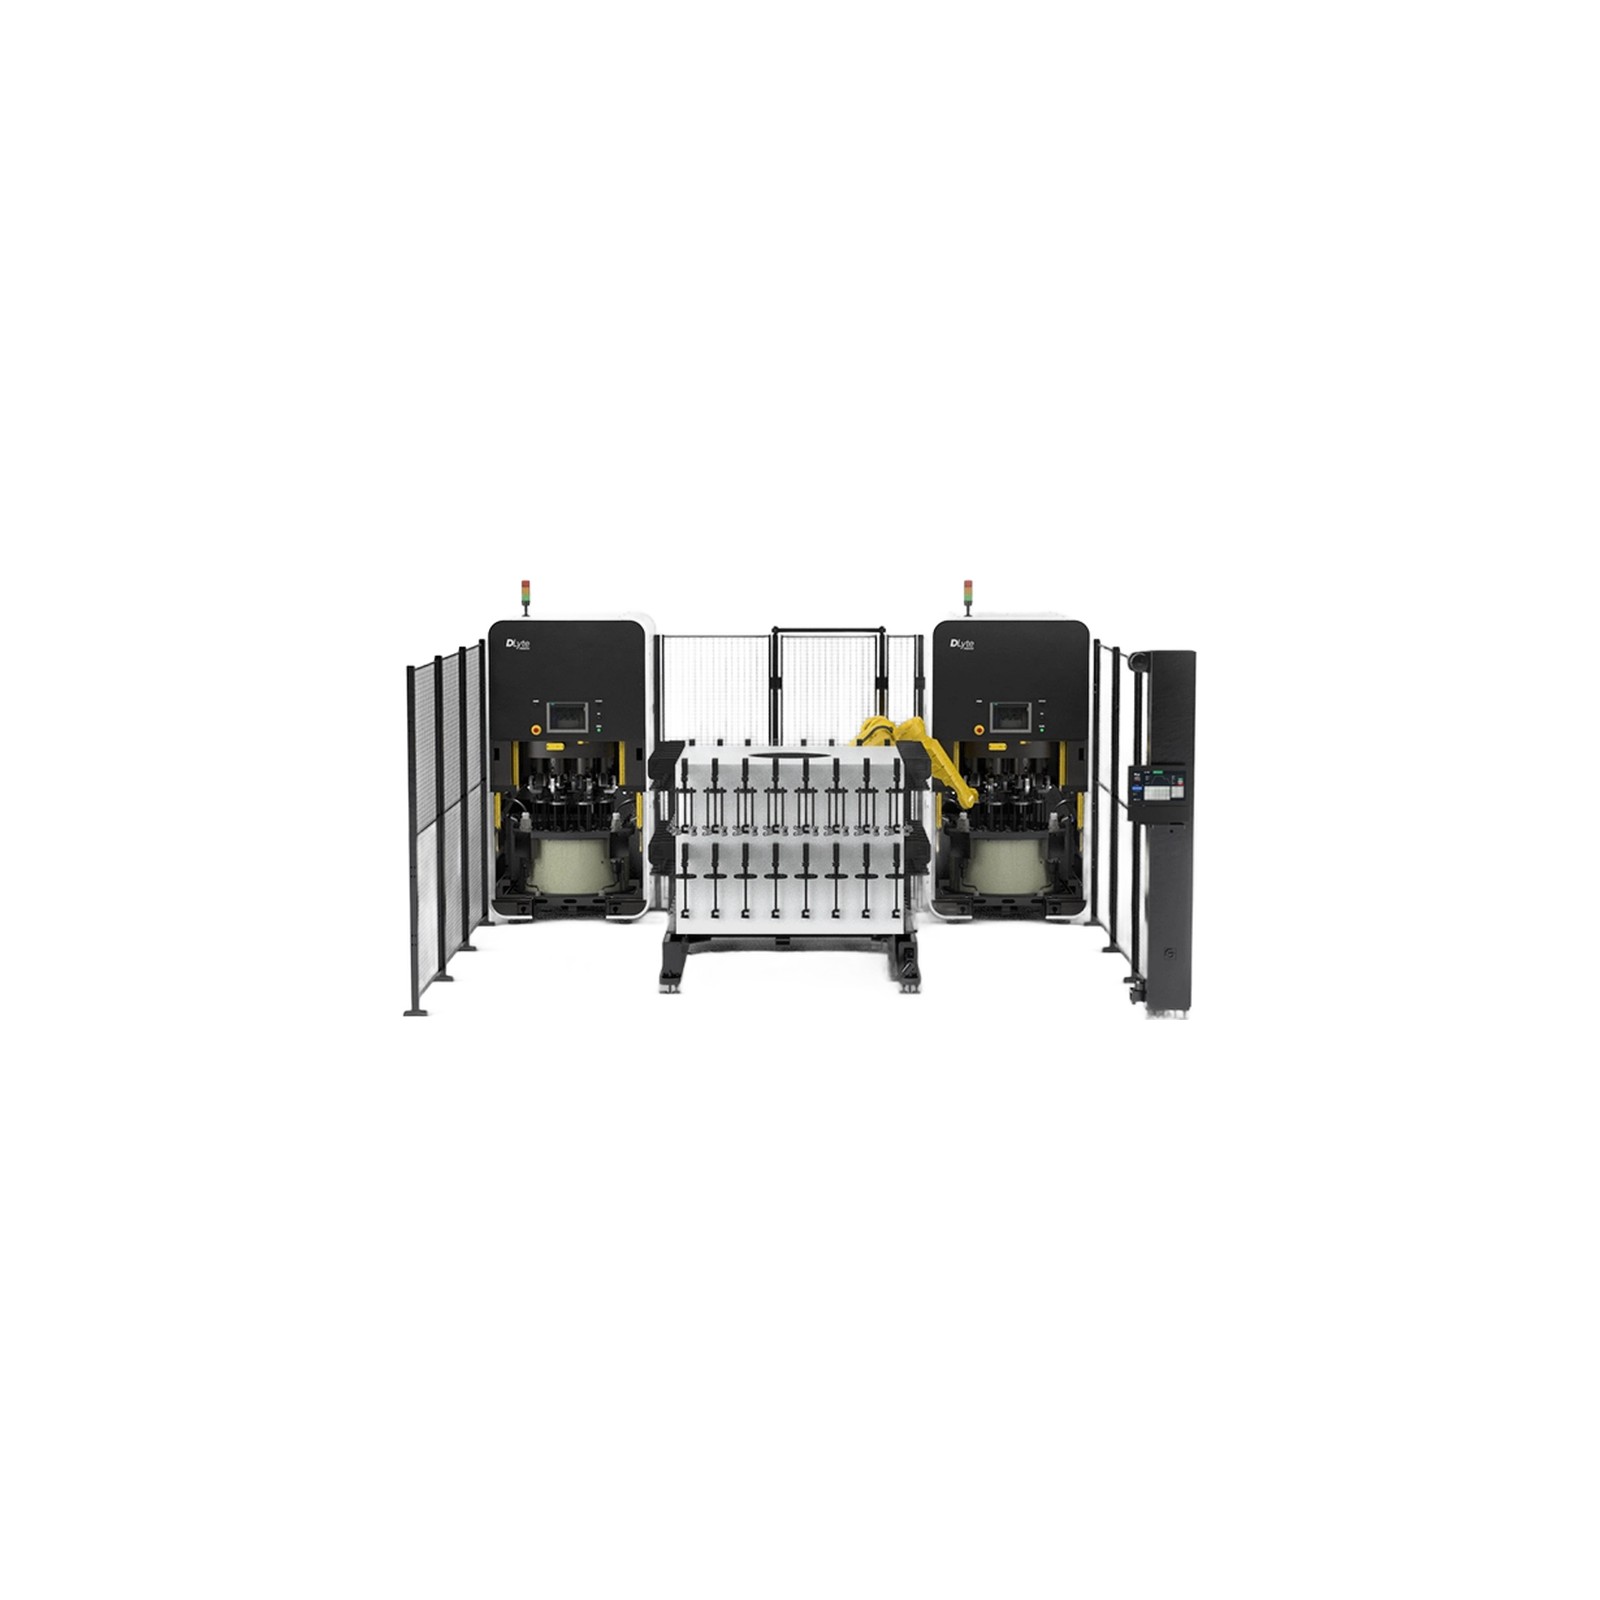
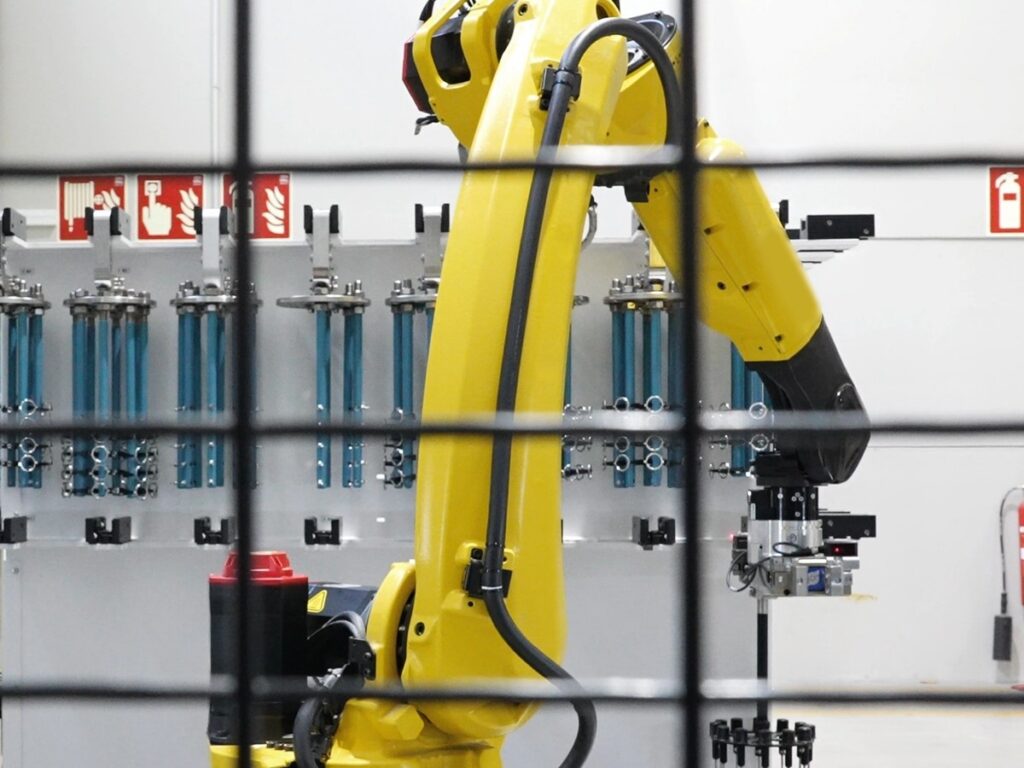
Если потока вручную не хватает, DLyte PRO500 ставят в автоматическую ячейку PRO500 Automated Cell: один или два аппарата, робот с двойным захватом, стойка до 64 держателей, этапы очистки, промывки и сушки. Пока робот работает, оператор ставит новые держатели с другой стороны. Для деталей крупнее ⌀500 × 250 мм смотрите DLyte 10000 с рабочей зоной ⌀750 × 600 мм и массой детали до 100 кг. Исполнения PRO500 - стандартное, Carbide для твёрдых сплавов и Hybrid для гибридного процесса.
По сравнению с жидкой электрополировкой GPAINNOVA DLyte PRO500 не нуждается в ванне с кислотами, а по сравнению с абразивной обработкой не вдавливает абразив в поверхность и не скругляет кромки при полировке. Процесс объединяет шлифовку и полировку в один шаг, а при той же шероховатости снимает меньше металла, поэтому деталь остаётся в допуске, а коррозионная стойкость растёт. Для серийных партий это значит, что после загрузки до восьми держателей деталь идёт на выгрузку готовой, без отдельной ручной доводки.
Для работы GPAINNOVA DLyte PRO500 нужны сеть 400 В, сжатый воздух 6-7 бар и дистиллированная вода: вода идёт только на подстройку проводимости электролита. Температура в помещении - от 5 до 35 °C, влажность - 30-70 % без конденсата. Электролит твёрдый, с малой концентрацией кислоты; снятый с деталей металл остаётся в нём, поэтому установка DLyte PRO500 не требует очистки сточных вод и обращения со шламом. Пыли и сильного шума при работе нет.
Электролит для DLyte PRO500 подбирают под материал, исходное состояние детали и геометрию. У DLyte есть твёрдые электролиты из частиц разного размера и формы, макропористые и гелевые, с разной упругостью: это меняет блеск, однородность и скорость съёма. Мелкие частицы доходят до труднодоступных зон, а твёрдый электролит работает активнее, чем взвесь частиц в жидкости. При смене материала меняют среду и программу, а настройки каждой детали остаются в памяти.
В 2018 году GPAINNOVA получила грант Евросоюза Horizon 2020 на разработку серии DLyte PRO для серийного производства. В 2021 году запущена облачная платформа DLyte HUB, через неё пользователи следят за процессом, графиком обслуживания и загружают программы обработки. Установка DLyte PRO500 подключается к HUB, а вся линейка показана на странице бренда GPAINNOVA. Если останутся вопросы, наши специалисты помогут.
- Для серийной электрополировки металла
- Рабочая зона до ⌀500 × 250 мм
- 1, 2, 4 или 8 держателей
- Питание 400 В, от 11,5 до 25 кВт
- Автоматическая ячейка с роботом
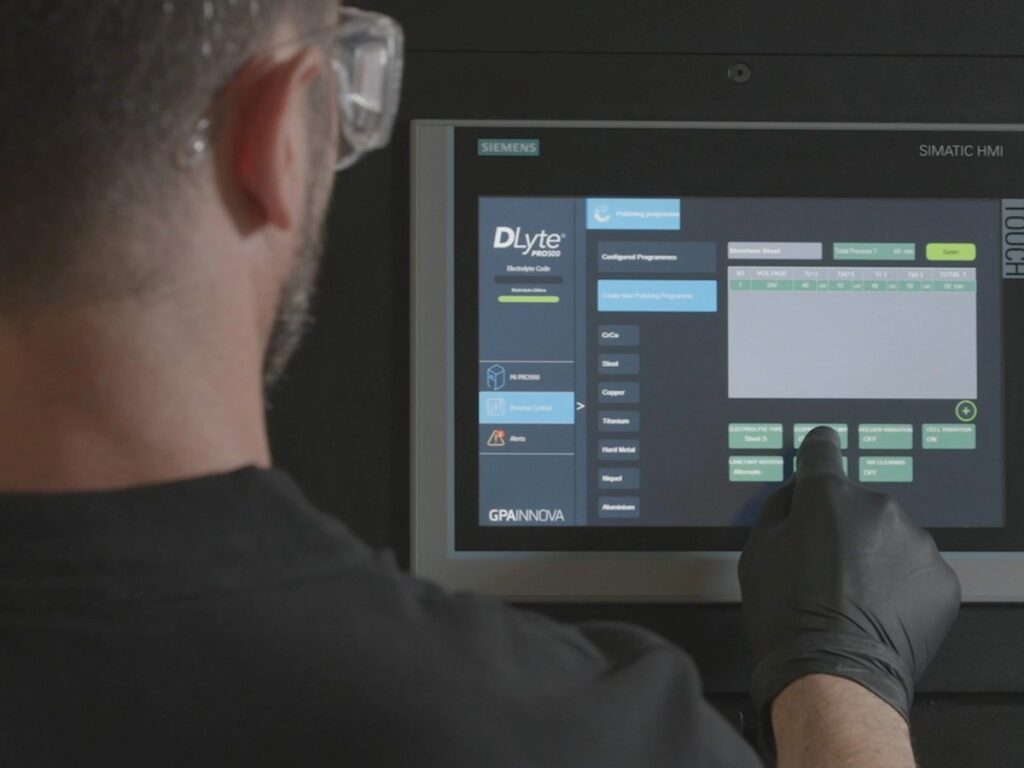
Пульт GPAINNOVA DLyte PRO500
Оператор запускает цикл с сенсорного экрана. Программы следят за проводимостью и температурой электролита в реальном времени, поэтому циклы повторяются от партии к партии.
01
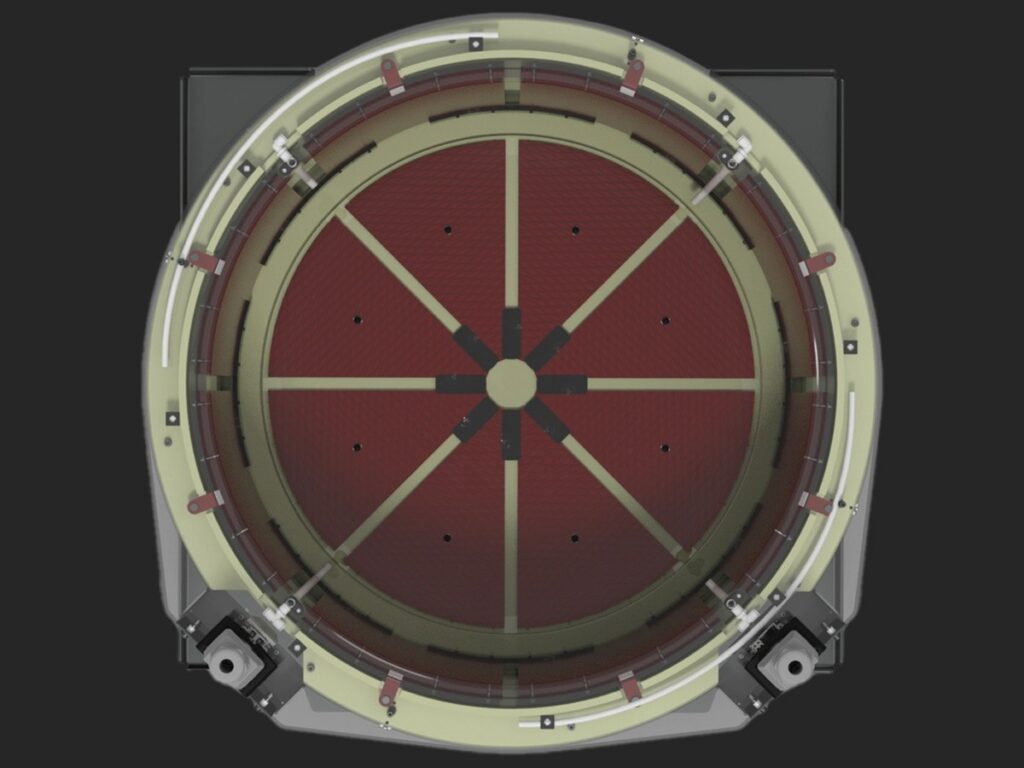
Катоды в ёмкости
Вид на рабочую ёмкость: катоды по периметру и нижний катод. Их включают независимо, и ток подстраивается под форму детали.
02
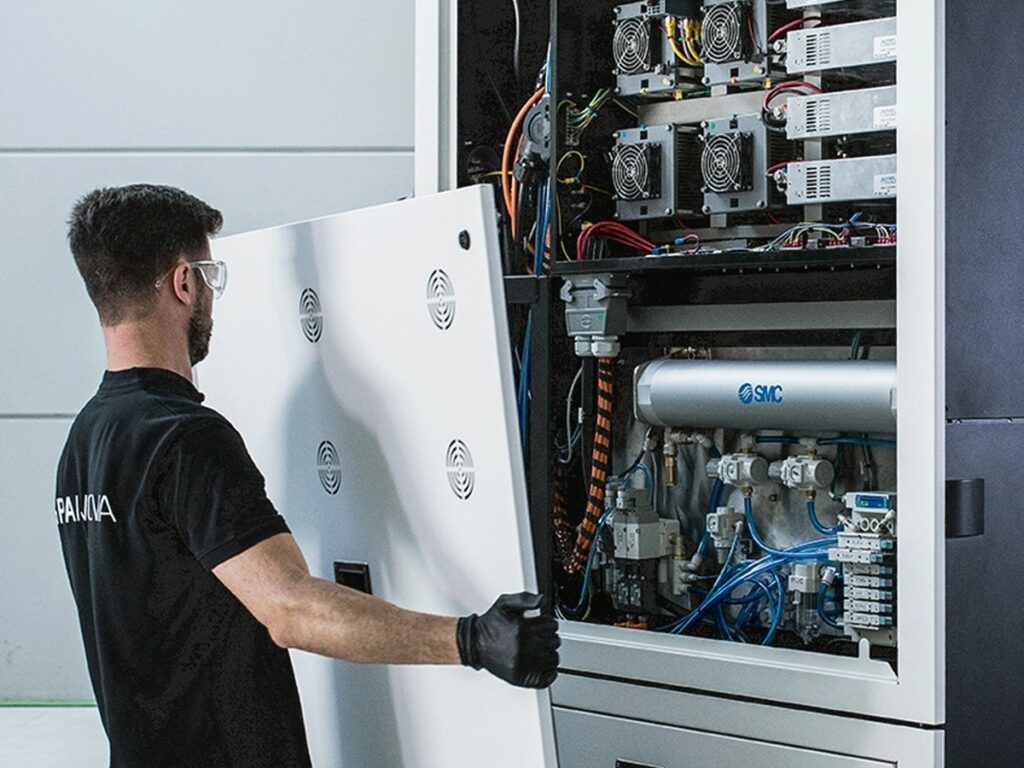
Доступ к силовым блокам
Панели корпуса снимаются, и техник подходит к внутренним узлам. Восемь силовых блоков стоят по бокам с принудительным охлаждением, блок управления отделён сзади.
03
Робот и стойка держателей
В автоматической ячейке PRO500 робот с двойным захватом берёт держатели со стойки и меняет их в установке за один ход. Это сокращает время между циклами.
04
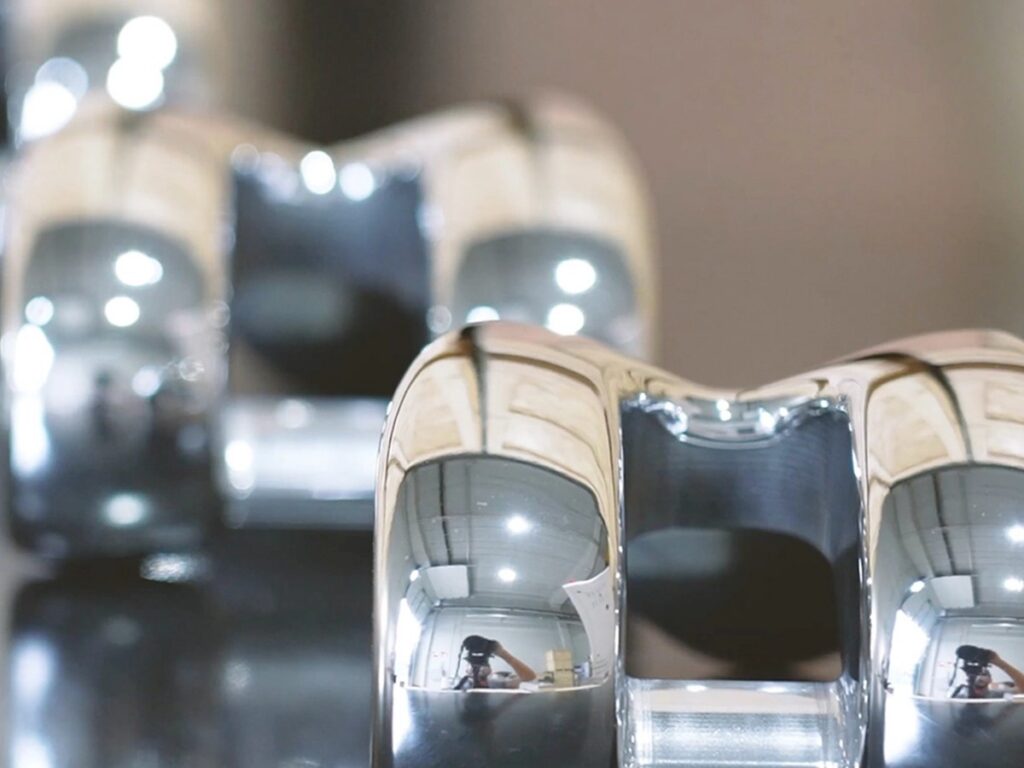
Гладкая поверхность детали
Крупный план полированной детали: ровные блестящие поверхности. Процесс снимает металл с пиков шероховатости и сохраняет форму.
05
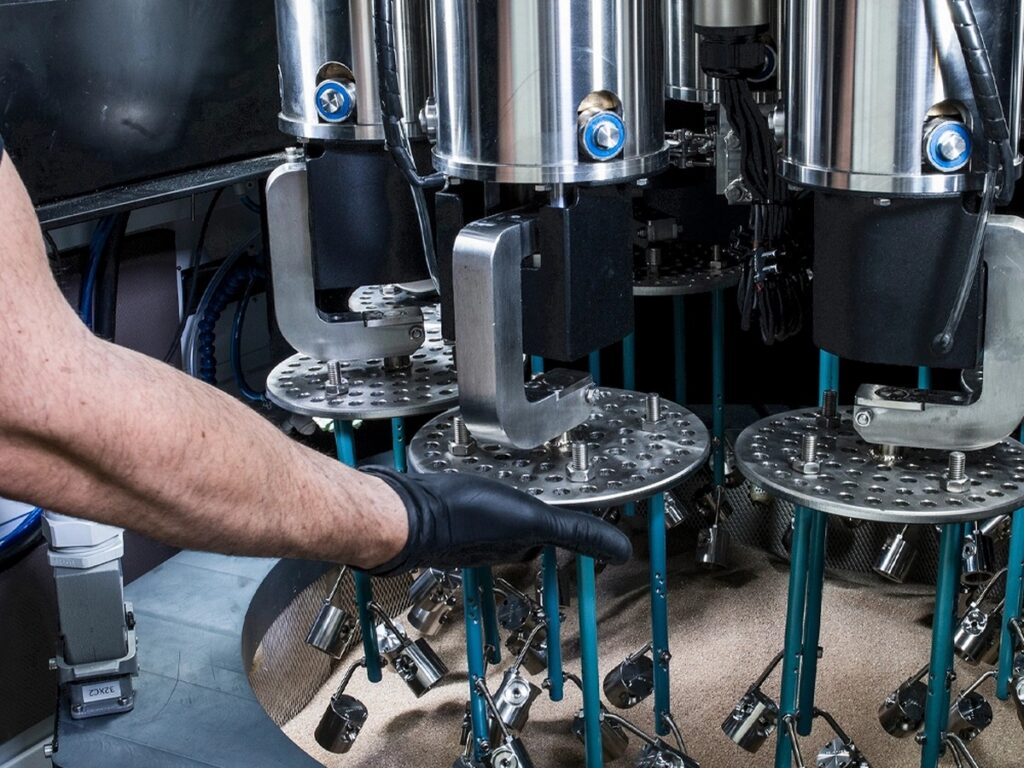
Загрузка держателей
Оператор опускает держатели с деталями в ёмкость. Быстросъёмное пневматическое крепление сокращает время загрузки и выгрузки.
06
Держатели в рабочей зоне
Кадр из ролика: ряд держателей над ёмкостью внутри установки. Держатели вращаются и ходят вверх и вниз, электролит омывает детали со всех сторон.
07
Частицы электролита
Анимация из ролика: сферы из полимера, пропитанные электролитом, падают на поверхность. Каждая сфера касается только пиков шероховатости, и металл снимается в этих точках.
08
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросУстановка работает с широким кругом металлов: параметры меняются от низкой до высокой частоты, режимы можно склеивать в цепочку, напряжение бывает несимметричным. Исполнение Carbide предназначено для твёрдых сплавов.
Размер зависит от числа держателей: ⌀500 × 250 мм при одном, ⌀360 × 250 мм при двух, ⌀310 × 250 мм при четырёх и ⌀200 × 200 мм при восьми. Масса - до 50 кг при одном держателе и до 20 кг при остальных.
Нужна сеть 400 В ± 10 % (3P+N+PE), 50-60 Гц, номинальный ток 35 А; потребляемая мощность - от 11,5 до 25 кВт. Нужен сжатый воздух давлением 6-7 бар.
Да, постобработка деталей после 3D-печати - одна из задач процесса. Электрополировка снимает шероховатость с пиков профиля, убирает налипшие частицы порошка и следы поддержек.
Металл снимается только с пиков шероховатости, а кромки при полировке не скругляются. Для деталей с жёсткими допусками режим проверяют на пробной партии.
Это автоматическая ячейка: в ней стоит один или два аппарата PRO500, робот с двойным захватом, стойка до 64 держателей и этапы очистки, промывки и сушки. Оператор ставит держатели с одной стороны, пока робот работает с другой.
БрендGPAINNOVA
Страна производителяИспания
Технологиясухая электрополировка DryLyte
Рабочая зона / максимальный размер детали1 держатель - ⌀500 × 250 мм; 2 - ⌀360 × 250 мм; 4 - ⌀310 × 250 мм; 8 - ⌀200 × 200 мм
Масса детали≤ 50 кг (1 держатель); ≤ 20 кг (2, 4, 8 держателей), вместе с держателем
Число деталей за цикл1, 2, 4 или 8 держателей
Материалыширокий круг металлов; исполнения Carbide и Hybrid
Питание400 В ± 10 %, 3P+N+PE, 50-60 Гц, номинальный ток 35 А
Мощностьот 11,5 до 25 кВт
Габариты (Д × Ш × В)1300 × 1380 × 2770 мм
Масса1600 кг
Давление воздуха6-7 бар
Видео: Установка электрополировки GPAINNOVA DLyte PRO500
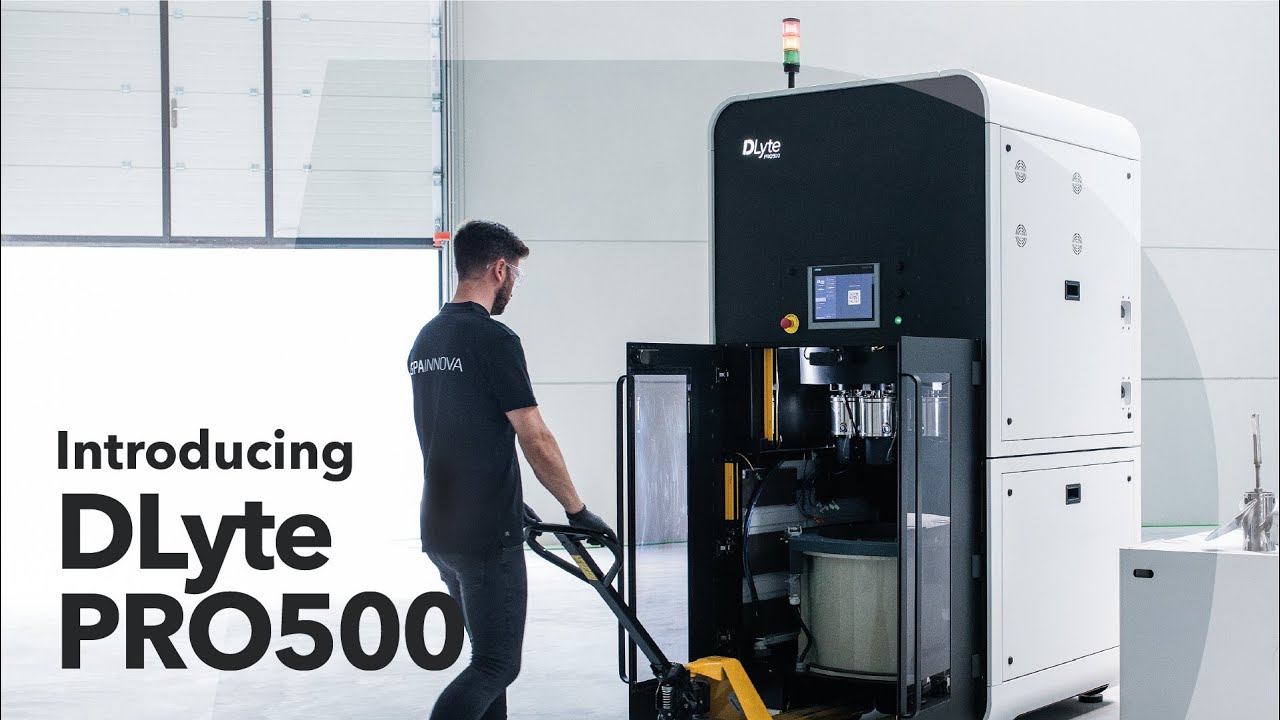
DLyte PRO500: обзор установки (англ.)
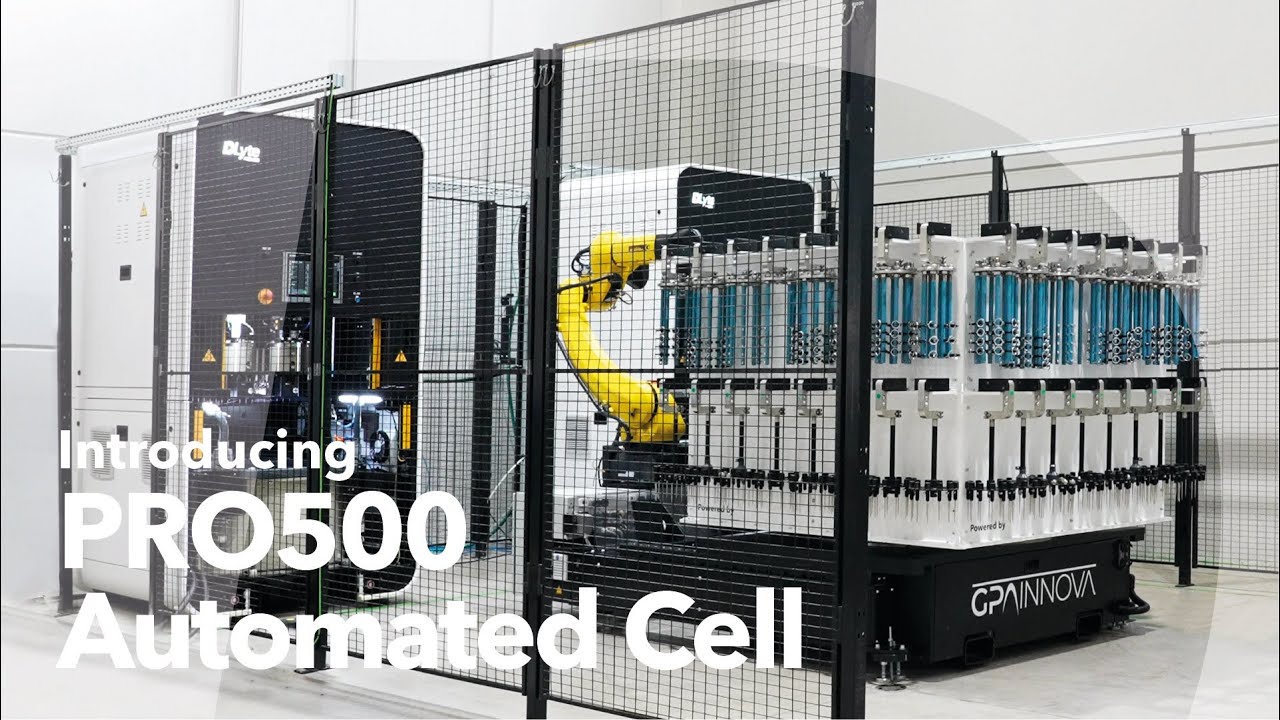
DLyte PRO500 Automated Cell: автоматическая ячейка (англ.)
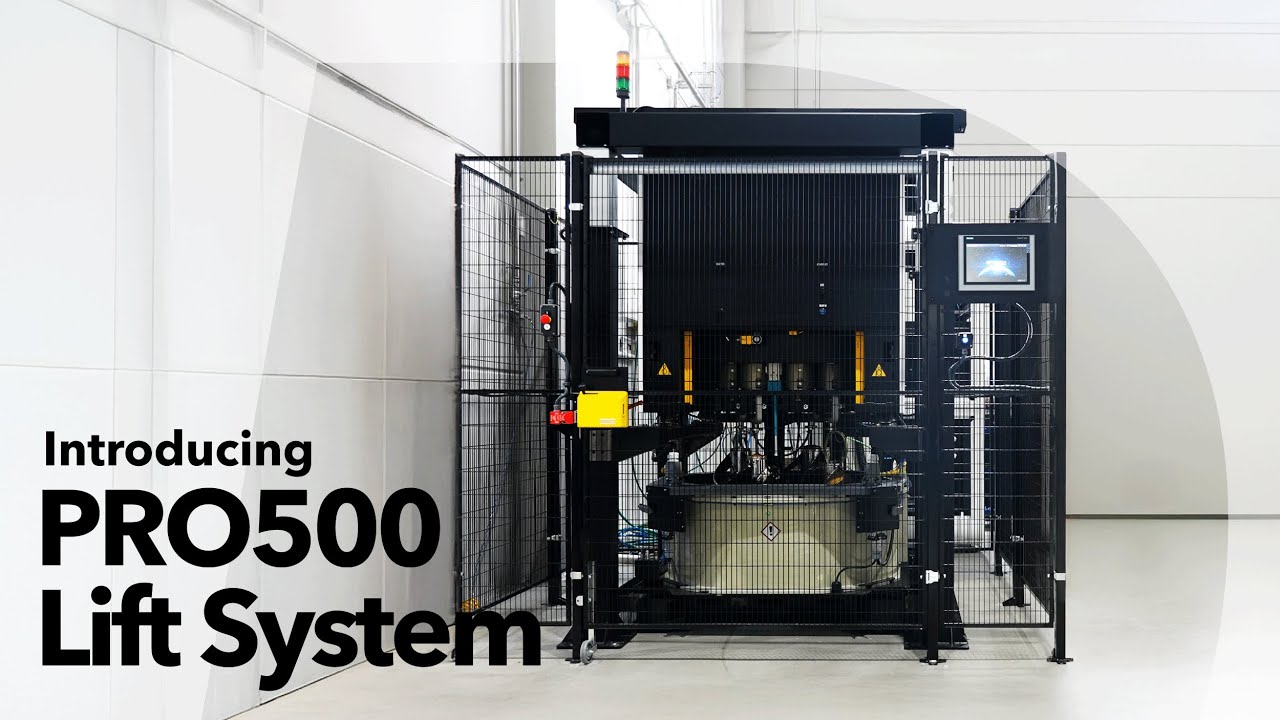
DLyte PRO500 Lift System: подъёмная система (англ.)
Для каких задач подходит
Похожие товары
Связанные статьи
Scanform X в работе: видео со съёмки в мастерской
Минута про Scanform X: амортизатор, ШРУС и литой корпус под синими лазерными линиями, экран на корпусе сканера и модель в программе.
Программы для 3D-сканера и КИМ: восемь классов ПО и как выбрать
Разбираем больше 30 программ для 3D-сканеров и КИМ по восьми классам: что умеют, когда нужны и с какой начать - от бесплатных до универсальных…
Измерительная рука SCANOLOGY AccuArm: семь задач портативной КИМ
Разбираем портативную КИМ SCANOLOGY AccuArm: где измерительную руку приносят к детали, как она держит точность в цеху и как подобрать длину, класс и оси.
Вы недавно смотрели