В этой статье
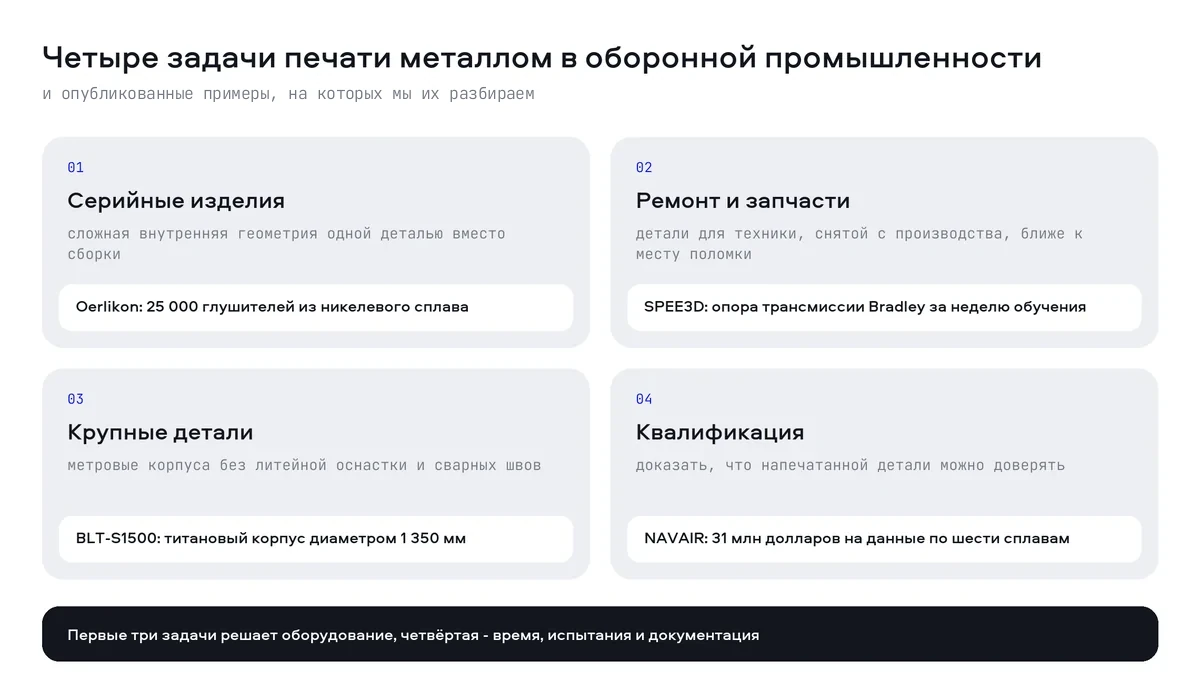
3D-печать металлических деталей в оборонной промышленности давно вышла из лабораторий, и причина понятна. Серии там небольшие, номенклатура огромная, техника служит десятилетиями, а нужная деталь часто есть только в старом чертеже. Печать закрывает три задачи, где литьё и фрезеровка проигрывают по срокам: сложные цельные изделия малыми сериями, запчасти для техники, которую давно сняли с производства, и крупные детали без месяцев ожидания отливки.
Мы разобрали опубликованные в открытой прессе примеры: 25 000 напечатанных глушителей Oerlikon, ремонт F-15 и Bradley, программы 3D Systems для армии и ВВС США и метровые детали китайских BLT, Farsoon и HBD. Каждую цифру сверили с первоисточником: релизом компании, ведомственной новостью или отраслевым изданием. Конструкцию вооружения не обсуждаем: только производство, ремонт, квалификацию и оборудование.
Материал для технологов, главных инженеров и руководителей ремонтных служб машиностроительных предприятий, которые прикидывают, где печать металлом окупится у них.
Коротко о главном
- В оборонной промышленности у печати металлом четыре задачи: серийные сложные изделия, ремонт и запчасти, крупные детали без оснастки и квалификация, то есть доказательство, что напечатанной детали можно доверять.
- Глушители стали одним из первых по-настоящему массовых продуктов: Oerlikon в июне 2025 года отгрузила 25 000-й напечатанный глушитель из никелевого сплава.
- Самый быстрый эффект печать даёт в ремонте. F-15 вместо трёх-четырёх месяцев простоя вернули в строй после печати воздуховода (судя по всему, полимерного), а опору трансмиссии Bradley методом холодного газодинамического напыления напечатал солдат после недели обучения.
- ВВС США с 2023 года финансируют крупноформатный металлический принтер 3D Systems, общий объём программы - 27,4 млн долларов.
- Китайские BLT, Farsoon и HBD открыто показывают авиационные, космические и энергетические детали размером до 1 350 мм на установках с 4-26 лазерами.
- Главный тормоз отрасли - не принтеры, а допуск деталей к применению: на него уходят годы и десятки миллионов долларов.
Зачем оборонной промышленности 3D-печать металлических деталей
Оборонное производство устроено иначе, чем гражданское. Самолёт или бронемашина служат десятилетиями, дольше, чем живут многие их поставщики. Через двадцать лет после выпуска оснастки для части деталей уже нет, завод-изготовитель перепрофилирован, а деталь нужна завтра. Литьё под одну деталь - это месяцы на модель и форму, фрезеровка из поковки - дорого и не всегда возможно из-за внутренних полостей.
Печать металлом снимает эти ограничения. Деталь растёт слоями по цифровой модели, без оснастки, сложные внутренние каналы не удорожают изготовление, а установку можно поставить ближе к месту, где деталь нужна. Армия США, как сказано в её плане внедрения аддитивного производства, уже два десятилетия использует его для восстановления изношенных деталей и изготовления оснастки. Поэтому оборонные ведомства финансируют и оборудование, и квалификацию напечатанных деталей: без неё ни одна деталь не попадёт на корабль или самолёт.
Серийные изделия: 25 000 глушителей Oerlikon
Глушитель - один из немногих оборонных продуктов, где печать металлом уже вышла в серию. Внутренняя геометрия у него сложная, а нагрузка жёсткая: горячие газы, высокое давление, тысячи циклов. Традиционно его собирают из множества точёных деталей, и каждый стык - потенциальное слабое место.
В июне 2025 года Oerlikon Additive Manufacturing сообщила об отгрузке 25 000-го напечатанного глушителя. Их делают на заводе в Хантерсвилле (Северная Каролина) методом лазерного сплавления в слое порошка из собственного никелевого порошка MetcoAdd, на установках серии TruPrint, которые сейчас выпускает ATLIX, бывшее аддитивное направление TRUMPF. Глушители цельные, одна деталь вместо сборки. Руководитель коммерческого направления Oerlikon AM Дэн Халлер говорит, что они создают значительно меньшее противодавление, чем сборные. Компания связывает это с меньшим обратным выбросом газов к стрелку, в том числе угарного газа и свинца, и меньшей нагрузкой на слух. Это заявления производителя, независимых испытаний в публикациях нет.
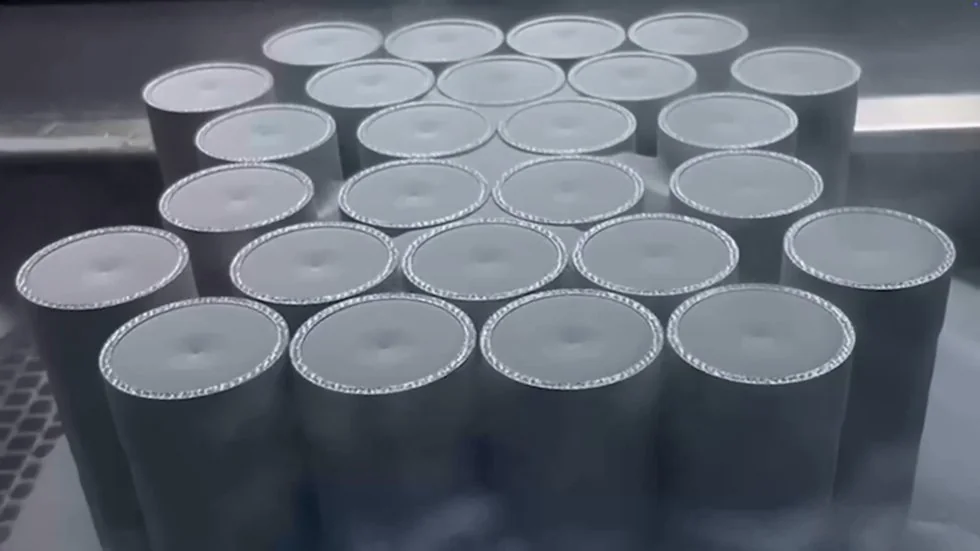
Для отрасли важнее всего сама цифра. 25 000 одинаковых изделий - уже не опытная партия, а отлаженный серийный процесс: партия порошка, режимы, термообработка и контроль каждого изделия повторяются от смены к смене. Такой путь проходит любая технология, прежде чем ей доверят ответственные детали.
Правовой контекст. В России оборот оружия и его частей регулирует закон «Об оружии», а разработка и производство продукции военного назначения требуют лицензии. Опыт Oerlikon мы разбираем как пример серийного процесса печати металлом, а не как повод к изготовлению подобных изделий.
Ремонт и запчасти: когда на складе пусто
Второе направление окупается быстрее всего. Здесь печать конкурирует не с серийным заводом, а с пустым складом: детали нет, а техника стоит.
F-15: 12 часов вместо трёх месяцев
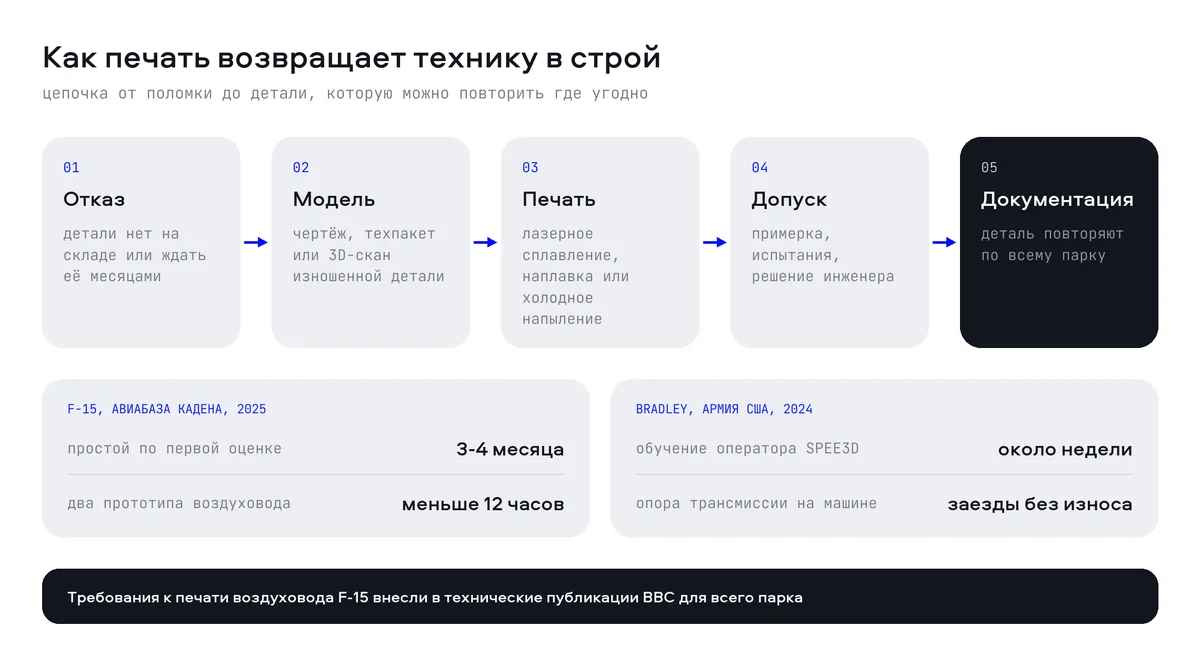
В 2025 году на авиабазе Кадена в Японии после полёта нашли трещину в правом воздуховоде охлаждения кабины F-15. По первой оценке самолёт простоял бы три-четыре месяца в ожидании детали. Техники 18-й группы обслуживания ВВС согласовали с инженером замену детали напечатанной, но два их прототипа не прошли по требованиям. Тогда они обратились в логистическую эскадрилью морской пехоты MALS-36, у которой стоит такой же принтер. Меньше чем за 12 часов морские пехотинцы напечатали, доставили и примерили два новых прототипа, а заодно изменили ориентацию детали на платформе: от неё зависят поддержки, и печать стала на два часа короче без потери прочности.
Требования к печати этого воздуховода внесли в технические публикации ВВС по аддитивному производству, и теперь по ним делают такие же ремонты на всём парке F-15. Оговоримся честно: материал детали в публикациях NAVAIR не назван, а эскадрильям морской пехоты NAVAIR поставляет полимерные промышленные принтеры, так что воздуховод, скорее всего, не металлический. Мы взяли этот пример из-за другого: он показывает, что выигрыш дают не только принтер, но и цифровая документация и право инженера допустить деталь. Для металла это работает так же.
SPEE3D и Bradley: деталь печатает солдат
Австралийская SPEE3D делает установки холодного газодинамического напыления (CSAM). Металлический порошок разгоняется сжатым воздухом в сопле до сверхзвуковой скорости и сцепляется с основой за счёт энергии удара, без расплавления. Лазера и защитной атмосферы аргона нет, а процесс быстрее лазерного сплавления. Для работы вдали от завода SPEE3D предлагает комплект SPEE3Dcell: печь для термообработки, трёхосный фрезерный станок и оборудование для испытаний в 20-футовом контейнере.
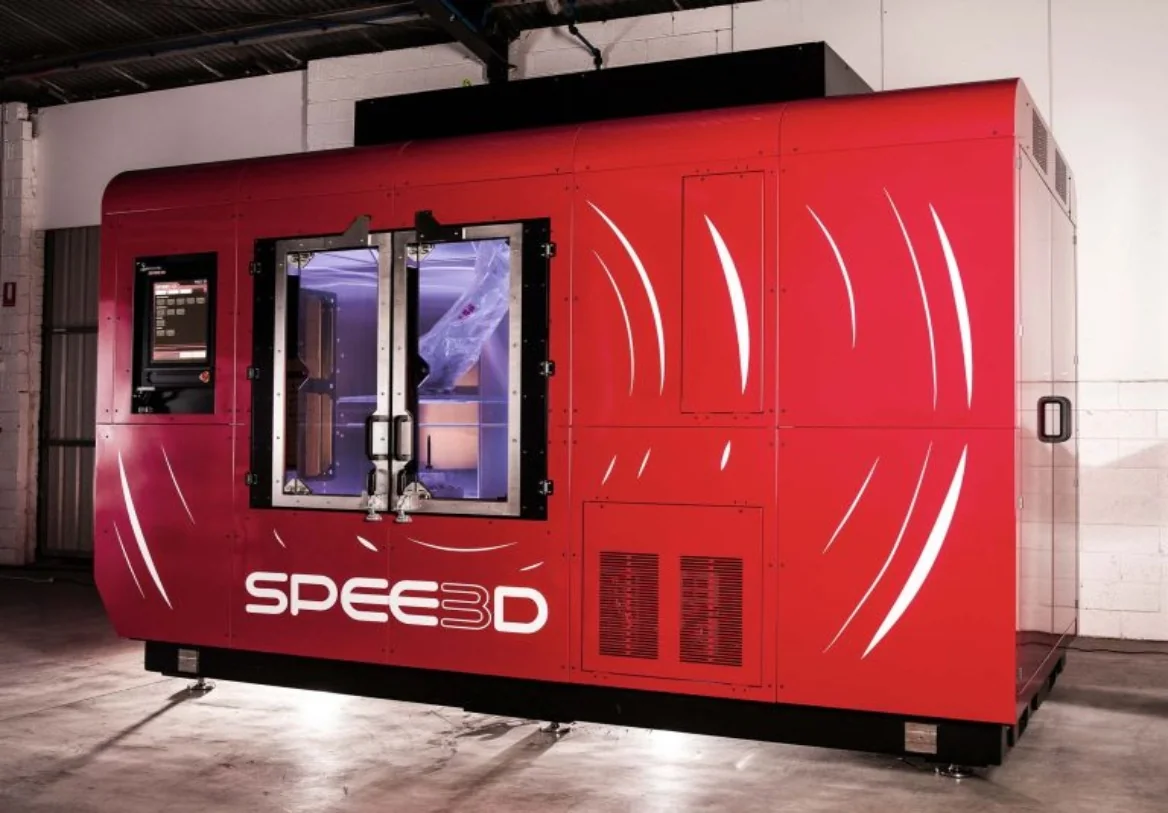
С 5 по 16 августа 2024 года Исследовательская лаборатория армии США (DEVCOM ARL) провела на базе Университета Теннесси в Ноксвилле демонстрацию: солдат без опыта аддитивного производства за неделю освоил установку и напечатал опору трансмиссии боевой машины Bradley. Деталь поставили на машину, машина прошла несколько циклов испытательных заездов на полигоне 278-го бронекавалерийского полка, и, как пишет SPEE3D, деталь не показала признаков износа. Инженер-материаловед ARL Майкл Николас отметил, что такие установки добавляют возможности ремонта там, где цепочки поставок нарушены.
Оговорка важная: это испытание одной детали, без опубликованных данных об усталостной прочности на длительном ресурсе. Пример доказывает, что технология работает в руках неспециалиста, но не то, что напечатанная опора заменит штатную на весь срок службы.
Восстановление наплавкой
Отдельный класс ремонта - не замена детали, а восстановление изношенной. Лазерная наплавка наращивает металл на повреждённое место по цифровой модели, а затем деталь доводят механической обработкой. По ГОСТ это прямой подвод энергии и материала (DED). В обзоре специалистов Хунаньского центра ремонта авиатехники в китайском «Журнале авиационных материалов» (2023, том 43, № 1) перечислены применения такого ремонта: лонжероны крыла, лопатки турбин, в том числе монокристаллические, и детали шасси. Авторы отдельно называют перспективным направлением мобильные установки лазерного ремонта.
Такие установки уже выпускают серийно. У нас в каталоге есть установки прямого подвода энергии и материала с большой областью, а среди машин для наплавки - мобильный комплекс Raycham Container Cladding: робот с лазерной головкой в контейнере, который везёт обычный лёгкий грузовик, для ремонта крупных деталей там, где стоит оборудование.
Флот: от верфи до квалификации
В мае 2018 года 3D Systems и верфь Newport News Shipbuilding компании Huntington Ingalls, единственный в США строитель авианосцев и один из двух строителей подводных лодок, начали совместную квалификацию печати металлом для кораблей. Первым шагом стал принтер ProX DMP 320 на верфи, первый металлический принтер на крупной верфи ВМС США. Цель - сменные детали из морских сплавов вместо отливок: клапаны, корпуса, кронштейны.
С тех пор вопрос сместился от «можем ли напечатать» к «как допустить». В апреле 2026 года Командование авиационных систем ВМС США (NAVAIR) заключило с Colibrium Additive контракт на 31 млн долларов на квалификацию напечатанных металлических деталей для морской авиации: технологические данные по шести сплавам, поставка четырёх систем печати и обучение персонала. В том же месяце Агентство логистики Минобороны США заключило с Velo3D пятилетний контракт на 9,8 млн долларов по программе JAMA, которая стандартизирует допуск и закупку напечатанных запчастей для устаревших систем.
Крупные детали: программы 3D Systems для армии и ВВС США
Третье направление - детали, которые не помещаются в обычный принтер. Корпуса и силовые конструкции метрового размера традиционно льют или сваривают, а значит, ждут оснастку и проходят многоступенчатый контроль швов.
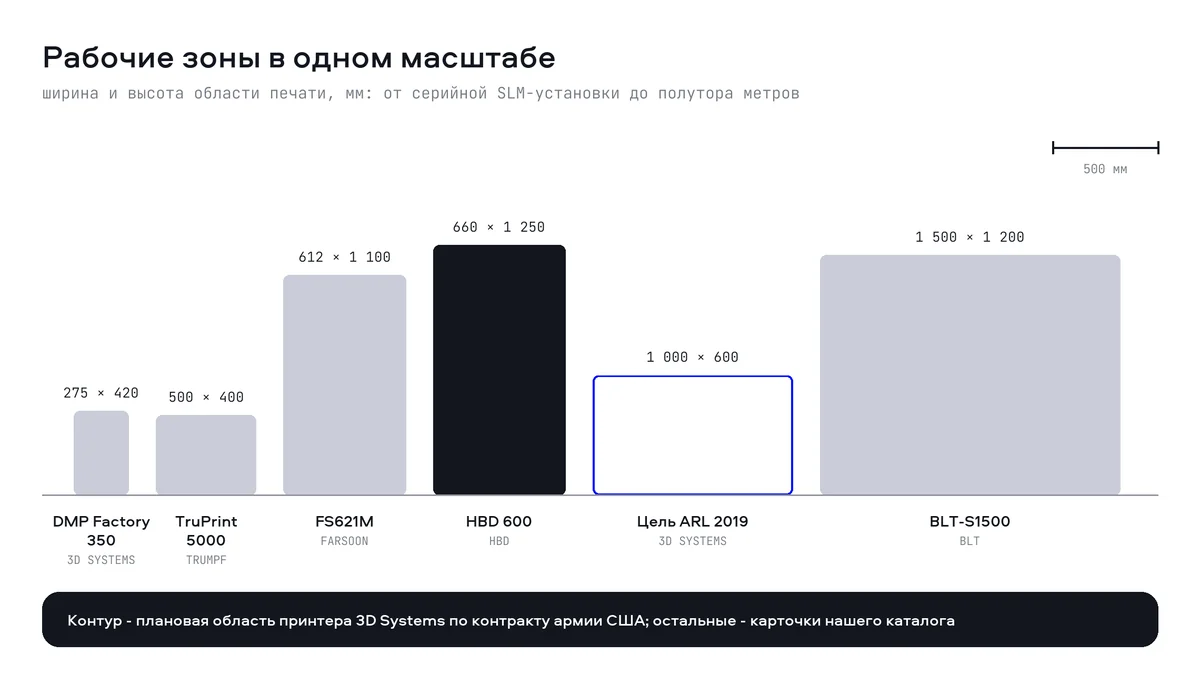
В июле 2019 года 3D Systems получила от Исследовательской лаборатории армии США контракт на 15 млн долларов на крупный, быстрый и точный металлический принтер. Плановая область печати - 1 000 × 1 000 × 600 мм, при минимальной стенке 100 мкм и слое 30 мкм. Это почти в пять раз больше по объёму, чем 500 × 500 × 500 мм у крупных установок того времени. Армия собиралась поставить такие системы на свои ремонтные базы и в лаборатории, а затем открыть технологию для авиационных и оборонных подрядчиков.
С 2023 года ВВС США финансируют программу крупноформатного металлического принтера 3D Systems. В августе 2026 года, как пишет The Defense Post, ВВС добавили 9 млн долларов: объём программы вырос до 27,4 млн, срок продлили на два года, до финальной демонстрации. Задача - проверить, можно ли печатать крупные детали для высокотемпературных и высокоскоростных авиационных применений, которые в перспективе пойдут в ответственные узлы.
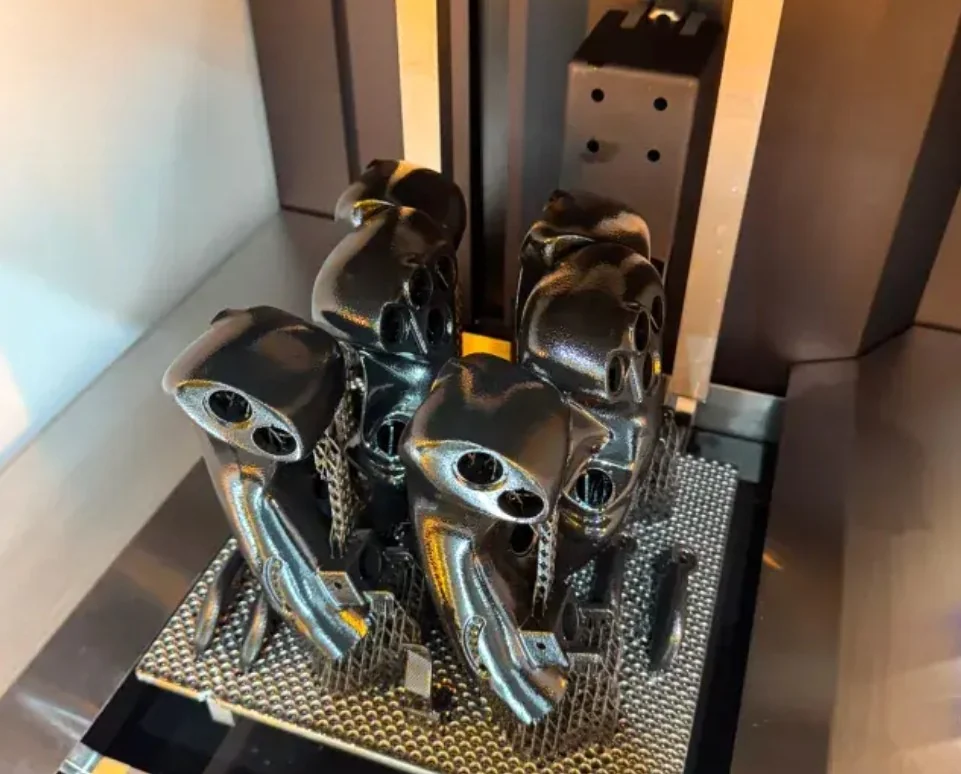
Серийные установки 3D Systems заметно меньше этого демонстратора. У нас в каталоге DMP Factory 350 и DMP Flex 350 с областью 275 × 275 × 420 мм и лазером 500 Вт: это машины для точных деталей средних размеров, а не для метровых корпусов.
Китайские производители: BLT, Farsoon и HBD
О работе своего оборудования в оборонных заказах китайские производители публично почти не рассказывают. Но то, что они показывают открыто, говорит о масштабе: титановые корпуса авиадвигателей, жаропрочные камеры сгорания, крупные теплообменники. Это технологии двойного назначения, и мы описываем только опубликованные примеры.
BLT: полтора метра титана
Сианьская Bright Laser Technologies (BLT) - один из крупных производителей оборудования для печати металлом. В 2023 году её выручка выросла на 34 %, примерно до 170 млн долларов, компания выпустила 299 установок селективного лазерного сплавления (SLM) и продала 242 из них. Среди заказчиков BLT называет Airbus, COMAC и AECC, китайскую государственную двигателестроительную корпорацию.
На выставке TCT Asia 2023 BLT показала титановый промежуточный корпус компрессора авиадвигателя: диаметр 1 350 мм, высота 205 мм, толщина стенки 2 мм, с подкрепляющими рёбрами на поверхности. Его напечатали на установке BLT-S1500: платформа 1 500 × 1 500 мм, высота области печати 1 200 или 1 500 мм, 18 или 26 лазеров по 500 Вт. Рядом стояла форсуночная головка кислородно-метанового двигателя JD-2 тягой 100 т компании i-Space: её напечатали на BLT-S600 из собственного жаропрочного сплава BLT-GH4169.
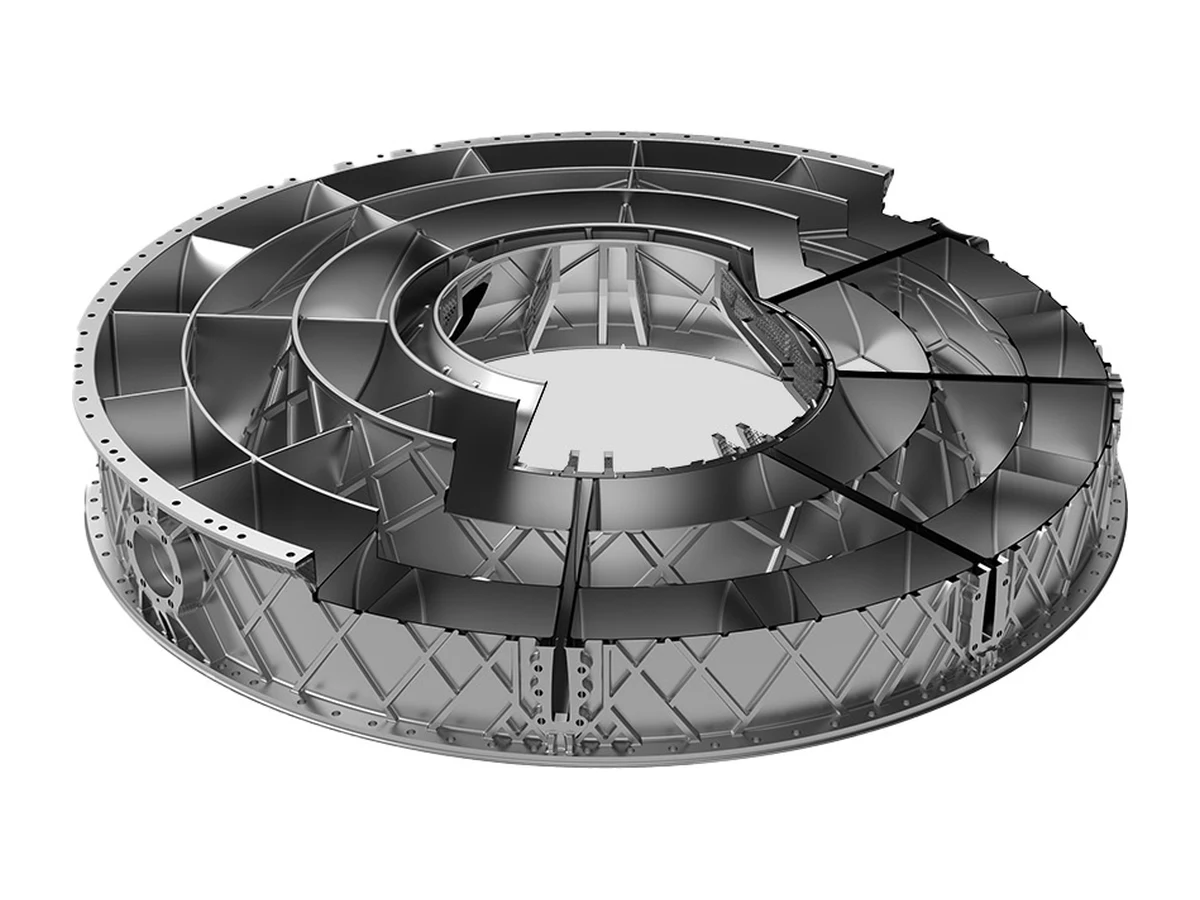
Тонкостенный кольцевой корпус диаметром почти полтора метра - одна из самых трудных задач лазерного сплавления. Деталь должна сохранить форму при остывании, а десятки лазеров - сшить свои зоны без дефектов на границах. Технология, освоенная на гражданских двигателях, переносится на любые крупные тонкостенные детали.
Farsoon: камера сгорания одной деталью
Хунаньская Farsoon Technologies представила FS621M на TCT Asia 2020. В нашем каталоге Farsoon FS621M - это область печати 612 × 612 × 1 100 мм вместе с опорной плитой и четыре или шесть лазеров по 500 Вт. В 2022 году серию дополнили версии Pro и U: у нас в каталоге FS621M Pro-6 с областью 612 × 800 × 1 200 мм и FS621M-U-6 с высотой области 1 700 мм.
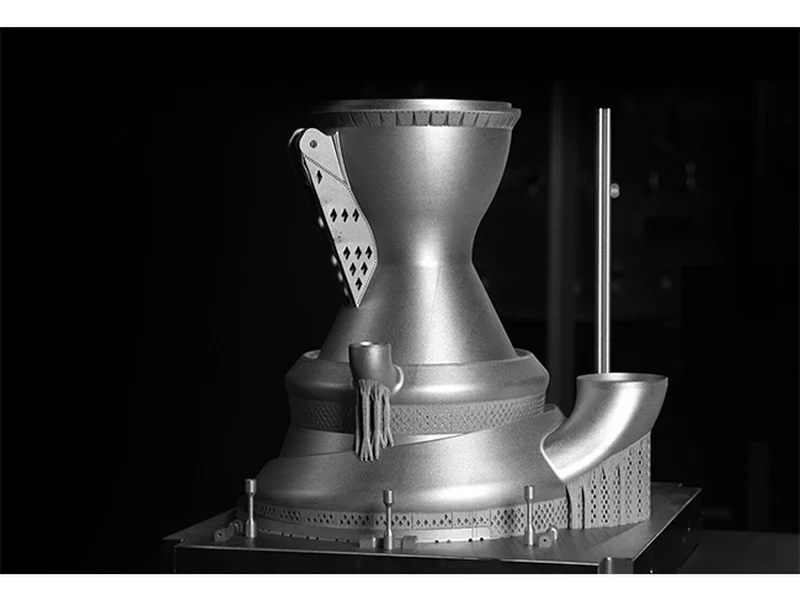
Самый известный пример серии - компания Deep Blue Aerospace, которая разрабатывает многоразовые ракеты. На FS621M она напечатала цельную камеру сгорания из жаропрочного никелевого сплава Inconel высотой 780 мм и диаметром 550 мм с сотнями внутренних рёбер и каналов охлаждения. По оценке Deep Blue Aerospace, цикл проверки конструкции сократился на 80 % по сравнению с традиционным изготовлением, а больше 80 % ключевых компонентов её ракетного двигателя печатаются из металла.
HBD: высокие камеры и энергетика
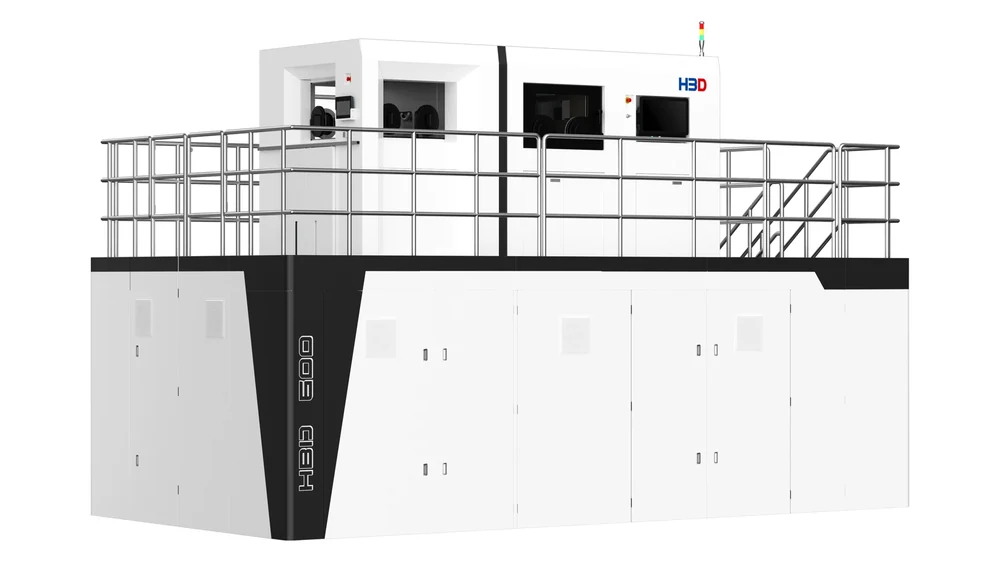
Шанхайская HBD (Hanbang) делает ставку на крупноформатные многолазерные установки. К концу 2021 года компания отгрузила больше 500 принтеров в 20 с лишним стран и называла своими заказчиками ведущие научные институты и аэрокосмические предприятия. Мы уже разбирали на её установке HBD 600 с восемью лазерами и областью 660 × 660 × 1 250 мм 3D-печать импульсной турбины массой 68 кг одной деталью.
Самый показательный пример HBD в энергетике - теплообменник для ядерного реактора, напечатанный вместе с Китайским институтом ядерной энергетики (NPIC). Традиционные теплообменники такого назначения бывают выше десяти метров, напечатанный - около 400 мм. HBD говорит о выигрыше в объёме, массе, эффективности и сроках изготовления, но точных цифр не приводит. Метод построения® - официальный дилер HBD в России: мы поставляем эти установки, ведём пусконаладку и сервис.
| Установка | Область печати, мм | Лазеры | Опубликованный пример |
|---|---|---|---|
| BLT-S1500 | 1 500 × 1 500 × 1 200 или 1 500 | 18 или 26 × 500 Вт | титановый корпус компрессора 1 350 мм |
| HBD 600 | 660 × 660 × 1 250 | 8 × 500 или 1 000 Вт | импульсная турбина 68 кг из 316L |
| Farsoon FS621M | 612 × 612 × 1 100 | 4 или 6 × 500 Вт | камера сгорания Inconel 780 мм |
| TRUMPF TruPrint 5000 | 500 × 500 × 400 | 4 × 1 кВт | серия TruPrint - глушители Oerlikon |
| 3D Systems DMP Factory 350 | 275 × 275 × 420 | 1 × 500 Вт | линейка DMP, к которой относится ProX DMP 320 на верфи |
Характеристики в таблице - с карточек нашего каталога. У BLT-S1500 высота области дана без опорной плиты, у HBD 600 и FS621M - вместе с ней.
Что сдерживает отрасль: квалификация
Посмотрите на суммы в этих примерах: 31 млн долларов NAVAIR, 9,8 млн по программе JAMA, 27,4 млн у ВВС. Это в основном не покупка принтеров, а доказательство того, что напечатанная деталь надёжна. Для каждого сплава, установки и даже ориентации детали на платформе нужно подтвердить механические свойства, отсутствие пор и стабильность от партии к партии. Пока этого нет, деталь остаётся временной заменой, как во многих примерах ремонта.
Поэтому в оборонной печати так важны цифровая документация, контроль каждого изделия и измерение геометрии. Скан напечатанной детали, сравнённый с моделью, - такой же обязательный документ, как протокол испытаний. Как это устроено в цехе, мы разбирали в статье «3D-сканер в машиностроении: пять сценариев контроля».
Что в этом опыте восхищает и что стоит перенять
Самое сильное в этих примерах - масштаб, который недавно казался недостижимым. Напечатанный металлический глушитель был экзотикой, сегодня их 25 000 с одного завода. В 2019 году армия США заказывала принтер 1 000 × 1 000 × 600 мм как самый большой в своём классе, а в 2023 году BLT показала серийную установку с платформой 1 500 × 1 500 мм и титановое кольцо диаметром 1 350 мм со стенкой 2 мм.
Восхищает и человеческая сторона. В истории с F-15 решающим оказался не принтер, а то, что две службы поделились оборудованием и опытом, и морские пехотинцы нашли более удачную конструкцию детали. Солдат, который через неделю обучения печатает опору трансмиссии, - наглядное доказательство того, что установка стала инструментом мастерской, а не лабораторным стендом.
И наконец, трезвость самих заказчиков. Минобороны США тратит десятки миллионов долларов не на громкие демонстрации, а на скучную квалификацию: данные по сплавам, обучение, стандарты допуска. Это признание того, что напечатать деталь - полдела, а доказать, что ей можно доверять, - вторая, более трудная половина.
Перенять мы бы предложили три вещи: начинать с ремонтного фонда, где эффект виден сразу; вносить каждую удачную деталь в документацию, чтобы её мог повторить любой участок; и закладывать контроль и испытания в план с первого дня, а не после первой претензии.
Как подступиться к этому у себя
- Составьте список деталей, которых нет в снабжении или которые ждут месяцами. Это самый быстрый путь к окупаемости печати.
- Создайте цифровой склад: модели, отсканированные детали и технологические карты печати. Как показывает пример F-15, деталь, внесённая в документацию, потом повторяется по всему парку.
- Выберите процесс под задачу. Селективное лазерное сплавление - для точных сложных деталей с внутренними каналами, наплавка и холодное напыление - для быстрого восстановления изношенных поверхностей и крупных деталей. Чем отличаются процессы, мы объясняли в статье о том, как работают металлические 3D-принтеры.
- Для крупных деталей оцените, нужен ли свой крупноформатный принтер или выгоднее заказать изготовление: размер рабочей камеры определяет, какие детали вообще можно перевести на печать.
- Закладывайте квалификацию в план: образцы-свидетели в каждом построении, контроль пористости, 3D-сканирование геометрии и протокол на каждую партию.
Как мы внедряем эти шаги на предприятиях, собрано на странице отраслевых решений для оборонно-промышленного комплекса.
Вопросы и ответы
Как 3D-печать металлом применяют в оборонной промышленности?
В четырёх направлениях: серийный выпуск сложных цельных изделий, ремонт и запчасти для техники, снятой с производства, изготовление крупных деталей без литейной оснастки и квалификация процессов. Основные методы - селективное лазерное сплавление, лазерная наплавка и холодное газодинамическое напыление.
Почему глушители печатают на 3D-принтере?
Внутреннюю геометрию глушителя при печати можно выполнить одной деталью вместо сборки из многих частей. Oerlikon отмечает, что её цельные глушители из никелевого сплава создают меньшее противодавление, чем сборные. Печать также позволяет быстро менять конструкцию и выпускать небольшие партии под заказчика.
Можно ли напечатать запчасть для военной техники в полевых условиях?
Да, такие испытания проводят. В 2024 году в армии США солдат без опыта после недели обучения напечатал на установке холодного напыления SPEE3D опору трансмиссии Bradley, и деталь прошла испытательные заезды. Но перед установкой любую напечатанную деталь проверяют и допускают инженеры, и часто она считается временной заменой.
Какие принтеры подходят для 3D-печати крупных металлических деталей?
Многолазерные установки с большой рабочей камерой: BLT-S1500 с платформой 1 500 × 1 500 мм и 18 или 26 лазерами, HBD 600 с областью 660 × 660 × 1 250 мм, Farsoon FS621M с 612 × 612 × 1 100 мм. Для восстановления крупных деталей подходят установки лазерной наплавки, в том числе мобильные.
Выводы
Опыт США и Китая показывает, что 3D-печать металлических деталей в оборонной промышленности прошла путь от демонстраций к серии и ремонтной практике. Серийный глушитель, воздуховод F-15, внесённый в документацию, опора Bradley от солдата и метровые корпуса BLT - разные стороны одной зрелости технологии. Главный вывод при этом не про принтеры: деньги и годы уходят на квалификацию, и выигрывают те, кто с первого дня строит цифровую документацию и контроль.
Если вы прикидываете, какие детали вашего ремонтного фонда или производства можно перевести на печать, посмотрите 3D-принтеры по металлу в нашем каталоге и напишите нам: поможем оценить детали, подобрать установку и процесс под ваши задачи.