В этой статье
Чтобы отлить корпус или головку блока цилиндров, литейщик сначала делает модель и стержневые ящики и только потом получает форму. На оснастку уходят недели и месяцы, и окупается она только серией. Печать песчаных форм убирает этот этап: форма и стержни печатаются прямо по 3D-модели, без модели и без стержневых ящиков.
Короткий ответ на главный вопрос: печать дешевле оснастки на штучных, опытных и мелкосерийных отливках со сложными стержнями, а также там, где оснастки нет или конструкция часто меняется. В крупной серии простых отливок выигрывает металлическая оснастка, а между ними работает гибрид - модель на простую часть формы и печатные стержни на сложную.
Статья для технологов литейных цехов, главных инженеров и тех, кто считает, стоит ли переводить отливки на 3D-печать литейных форм. Мы разбираем технологию, экономику и сроки на опыте китайской компании KOCEL - крупного производителя песчаных 3D-принтеров, у которой есть и собственное литейное производство. Цифры по пяти отливкам для автомобилей и станков мы сверили с таблицами KOCEL, перевели с китайского и добавили свои выводы.
Коротко о главном
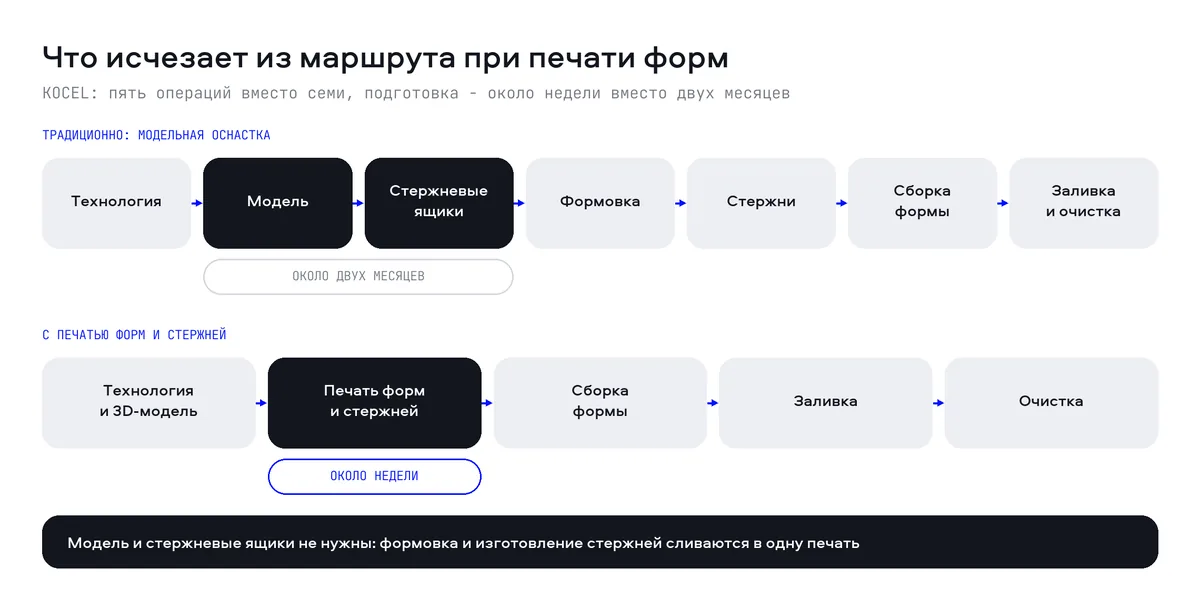
- Принтер печатает песчаную форму и стержни прямо по 3D-модели. Модель, стержневые ящики и формовка не нужны, маршрут сокращается с семи операций до пяти.
- Лить можно то же, что и в обычную песчаную форму на смоляном связующем. В разобранных примерах KOCEL это серый чугун, высокопрочный чугун и алюминиевый сплав.
- Подготовка производства в KOCEL сокращается примерно с двух месяцев до недели. На пяти отливках число форм и стержней падает в 2-4 раза, расход формовочной смеси на тонну металла - в 1,5-2,6 раза.
- Выход годного у автомобильных отливок не изменился, у станочных вырос на 1,6-5,5 процентного пункта. Печать не меняет свойства металла, она убирает лишние части формы и ручную сборку.
- Точность формы ±0,3-0,5 мм, шероховатость отливки Ra 12,5-50 мкм, то есть уровень литья в песок. Чистовую поверхность печать не даёт.
Как работает печать песчаных форм
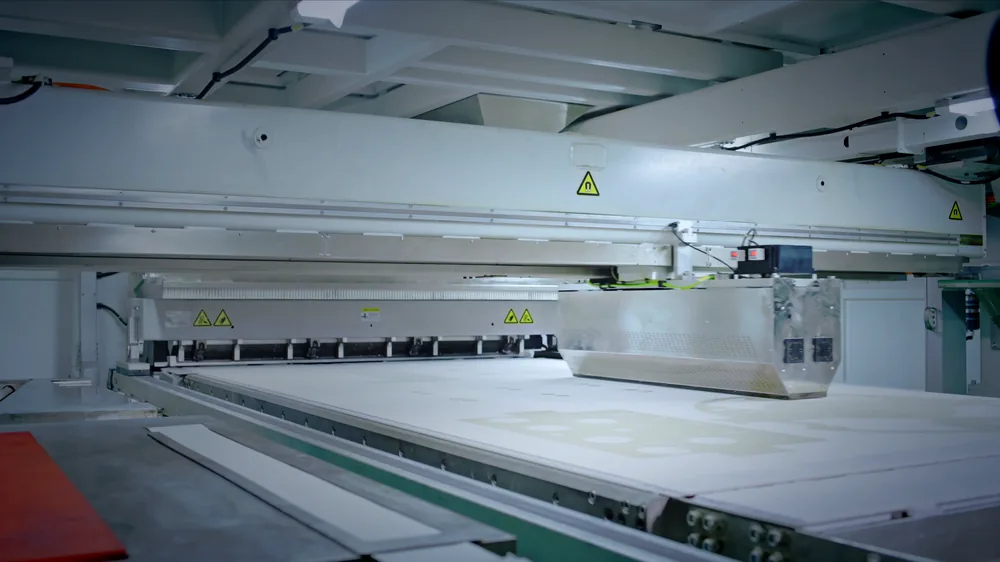
Песчаный 3D-принтер работает по технологии струйного нанесения связующего (Binder Jetting). В рабочий ящик насыпается тонкий слой формовочного песка, у KOCEL это 0,22-0,34 мм. Печатающая головка проходит над слоем и, как струйный принтер по бумаге, наносит связующее только там, где по 3D-модели должна быть форма. Ящик опускается, насыпается следующий слой, и так тысячи раз. В конце несвязанный песок удаляют и используют повторно, а формы и стержни окрашивают противопригарным покрытием, собирают и заливают.
Главное отличие от традиционной формовки - не скорость, а отсутствие модели. Обычно форму получают отпечатком: деревянную или металлическую модель формуют в песке, стержни набивают в стержневых ящиках. Принтеру отпечаток не нужен. Поэтому исчезают требования, которые диктовала модель: литейные уклоны, разъёмы под извлечение модели, деление сложного стержня на десяток частей. KOCEL описывает это как переход от семи литейных операций к пяти без литейных уклонов и с меньшим облоем.
Оборудование: от полутора до четырёх метров
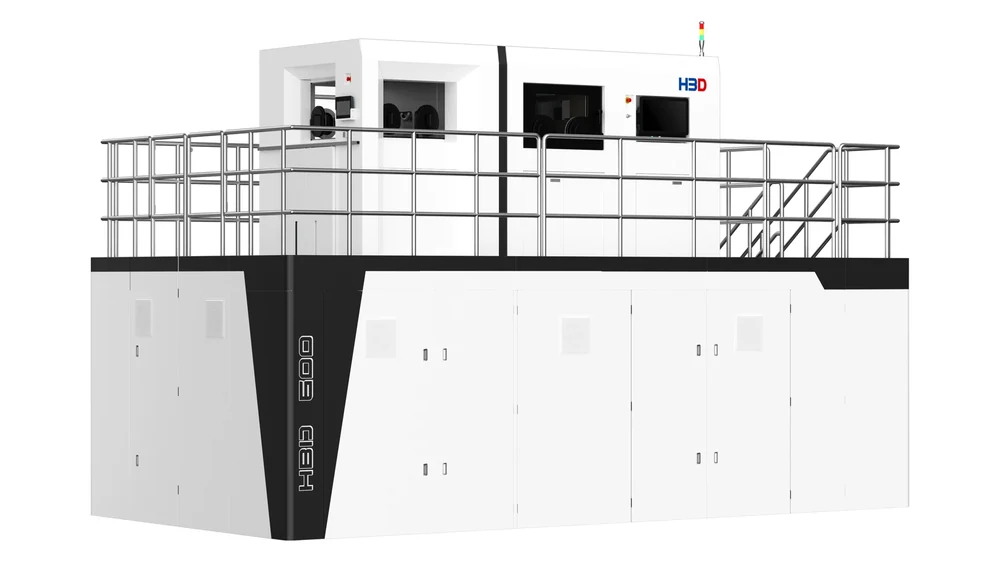
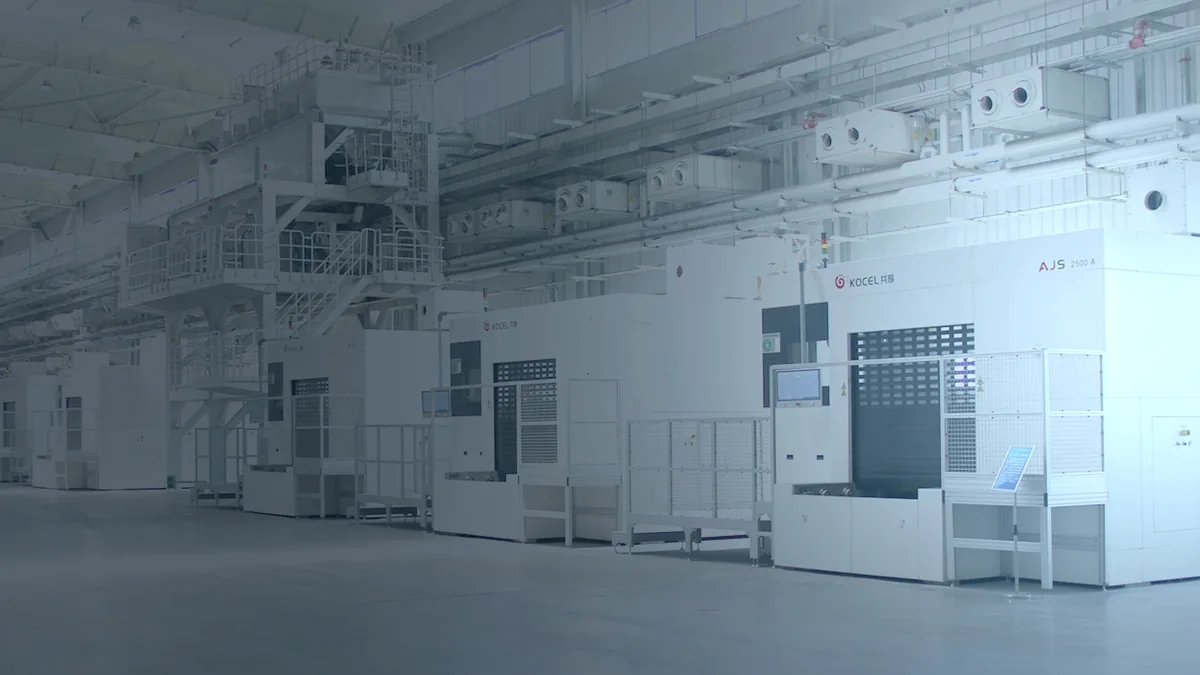
Песчаные принтеры - крупные машины. Ходовая промышленная модель KOCEL, песчаный принтер Kocel AJS 2500, печатает в рабочем ящике 2 500 × 1 500 × 1 000 мм головкой 400 dpi, один слой занимает 14 секунд, точность ±0,4 мм. Для самых крупных форм у KOCEL есть AJS 4000 с объёмом построения 4 000 × 2 500 × 1 500 мм, для средних - AJS 1800 (1 800 × 1 000 × 700 мм, около 200 л/ч). В декабре 2024 года KOCEL сообщила о поставке AJS 4000 и о выпуске сотого AJS 2500 на заводе в Уху.
Масштаб применения у KOCEL промышленный. Цех KOCEL в Иньчуане - завод литейной 3D-печати мощностью 10 тыс. т: в нём 14 крупных принтеров, а выпуск форм превышает 20 тыс. т в год. Всеми принтерами из операторской управляют 2-3 человека в смену, тогда как традиционному производству того же масштаба, как говорят сотрудники завода, нужно больше сотни. С начала промышленного выпуска KOCEL изготовила более 30 тыс. т отливок сотен наименований для более чем 200 заказчиков.
Такие машины есть не только у KOCEL. Метод построения® - официальный дилер песчаных 3D-принтеров CH Leading: например, CH Leading L251510 печатает в той же размерности 2 500 × 1 500 × 1 000 мм со слоем за 19 секунд и производительностью 213-355 л/ч. В нашем каталоге есть и принтер FHZL PCM2500 того же класса (до 270 л/ч), и ExOne S-Max Pro с рабочим ящиком 1 800 × 1 000 × 700 мм и точностью ±0,5 мм. Все модели собраны в разделе 3D-принтеров Binder Jetting нашего каталога.
Какие сплавы можно лить и из какого песка печатать
Напечатанная форма - это та же песчаная форма на смоляном связующем. Поэтому круг сплавов определяет не принтер, а литейная технология: всё, что цех отливает литьём в песчаные формы, можно лить и в печатные. В разобранных ниже примерах KOCEL льют серый чугун HT300 (близкий аналог отечественного СЧ30), высокопрочный чугун и алюминиевый сплав ZL101 (близок к АК7ч). Среди отраслей, для которых KOCEL печатает формы, - газовые и паровые турбины, насосы и арматура, гидравлика, электродвигатели и станки.
KOCEL печатает на трёх видах песка: кварцевом, керамическом и хромитовом. В каталоге изделий компании на кварцевом песке напечатаны формы головки и блока цилиндров, гидравлического клапана, рабочих колёс насосов и корпусов электродвигателей, на керамическом - формы блока, турбокомпрессора и мелкие точные стержни. Выбор песка под сплав и толщину стенки - вопрос к технологу-литейщику, а не к оператору принтера: от песка зависят пригар, размерная стабильность и стоимость формы.
Для отечественного производства пригодится и нормативная база: технические требования к песчано-полимерному сырью для струйного нанесения связующего задаёт ГОСТ Р 59568-2021, методы его испытаний - ГОСТ Р 59569-2021.
Экономика: когда печать дешевле оснастки
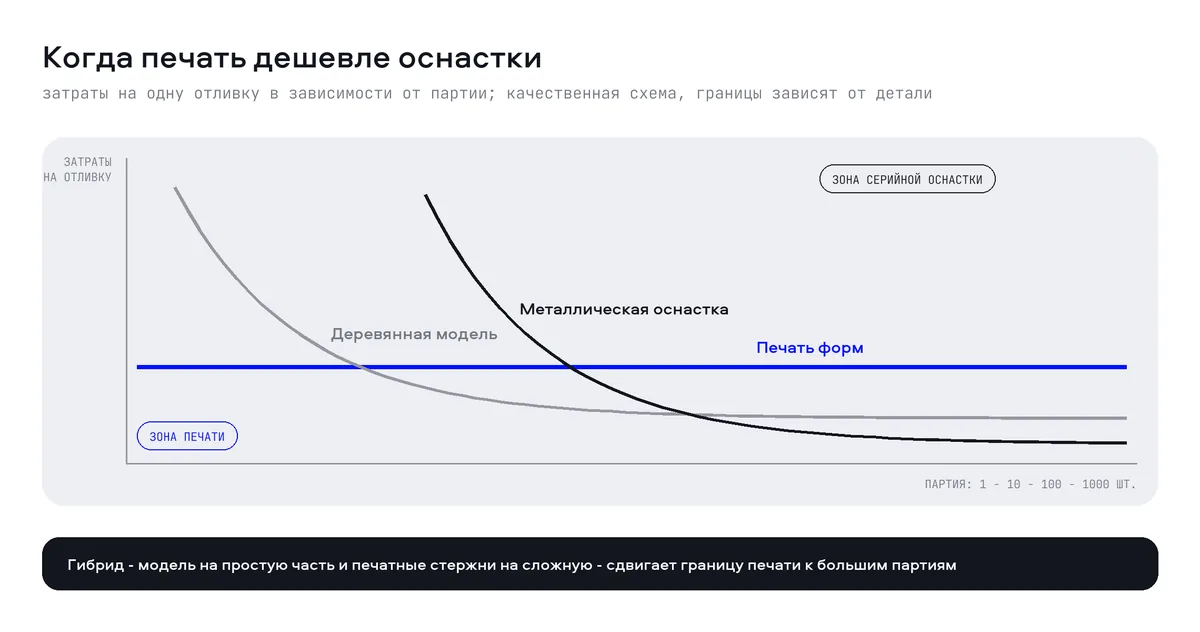
Экономика печатных форм устроена противоположно традиционной. У модельной оснастки большие разовые затраты - модель, стержневые ящики, их хранение и ремонт - и дешёвая каждая следующая форма. У печати разовых затрат почти нет, но каждая форма стоит заметно дороже: песок со связующим, машинное время, очистка. Поэтому вопрос «что дешевле» сводится к партии и сложности отливки.
Где печать выигрывает
- Единичные отливки и опытные образцы. Оснастка на одну-две детали не окупается, а её изготовление занимает больше времени, чем сама отливка.
- Сложные стержни. Чем больше стержней и сложнее их сборка, тем дороже традиционный путь. В репортаже «Научно-технической газеты» КНР 2021 года о KOCEL приведён пример головки цилиндров: для неё делали почти 20 песчаных частей формы, а собирал их рабочий высокой квалификации, которого учат этому около полугода. Принтер печатает такую форму за один раз.
- Частые изменения конструкции. Правка печатной формы - это правка файла, правка металлической оснастки - доработка или новая оснастка.
- Запчасти для техники, на которую оснастки уже нет. Модель восстанавливают по скану детали и сразу печатают форму.
Где выигрывает оснастка
В крупной серии одинаковых и относительно простых отливок. Когда металлическая оснастка распределена на тысячи штук, её доля в цене отливки становится малой, а автоматическая формовочная линия делает форму быстрее и дешевле любого принтера. Деревянная модель занимает середину: она дешевле металла, но изнашивается и требует хранения.
Стоимость самой печати тоже снижается. Заместитель генерального директора KOCEL по разработкам в интервью 2024 года говорил, что у китайских принтеров той же размерности совокупная стоимость печати снизилась до трети от импортных машин. Это заявление производителя, но оно объясняет, почему в Китае печать форм вышла за пределы опытных цехов.
Гибрид - самый практичный вариант для крупных деталей
Для станин и других крупных корпусов KOCEL часто не печатает форму целиком. Простую часть формуют по деревянной модели или плите, а сложные внутренние полости и ответственные поверхности собирают из печатных стержней. В статье специалистов KOCEL о станине горизонтального обрабатывающего центра («Современный чугун», 2024, № 1) такая схема устранила засоры песком и нестабильность размеров. Переход на четырёхметровый принтер с «горизонтальной нарезкой» формы на стержни ещё сократил число стержней.
Ещё одна статья экономики - сам песок. В примерах KOCEL расход формовочной смеси на тонну металла при сборке из печатных стержней без опок снижается в 1,5-2,6 раза: меньше смеси надо приготовить, регенерировать и вывезти.
Сроки: недели вместо месяцев
Самый заметный эффект печати - не в рублях за отливку, а во времени до первой отливки. В том же репортаже 2021 года о KOCEL сказано, что раньше сначала делали точную модель и на это уходило около двух месяцев, а форма, напечатанная без модели, готова примерно за неделю.
Близкую цифру дают специалисты KOCEL в отраслевом журнале «Современный чугун» (2024, № 4). При опытном изготовлении корпуса компрессора из высокопрочного чугуна в напечатанной форме цикл разработки и опытного изготовления сократился не менее чем на 70 % по сравнению с традиционным. Внутренний и верхний стержни напечатали одним блоком, что упростило сборку формы, а первая отливка прошла проверку и была поставлена заказчику.
Для машиностроительного завода сжатие срока означает больше, чем ускорение одного заказа. Опытный образец можно отлить, испытать и исправить несколько раз за то время, за которое раньше делали одну оснастку. А решение о покупке серийной оснастки принимают уже по проверенной конструкции.
Отливки KOCEL для автомобилестроения
Для автомобильной отрасли KOCEL называет формы блоков цилиндров, корпусов турбокомпрессоров и коробок передач: печать ускоряет разработку новых моделей и поддерживает мелкие серии и заказные изделия. Ниже три отливки, которые компания разобрала с цифрами. Сравнение везде одно: литьё по деревянной модели против сборки из печатных стержней без опок. О других задачах отрасли - на странице решений для автомобилестроения.
Головка блока цилиндров
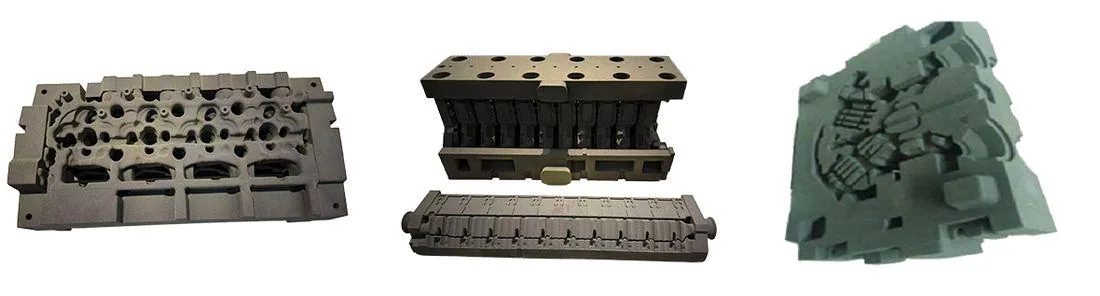
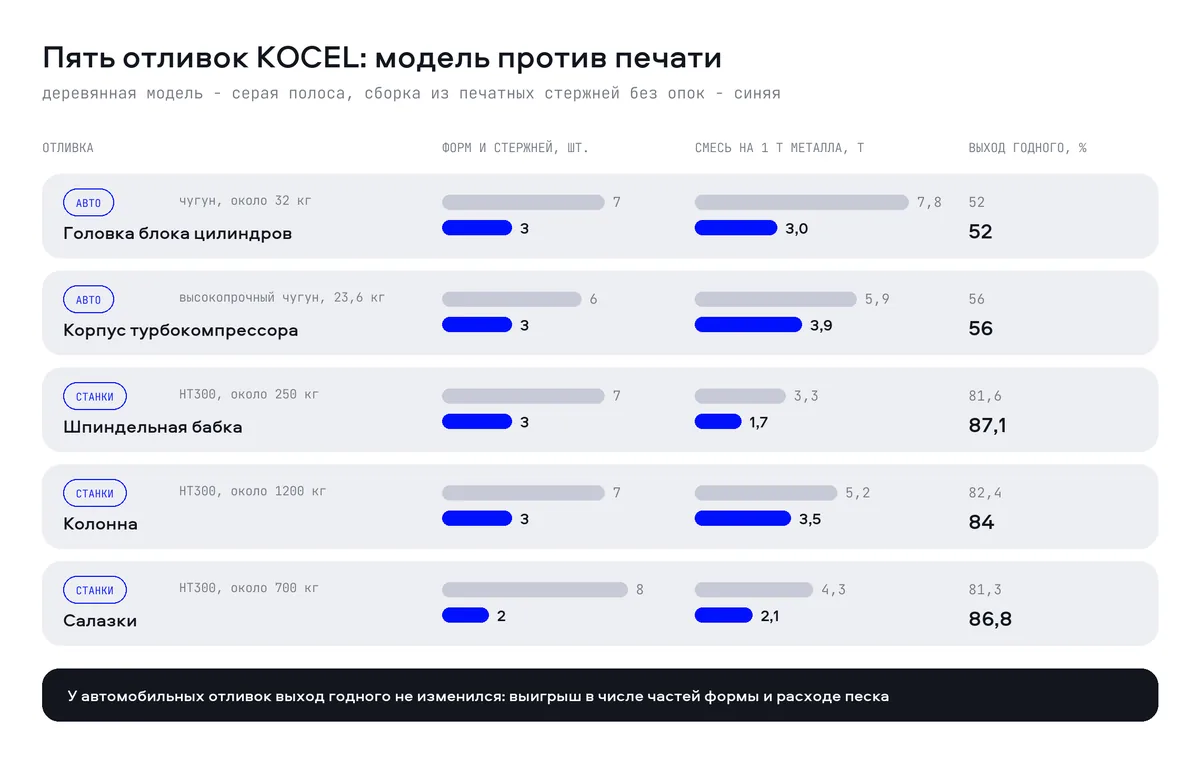
Чугунная отливка массой около 32 кг и габаритом примерно 386 × 266 × 142 мм, с рубашкой охлаждения, впускными и выпускными каналами. По модели для неё нужно семь форм и стержней, при печати - три. Выход годного по технологии не изменился (52 %), но расход формовочной смеси упал с 7,8 до 3 т на тонну металла: по модели 4,6 т уходило на стержни и 3,2 т на формовку.
Корпус турбокомпрессора
Отливка из высокопрочного чугуна массой около 23,6 кг и размером примерно 342 × 315 × 140 мм - улитка со сложным спиральным каналом. Вместо шести форм и стержней - три, выход годного остался 56 %, расход смеси снизился с 5,9 до 3,9 т на тонну металла.
Передний моторный отсек из алюминия
Самая крупная автомобильная деталь в подборке - конструкция переднего моторного отсека из сплава ZL101 массой около 60 кг и габаритом примерно 1 529 × 1 088 × 733 мм. Её форма собрана всего из трёх печатных частей, выход годного - 36 %. Сравнения с деревянной моделью KOCEL здесь не приводит. Мы бы обратили внимание на сам класс детали: такие тонкостенные алюминиевые конструкции в серии всё чаще делают литьём под давлением, и печатная форма позволяет отлить опытные образцы до того, как будет изготовлена дорогая пресс-форма. Это наша интерпретация, назначение отливки KOCEL не раскрывает.
Отливки KOCEL для станкостроения
В станкостроении печать работает на базовых отливках - станинах, корпусах, колоннах, направляющих. KOCEL подчёркивает, что печатные формы дают точные размеры, плотную структуру и низкие остаточные напряжения отливки, а от этого зависит стабильность точности станка. Три отливки вертикального обрабатывающего центра из серого чугуна HT300 компания разобрала с цифрами.
Шпиндельная бабка
Корпус шпиндельной бабки массой около 250 кг, габарит около 800 × 550 × 500 мм. Семь форм и стержней заменили тремя печатными, выход годного вырос с 81,6 до 87,1 %, а расход формовочной смеси сократился почти вдвое - с 3,3 до 1,7 т на тонну металла.
Колонна станка
Крупная отливка массой около 1 200 кг и размером примерно 1 700 × 1 650 × 800 мм. Здесь форма гибридная: в неё ставят два печатных стержня, а остальное формуют. Итог: три части вместо семи, выход годного 84 % против 82,4 %, расход смеси 3,5 т вместо 5,2 т на тонну металла.
Салазки
Длинная отливка массой около 700 кг и габаритом примерно 2 000 × 550 × 450 мм. Самое резкое упрощение в подборке: два печатных стержня вместо восьми частей формы. Выход годного вырос с 81,3 до 86,8 %, расход смеси уменьшился с 4,3 до 2,1 т на тонну металла.
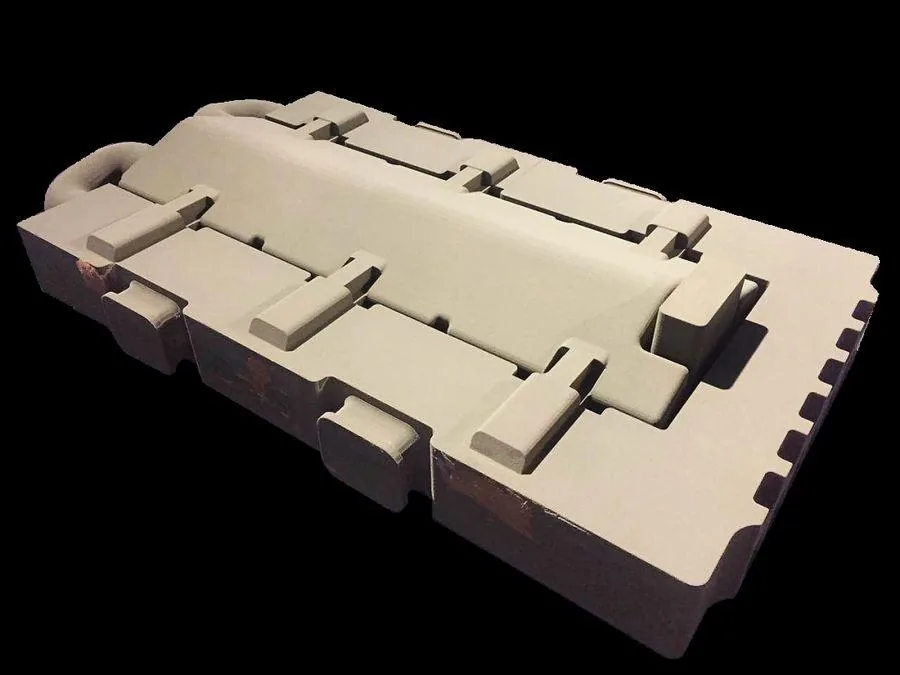
Ещё один пример KOCEL опубликован в журнале «Современный чугун» (2024, № 4) - наклонная станина токарного станка. Форму разделили на печатные стержни «вертикальной нарезкой»: стержни формируют и наружный контур, и внутреннюю полость, а деревянная плита отвечает за литниковую систему и фиксацию стержней. Авторы пишут о более точных размерах, упрощённой сборке формы, меньшем числе газовых дефектов и засоров песком.
Ограничения: точность, шероховатость, газотворность
Печать форм не отменяет законов литья, и её границы стоит понимать до заказа. Главное - печатная форма остаётся песчаной, поэтому отливка получается с поверхностью литья в песок, а не литья по выплавляемым моделям. KOCEL публикует внутренний стандарт для печатных форм с двумя классами песка.
| Параметр | Мелкий песок, класс A | Крупный песок, класс B |
|---|---|---|
| Толщина слоя печати | 0,22-0,28 мм | 0,24-0,34 мм |
| Точность размеров формы | ±0,3 мм | ±0,3-0,5 мм |
| Прочность на сжатие, подклассы 1 / 2 / 3 | 4-6 / 6-9 / 9 МПа и выше | 4-6 / 6-9 / 9 МПа и выше |
| Прочность на растяжение, подклассы 1 / 2 / 3 | 1-1,5 / 1,5-2 / 2 МПа и выше | 1-1,5 / 1,5-2 / 2 МПа и выше |
| Газотворность, подклассы 1 / 2 / 3 | до 10 / 11-15 / 16-18 мл/г | до 11 / 12-15 / 16-20 мл/г |
| Шероховатость отливки Ra | 12,5-25 мкм | 25-50 мкм |
| Для каких отливок | каналы диаметром меньше 8 мм: трубопроводы, головки блока, рубашки охлаждения, корпуса электродвигателей | каналы больше 8 мм: блоки, корпуса коробок передач, улитки, гидроклапаны, насосы, станины |
Размерную точность отливок в печатных формах KOCEL в статье о технологии оценивает классами CT8-11 по ISO 8062-3. В репортаже 2021 года о KOCEL приводится и прямое сравнение: погрешность размеров снизилась с 1 до 0,3 мм. Что из этого следует на практике:
- Шероховатость. Ra 12,5-50 мкм - уровень обычного литья в песок. Если нужна гладкая поверхность без обработки, это задача для литья по выплавляемым моделям или под давлением.
- Ступенчатость. Слой печати 0,22-0,34 мм, и на пологих поверхностях видны ступеньки. Ответственные поверхности ориентируют вертикально или дают припуск.
- Прочность и хрупкость. Печатная смесь держит сжатие, но на растяжение - лишь 1-2 МПа. Длинные тонкие стержни ломаются при очистке и транспортировке, их проектируют с опорами.
- Очистка узких каналов. Несвязанный песок из длинных извилистых каналов удаляется с трудом, поэтому для каналов меньше 8 мм у KOCEL отдельный класс мелкого песка.
- Газы. Газотворность печатной смеси - 10-20 мл/г, форме нужны продуманные газоотводы и выверенная литниковая система.
- Размер. Даже крупный принтер ограничен рабочим ящиком 2,5-4 м, более крупные формы собирают из частей, и точность сборки становится отдельной задачей.
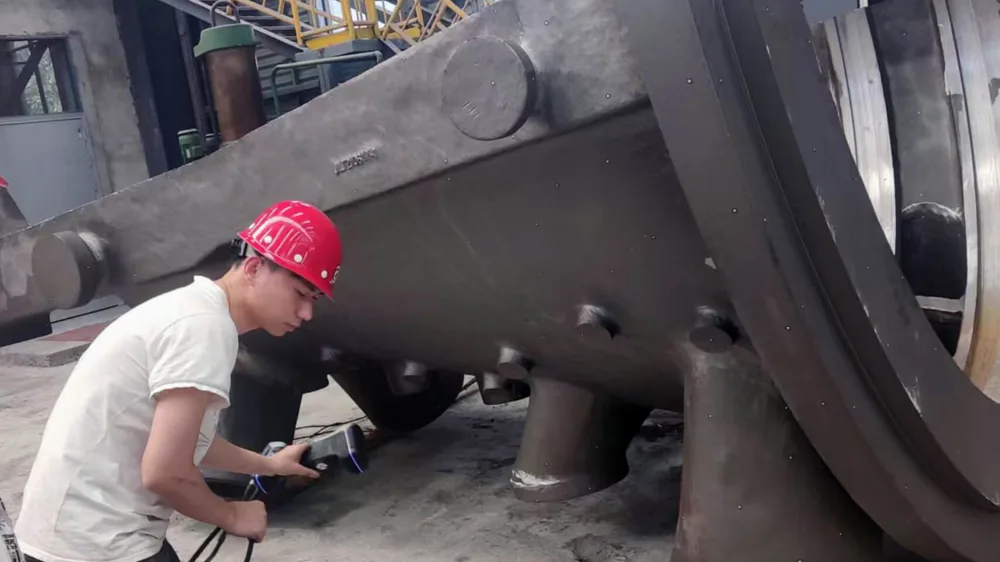
Хорошая практика - проверять и напечатанную форму, и отливку 3D-сканированием: сканер сравнивает их с CAD-моделью и показывает, где ушла геометрия и хватает ли припуска на обработку. Как это устроено на машиностроительном заводе, мы разбирали в статье о 3D-контроле в машиностроении.
Что в этом опыте восхищает и что стоит перенять
Цифры выхода годного в автомобильных примерах не изменились, и KOCEL этого не скрывает. Это ценная честность: печать не делает металл лучше. Она убирает то, что мешало литейщику: семь частей формы там, где хватает трёх, ручную сборку десятков стержней, литейные уклоны и разъёмы, которые диктовала модель. Поэтому выигрыш виден в другом - в числе частей, расходе песка, сроках и стабильности размеров.
Станочные примеры показывают и вторую сторону: на крупных чугунных корпусах выход годного вырос на 1,6-5,5 процентного пункта. Посчитаем: салазки массой 700 кг при выходе годного 81,3 % требуют около 861 кг жидкого металла, при 86,8 % - около 806 кг. Это около 55 кг металла на каждую отливку, которые не надо плавить и потом отрезать с литниками. Особенно впечатляет подход к крупным деталям: KOCEL не пытается напечатать двухметровую форму целиком, а печатает ровно то, где печать даёт выигрыш, и оставляет дерево там, где оно дешевле.
Отдельно восхищает масштаб. Песчаная печать долго воспринималась как инструмент опытного цеха, а в Иньчуане это серийное производство форм в десятки тысяч тонн в год, которым управляют несколько операторов. Задача трудная: равномерно насыпать слой песка на площадь в несколько квадратных метров и тысячи раз подряд точно подать связующее по контуру сечения.
Что мы бы перенесли к себе: считать не цену формы, а цену всего маршрута до годной отливки, перепроектировать технологию под печать вместо переноса старой и начинать с гибрида на самых сложных стержнях. Именно это, а не сам принтер, дало KOCEL цифры, которые приведены выше.
Как подступиться к этому у себя
- Выберите отливки-кандидаты: единичные, мелкосерийные, опытные и ремонтные, с большим числом стержней или без существующей оснастки. Простые серийные отливки оставьте традиционной технологии.
- Посчитайте полную стоимость оснастки - модель, стержневые ящики, доработки, хранение - и время на её изготовление. Именно с этой суммой сравнивают стоимость печатных форм на всю партию.
- Попросите литейщика разработать технологию под печать, а не перенести старую: печать позволяет объединить стержни, убрать уклоны и разъёмы.
- Для крупных корпусов рассмотрите гибрид: модель на простую наружную часть и печатные стержни на сложную внутреннюю.
- Начните с заказа форм у сервиса печати, проверьте первую отливку сканированием и механическими испытаниями, а о покупке принтера думайте, когда загрузка станет стабильной.
Если нужна не песчаная форма, а пресс-форма для пластмассы, это соседняя задача, и о ней у нас отдельная статья о 3D-печати мелкосерийных литьевых форм.
Вопросы и ответы
Что такое печать песчаных форм?
Это изготовление песчаных литейных форм и стержней на 3D-принтере без модели и стержневых ящиков. Принтер слой за слоем наносит формовочный песок и избирательно пропитывает его связующим по 3D-модели формы. После печати несвязанный песок удаляют, форму собирают и заливают металлом так же, как обычную песчаную.
Какие металлы можно лить в напечатанные песчаные формы?
Те же, что в обычные песчаные формы на смоляном связующем. В примерах KOCEL это серый чугун HT300 (аналог СЧ30), высокопрочный чугун и алюминиевый сплав ZL101 (близок к АК7ч). Песок - кварцевый, керамический или хромитовый - подбирают под сплав и толщину стенки вместе с литейщиком.
Когда 3D-печать стержней и форм дешевле модельной оснастки?
Для единичных и мелкосерийных отливок со сложными стержнями, при частых изменениях конструкции, для опытных образцов и запчастей, на которые оснастки нет. При сериях в сотни и тысячи одинаковых отливок выигрывает металлическая оснастка. Промежуточный вариант - модель на простую часть формы и печатные стержни на сложную.
Насколько точна отливка в напечатанной форме?
По внутреннему стандарту KOCEL точность формы - ±0,3 мм на мелком песке и ±0,3-0,5 мм на крупном, размерная точность отливок - классы CT8-11 по ISO 8062-3. Шероховатость - Ra 12,5-25 мкм на мелком песке и 25-50 мкм на крупном. Посадочные поверхности всё равно обрабатывают.
Сколько времени занимает изготовление отливки с печатной формой?
В KOCEL вместо примерно двух месяцев на модель форма готова примерно за неделю, а для опытного корпуса компрессора цикл разработки и опытного изготовления сократился не менее чем на 70 %. Точный срок зависит от размера формы, загрузки принтера и литейного цеха.
Выводы
Печать песчаных форм выигрывает у оснастки там, где оснастка дорога и долга: в штучных, опытных и ремонтных отливках, в сложных стержнях и при частых изменениях конструкции. На пяти отливках KOCEL она сократила число частей формы в 2-4 раза и расход смеси в 1,5-2,6 раза, а на станочных корпусах ещё и подняла выход годного. Шероховатость и точность остаются на уровне литья в песок, поэтому печать не заменяет механообработку и не конкурирует с литьём по выплавляемым моделям.
Поможем оценить, какие ваши отливки выгодно перевести на печатные формы, подобрать принтер из раздела 3D-принтеры Binder Jetting и организовать контроль геометрии форм и отливок 3D-сканированием. Напишите нам через страницу «Контакты», и мы разберём вашу задачу.