В этой статье
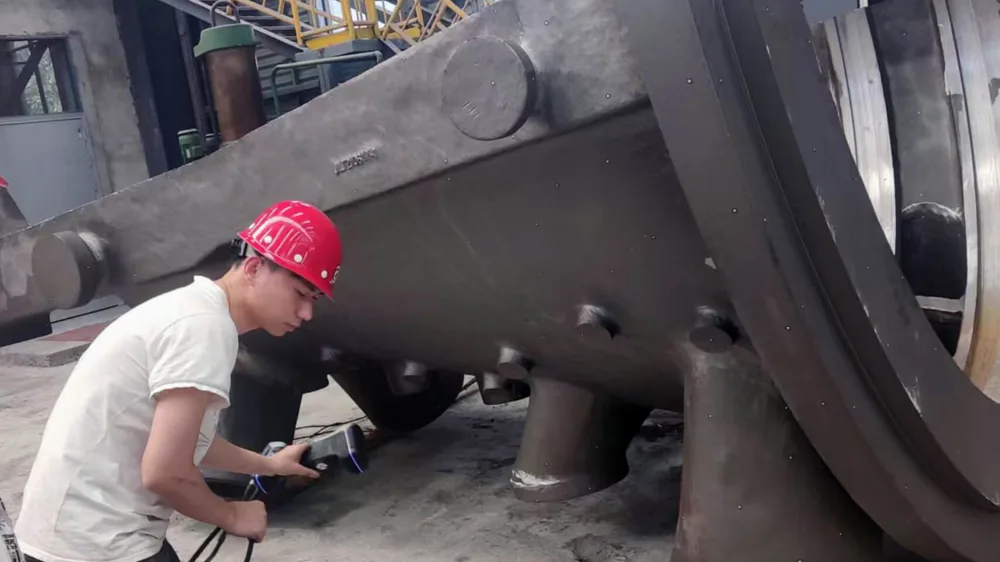
3D-сканер в машиностроении не соревнуется с координатно-измерительной машиной (КИМ) в точности. Он работает там, где у КИМ есть границы: деталь не помещается на стол, лаборатория занята, а отдельные точки не показывают, что происходит с поверхностью между ними. Именно на этих границах сканер быстрее всего даёт эффект, который можно посчитать в часах, людях и итерациях доводки.
Мы разобрали пять сценариев контроля геометрии: входной контроль отливок до механообработки, износ штампов, приёмку крупногабарита, сверку сборки с цифровым макетом и поводку после сварки. Каждый сценарий показан на опубликованном примере производителя сканеров SCANOLOGY (бывшая Scantech) или Creaform. Цифры мы сверили с этими публикациями и отдельно отмечаем, где производитель приводит измерения, а где ограничивается словами «быстрее» и «точнее».
Статья для главных инженеров, метрологов и технологов машиностроительных заводов, которые решают, где сканер окупится у них, и хотят понять, что мерить до и после внедрения.
Коротко о главном
- Сканер не заменяет КИМ, а закрывает её слепые зоны: большие, горячие и сложные детали и контроль прямо в цеху.
- Входной контроль отливок до станка находит нехватку припуска до того, как на заготовку потрачены станочные часы.
- Самый конкретный пример: штамповщик Ruixin Automotive сократил контроль штампа с нескольких часов до 10 минут и закрыл доводку боковины кузова за один день вместо недели на одну итерацию.
- Детали длиной 4-6 м снимают ручным сканером с фотограмметрией или оптическим трекером вместо разметки и многодневных замеров бригадой.
- Сварные узлы сравнивают с цифровым макетом целиком и видят поводку по всей конструкции, а не в десятке точек.
- Эффект считают в простых единицах: часы контроля, люди, итерации доводки, брак после мехобработки. Измеримые цифры есть в двух примерах из пяти.
Где 3D-сканер в машиностроении дополняет КИМ
Классическая схема контроля такая: деталь везут в термостатированную лабораторию и меряют на КИМ по заранее заданным точкам. Схема точная, но у неё три слабых места. Размер: портальная КИМ рассчитана на детали в пределах своего стола, а станина станка или рама вагона туда не помещается. Время: пока деталь стоит в очереди, производство ждёт. Точки: машина отвечает на заданные ей вопросы и молчит обо всём, что между ними.
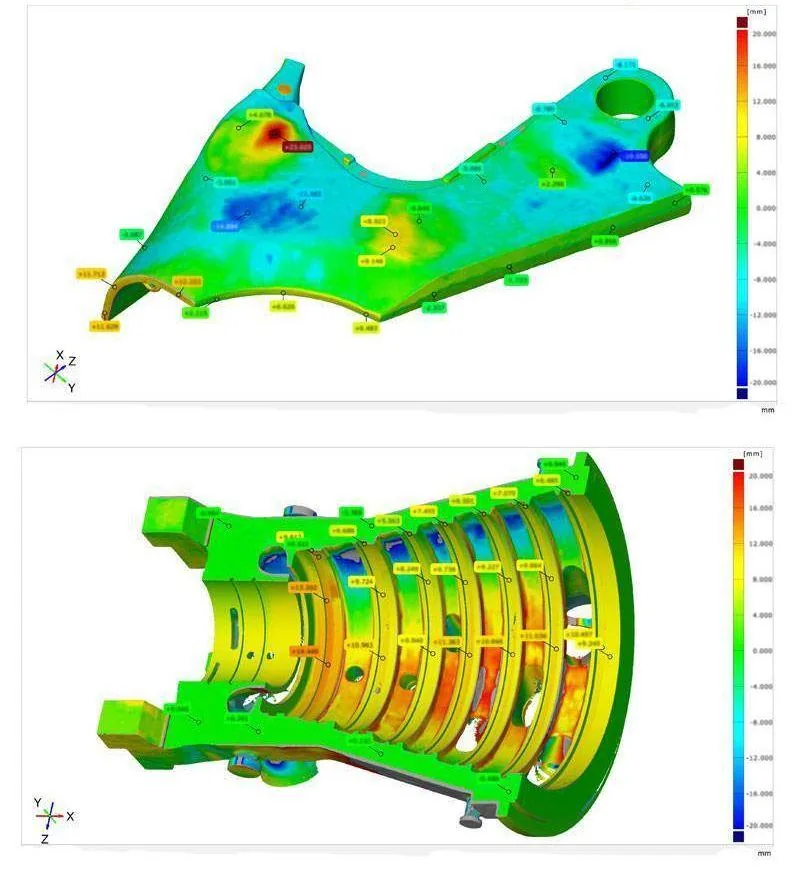
3D-сканер снимает поверхность целиком, сотни тысяч и миллионы точек в секунду, и сравнивает её с CAD-моделью. Результат - цветовая карта отклонений: отклонение видно сразу, даже если его никто не ждал. Точность ручного сканера ниже, чем у КИМ, но для многих цеховых задач её хватает. Для больших деталей сканер дополняют фотограмметрией (каркас из кодированных меток, снятых камерой) или оптическим трекером, который следит за положением сканера, чтобы ошибка не копилась по длине.
| Инструмент | Размер детали | Что даёт | Ограничение |
|---|---|---|---|
| Портальная КИМ | в пределах стола, в лаборатории | эталон для приёмки по чертежу, микронная точность | деталь везут к машине, очередь, нужен термостат |
| Измерительная рука | радиус действия руки | точки и скан у станка | каждая перестановка руки добавляет ошибку |
| Лазерный трекер | десятки метров | очень точные отдельные точки | нет поверхности целиком |
| Ручной сканер с фотограмметрией | от сантиметров до нескольких метров | вся поверхность, цветовая карта | метки на детали, трудности с блеском и чернью |
| Сканер с оптическим трекером | рабочая зона трекера, с переносом - больше | скан без меток, устойчивость к вибрации | точность ниже, чем у КИМ |
Где именно сканер даёт эффект, видно, если разложить пять сценариев по обычному пути детали от заготовки до приёмки.
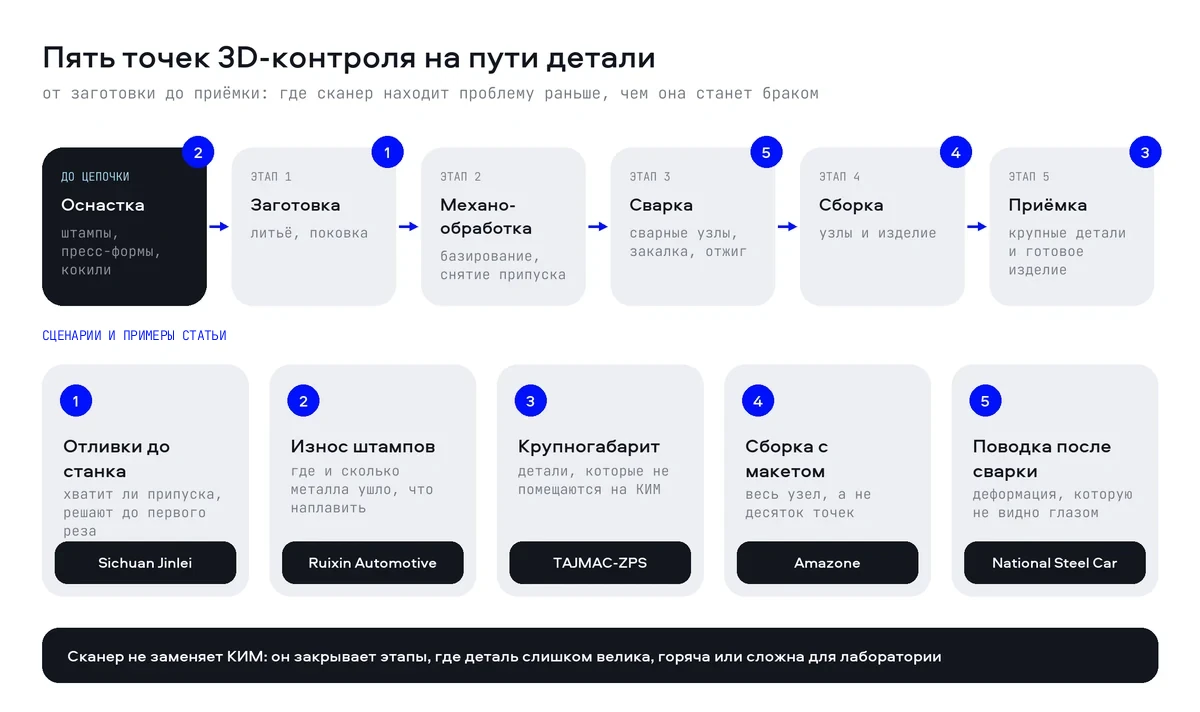
Сценарий 1: отливки и поковки до механообработки
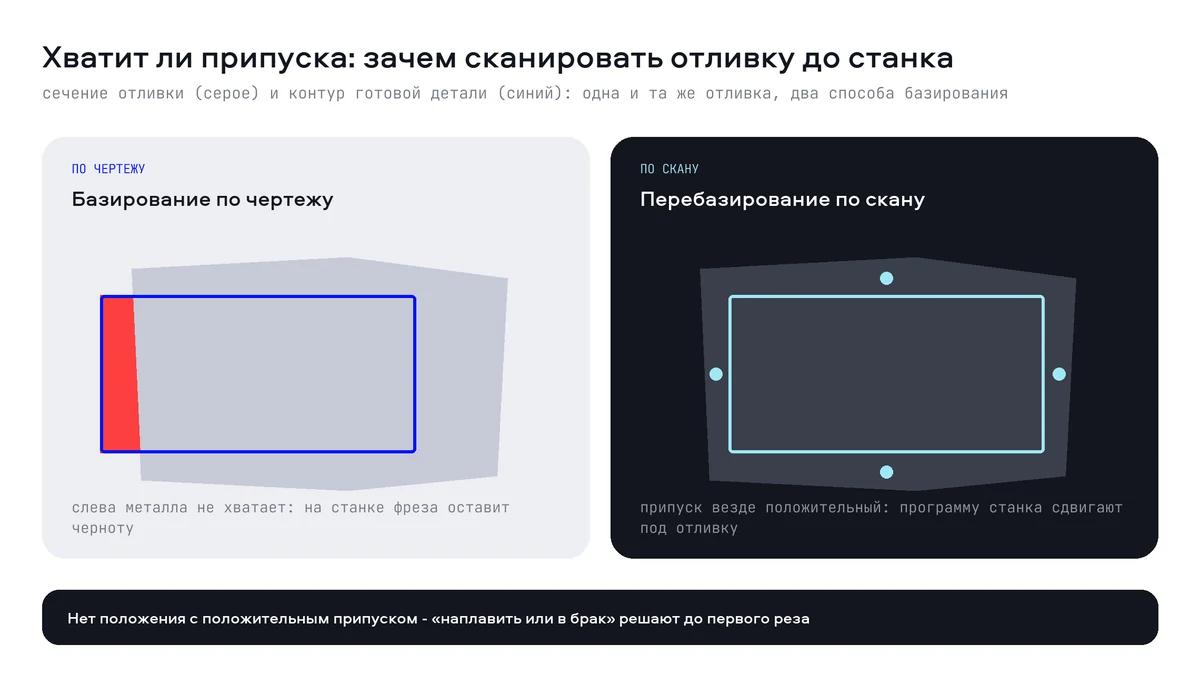
Отливка или поковка приходит с припуском - слоем металла, который снимет станок. Если где-то припуска не хватает, это выясняется на станке: фреза проходит по воздуху или оставляет черноту на чистовой поверхности. К этому моменту на заготовку уже потрачены часы станка и оператора, а у крупной отливки впереди ещё недели ожидания замены. Обычно припуск проверяют разметкой: плита, рейсмас, мел. Это медленно, зависит от опыта разметчика и почти невозможно на сложной форме.
Сканирование меняет порядок решений. Отливку снимают целиком, совмещают с моделью готовой детали и получают карту толщины припуска. Если металла где-то не хватает, программа ищет положение детали, при котором припуск везде положительный, и станок базируют под него. Если такого положения нет, решение «наплавить или в брак» принимают до первого реза. Creaform описывает этот сценарий как основной для литья и поковок: годность заготовки определяют до того, как в неё вложены станочные часы, а время КИМ освобождается для финальных протоколов.
Sichuan Jinlei Heavy Industries: отливки до 6 м
Китайский литейный завод Sichuan Jinlei делает отливки для энергетики, нефтехимии, железной дороги и судостроения: малые длиной 1,5-2,5 м и крупные, около 6 м. Часть обработанных поверхностей блестит и плохо сканируется. Малые отливки проверяли разметкой, для крупных эффективного способа не было вовсе. Ошибки замеров приводили к нехватке припуска, а значит, к браку и прямым потерям (публикация на сайте SCANOLOGY).
Завод перешёл на ручной сканер KSCAN-Magic. Сначала встроенная фотограмметрия снимает координаты кодированных меток на отливке: это каркас, который не даёт ошибке копиться по длине. Затем инфракрасные параллельные лазеры покрывают за кадр зону до 1 440 × 860 мм, а синий лазер дорабатывает участки с жёсткими допусками, SCANOLOGY указывает для этого режима точность 0,020 мм. Скан сравнивают с CAD, получают цветовую карту припуска и передают результат на станки для программирования обработки.
Измеримый эффект: раньше замер крупных отливок занимал у двух-трёх человек целый день, теперь с ним за день справляется один оператор. В сводке публикации отдельно указано 45 минут на фотограмметрию и сканирование крупной отливки. Источник эти цифры между собой не согласует. Мы считаем, что 45 минут - это съёмка одной отливки, а день - весь объём работы с отчётами, но это наше прочтение.
Сценарий 2: износ штампов и пресс-форм
Штамп или пресс-форма - самая дорогая и долгоживущая часть производства. Изнашивается она постепенно: скругления затупляются, рабочие поверхности истираются, на вытяжных рёбрах появляются задиры. Деталь при этом ещё годная, но уже уходит от номинала, и когда это заметят на приёмке, партия будет потеряна. Главная трудность - сами поверхности: свободную форму кузовной панели не описать десятком контрольных точек, а сравнивать её нужно с допуском в сотые доли миллиметра.
Ruixin Automotive: от недели к одному дню
Ruixin Automotive делает штампы холодной штамповки для кузовных панелей и называет среди программ, для которых работает, Mercedes-Benz, BMW, Toyota, Volvo, Hongqi и Kia. Допуск на критичных контурах - ±0,02 мм, поверхность должна соответствовать классу A, то есть на ней не должно быть видимых волн и вмятин (история Ruixin на сайте SCANOLOGY). Как 3D-оборудование применяют в автопроме, мы собрали на странице решений для автомобилестроения.
До сканера контроль был точечным. Полная проверка крупного штампа занимала несколько часов, иногда целый день, а между точками оставались слепые зоны. Каждый цикл доводки - пробная штамповка, оценка, правка - длился не меньше недели, съедал пробный металл и во многом держался на опыте мастера. Вице-президент компании Цяо сформулировал проблему так: контроль был медленным, а данные неполными.
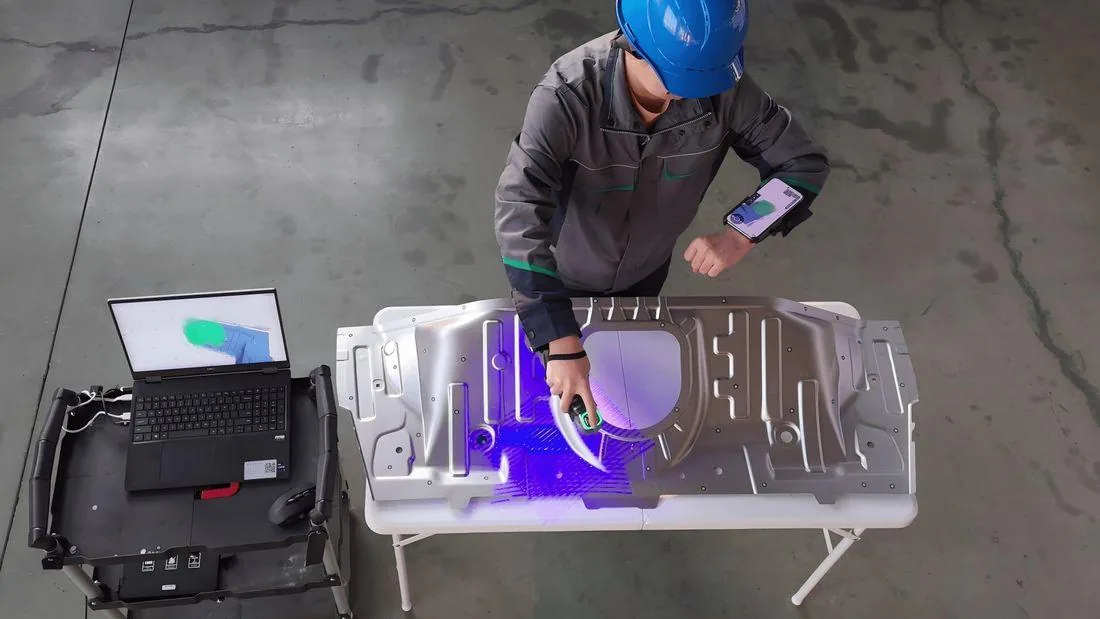
Компания перешла на ручной сканер Scantech SIMSCAN-S Gen2: 560 г, 126 синих лазерных линий, до 8 100 000 измерений в секунду, точность 0,015 мм и режим для глубоких отверстий, полостей и поднутрений. Метод построения® - официальный дилер SCANOLOGY в России, характеристики модели приведены по карточке в нашем каталоге. На заводе сканер решает три задачи: сравнение всей поверхности с CAD для контроля качества, поиск изношенных зон и расчёт объёма износа перед лазерной наплавкой вместо доводки «на глаз», обратное проектирование при доработке оснастки.
Показательный эпизод - боковина кузова. При вытяжке на панели появлялась едва заметная гофра, которую обычным контролем не удавалось локализовать. Скан занял около 10 минут, цветовая карта сразу показала скопление материала в зоне концентрации напряжений. Инженеры изменили геометрию вытяжных рёбер, после двух итераций проблема ушла, а весь проект занял один день. Вице-президент Ruixin отмечает, что компания не только вернулась в график, но и сэкономила десятки тысяч юаней на пробном металле.
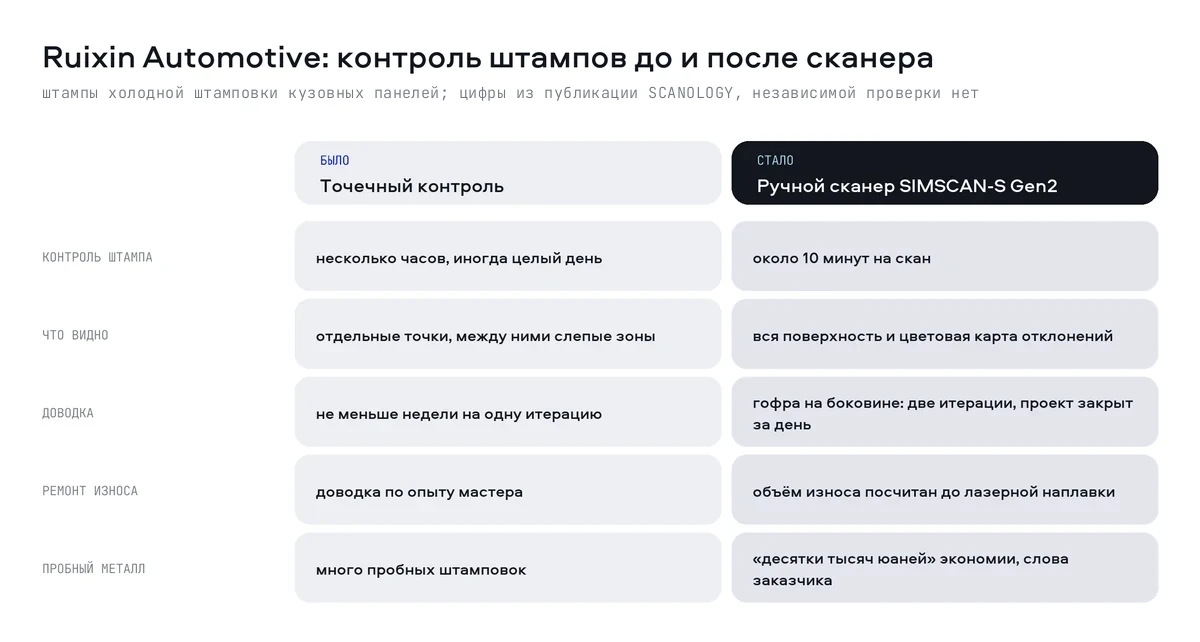
Две оговорки. Все цифры этого примера получены от производителя сканера и его заказчика, независимой проверки нет. И точность сканера 0,015 мм сопоставима с допуском ±0,02 мм на критичных контурах. Для поиска износа, гофр и зон правки этого достаточно, но по распространённому правилу метрологов погрешность измерения должна быть в несколько раз, а желательно в 5-10 раз меньше допуска. Поэтому финальную приёмку самых жёстких размеров разумно оставить за КИМ. Сам пример говорит о том же: сканер ускорил диагностику, а не отменил метрологию.
Тот же подход - скан всей поверхности вместо выборочных точек на серийной продукции - мы разбирали в статье о 3D-сканировании для контроля качества систем охлаждения серверов.
Сценарий 3: крупногабарит, который не помещается на КИМ
Станина станка, рама, корпус редуктора на несколько тонн на КИМ не помещаются. Измерительную руку приходится многократно переставлять, и каждая перестановка добавляет ошибку. Лазерный трекер достаёт на десятки метров, но меряет отдельные точки. Задача - получить всю поверхность детали длиной в несколько метров с субмиллиметровой точностью и не возить её по заводу.
TAJMAC-ZPS: станины до 5 метров
Чешский станкостроитель TAJMAC-ZPS из Злина имеет собственную литейку, мехобработку и сборку. Его отливки - станины, рамы, корпуса - бывают от 500 до 5 000 мм и весят несколько тонн. Поверхности смешанные: шероховатое матовое литьё рядом с блестящими обработанными участками. Прежняя схема требовала расклеивать много меток, долго готовиться и медленно мерить. Пример SCANOLOGY опубликован на её сайте и перепечатан на портале Wevolver.
Завод использовал беспроводную систему NimbleTrack: оптический трекер отслеживает положение сканера в реальном времени, а режим динамического трекинга следит и за самой деталью. Поэтому съёмку не сбивают ни шаги оператора, ни лёгкая вибрация. Для очень больших деталей рабочий объём расширили светоотражающими метками 12 мм. Отливку длиной 4 500 мм отсканировали с двух сторон, перевернув её, и собрали данные в одну замкнутую модель вместе с нижней поверхностью. Нынешнее поколение системы в нашем каталоге - NimbleTrack-C Gen2 с трекером до 3,5 м.
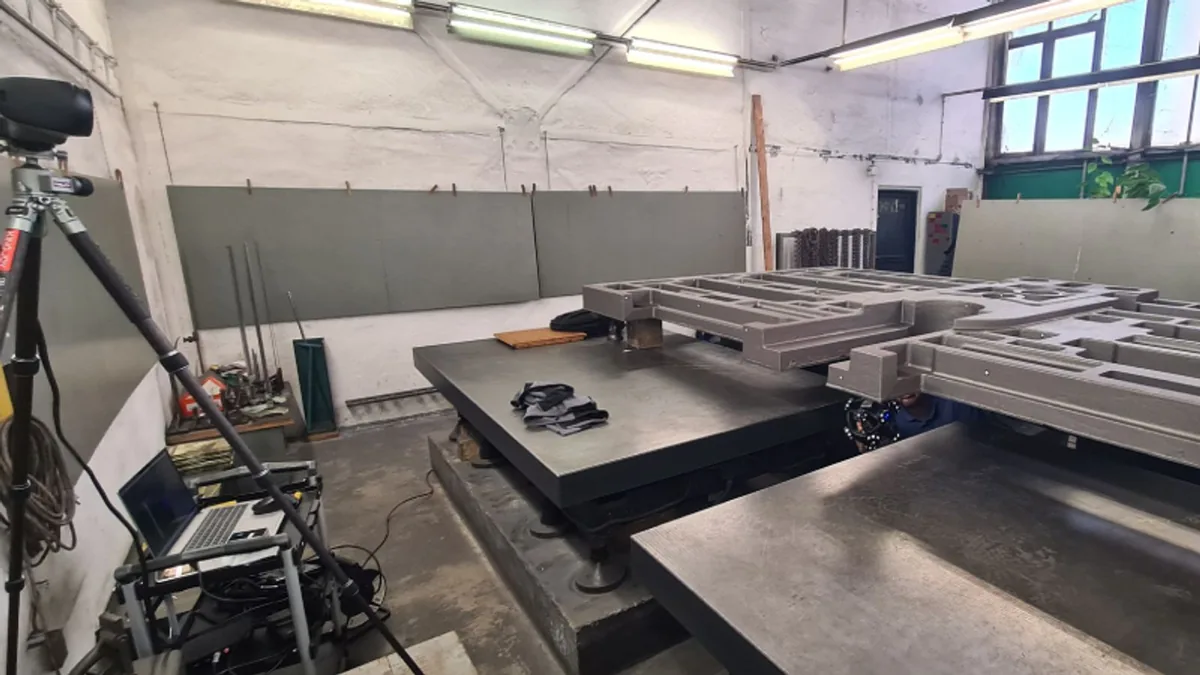
Измеримый эффект здесь описан скромнее, чем у Ruixin: SCANOLOGY пишет о «значительно более быстрой» съёмке и субмиллиметровой точности на очень больших деталях, но часов и процентов не даёт. Для расчёта окупаемости на своём производстве понадобится собственный пилот. Похожую задачу - оцифровку крупного корпуса сложной формы - мы разбирали в материале про 3D-сканирование в судостроении.
Сценарии 4 и 5: сборка и поводка после сварки
Каждая деталь может быть в допуске, а узел всё равно не соберётся: допуски складываются, сварка добавляет поводку, крепёж тянет конструкцию. Точечный контроль сборки отвечает на вопрос «в допуске ли эти десять точек», но не показывает, почему узел не встаёт на место. Скан сборки, совмещённый с цифровым макетом, показывает отклонения всего узла сразу.
Amazone: сварные узлы сельхозмашин
Немецкий производитель сельхозтехники Amazone (основан в 1883 году) на площадке в Лейпциге выпускает почвообрабатывающие машины. Отдел контроля из десяти человек больше десяти лет работает с 3D-измерениями и ежедневно проверяет сварные узлы и их приспособления. Прежняя измерительная рука упёрлась в ограничения: маленький радиус действия, детали приходилось ставить на магнитную измерительную плиту, а каждая перестановка руки снижала точность. Ремонт старой системы дорожал. Пример Creaform опубликован на её сайте и на портале Wevolver.
Amazone перешла на MetraSCAN 3D от Creaform. Детали из производства - задние качающиеся рычаги, средние и боковые рамы, сницы, катки и рамы катков - сканируют на большом измерительном посту прямо в цеху и сравнивают с моделью. Сканер работает по окрашенным, резаным и дробеструйным поверхностям. Главное изменение - узлы теперь сканируют целиком и раньше реагируют на отклонения и сварочную поводку. Цифр эффекта в публикации нет: метролог Amazone говорит лишь, что работа стала «значительно быстрее».
Сварка и термообработка - главные источники неожиданной геометрии. Металл неравномерно нагревается и остывает, внутренние напряжения перераспределяются, и деталь ведёт: плоскость выгибается, отверстия уходят, длинная балка закручивается. Измерить это мешает температура. Сталь удлиняется примерно на 11-12 мкм на метр на каждый градус, поэтому двухметровая балка, которая после сварки на 30 °C теплее цеха, будет длиннее примерно на 0,7 мм (2 м × 30 °C × 11,5 мкм/м). Это больше многих допусков. Горячие детали либо остужают перед замером, либо вводят температурную поправку.
National Steel Car: грузовые вагоны
Канадский производитель грузовых вагонов и цистерн National Steel Car из Гамильтона основан в 1912 году и выпускает более 76 модификаций. Сварка вносила в крупные детали заметную поводку, и держать жёсткие допуски становилось всё труднее. Прежняя система хорошо работала с небольшими деталями, но упёрлась в предел. От новой требовали точности, большого рабочего объёма и устойчивости к вибрации и высоким температурам. Джефф Рид, директор по статистической инженерии, назвал проблему прямо: горячие сварные детали трудно измерять (история National Steel Car на сайте Creaform).
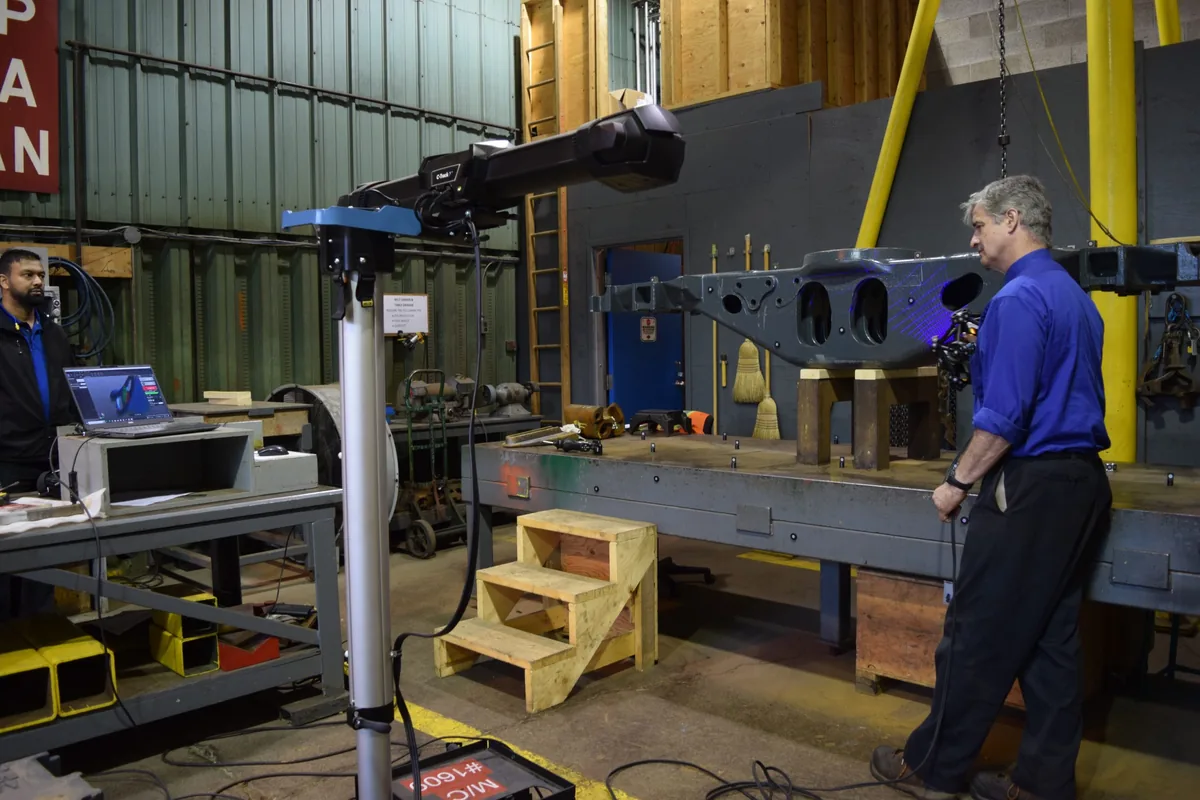
Компания перешла на MetraSCAN BLACK и вместо лазерного трекера стала строить съёмку на фотограмметрии. После перехода, как рассказывает Рид, команда научилась работать даже с большой поводкой: детали стали собираться «как конструктор», совпадая с моделями и чертежами. Рид называет сканер инструментом, который заметно снизил затраты и поднял выработку. Как и у Amazone, конкретных цифр в материале нет. Нынешнее поколение этой оптической КИМ в нашем каталоге - Creaform MetraSCAN BLACK+ с объёмной точностью 0,075 мм в объёме 9,1 м³. Другие задачи контроля сварных кузовов и литья подвижного состава собраны в статье о 3D-сканировании в вагоностроении.
Для термообработки логика та же. Деталь сканируют до закалки или отжига и после, а разницу двух сканов используют дважды: чтобы решить, нужна ли правка, и чтобы на следующей партии заложить поводку в припуск или в саму модель.
Как считать эффект: что мерить до и после
Сведём, в каких единицах считается эффект в каждом сценарии и какие цифры дали разобранные примеры. Где производитель цифр не дал, мы так и пишем.
| Сценарий | Что мерить до и после | Что дал пример |
|---|---|---|
| 1. Отливки до мехобработки | время замера, людей на замер, брак после мехобработки, станочные часы на негодных заготовках | Sichuan Jinlei: 2-3 человека × день → 1 оператор за день; 45 минут на съёмку крупной отливки |
| 2. Износ оснастки | время контроля штампа, число итераций доводки, пробный металл, простой пресса | Ruixin: несколько часов → около 10 минут; неделя на итерацию → 1 день на проект; десятки тысяч юаней экономии |
| 3. Крупногабарит | время подготовки и съёмки, перевозки к КИМ, полнота данных | TAJMAC-ZPS: деталь 4,5 м снята целиком с двух сторон; время - «значительно быстрее», без цифр |
| 4. Сборка с цифровым макетом | время контроля узла, доработки на сборке, возвраты в сварку | Amazone: «значительно быстрее», без цифр |
| 5. Сварка и термообработка | объём правки, несобираемые узлы, повторная сварка | National Steel Car: снижение затрат и рост выработки, без цифр |
Неравномерность показательна. Самые конкретные цифры есть там, где сканер заменил длинную и дорогую операцию: разметку бригадой или неделю доводки. Там, где он заменил другой измерительный прибор, производители ограничиваются словами «быстрее» и «точнее». Это хороший ориентир для собственного расчёта: эффект ищут не в скорости замера, а в том, какие решения он позволяет принять раньше.
Что в этом опыте восхищает и что стоит перенять
Самое сильное в пяти сценариях - сдвиг момента решения. Нехватку припуска находят до первого реза, износ штампа - до бракованной партии, поводку - до сборки. Каждый шаг сам по себе мелкий, но вместе они меняют экономику производства: брак перестаёт быть сюрпризом в конце цепочки.
У Ruixin изменилось качество решения, а не только скорость. Раньше мастер видел деталь и несколько цифр, остальное достраивал опытом. Теперь он видит всю поверхность, и гофра, которая неделями ускользала от точечных замеров, становится пятном на карте. Неделя доводки сжалась до дня не потому, что сканер быстрее мерит, а потому, что исчезли итерации вслепую. Износ, посчитанный как объём металла, превращает ремонт оснастки из искусства в технологию с историей: каждый следующий скан сравнивают с предыдущим и видят износ в динамике.
Восхищает и то, как задача, которую долго считали нерешаемой, оказалась вопросом правильной комбинации приборов. Шестиметровую отливку не измерить одним ручным сканером: ошибка накопится. Не измерить её и одной фотограмметрией: та не даёт поверхности. Вместе они дают и каркас без накопленной ошибки, и всю поверхность. Тот же принцип у оптического трекинга: сканер не знает, где он, а трекер знает.
И наконец, цветовая карта как общий язык. Технолога, мастера участка, конструктора и заказчика раньше разделяли таблицы с цифрами. Пятно на модели понимают все, и спор «чья это ошибка» превращается в разговор о том, где и на сколько её исправить. Это мы бы перенимали в первую очередь: договориться, кто и какое решение принимает по карте отклонений.
Как подступиться к этому у себя
- Найдите в своей цепочке этап, где брак обнаруживается позже всего и стоит дороже всего. Чаще всего это мехобработка отливок или сборка сварных узлов. С него и начинайте.
- Зафиксируйте базовую линию до покупки: сколько часов и людей уходит на контроль, сколько заготовок отбраковано после мехобработки, сколько итераций у доводки оснастки.
- Сравните допуски с точностью сканера по правилу «погрешность в 5-10 раз меньше допуска». Для крупных деталей смотрите объёмную точность с фотограмметрией или трекером, а не только точность одного кадра.
- Проведите пилот на своих деталях, включая трудные поверхности: блестящую обработку, чёрное литьё, глубокие полости. Требуйте отчёт сравнения с CAD, а не только красивый скан. Тестовую съёмку можно заказать как услугу 3D-сканирования до покупки оборудования.
- Встройте результат в процесс: кто принимает решение по карте отклонений, куда уходят данные (в программу станка, мастеру штампового участка, в архив), как часто сканируют оснастку.
Вопросы и ответы
Может ли 3D-сканер заменить КИМ?
Не полностью. Портальная КИМ даёт точность в единицы микрометров и остаётся эталоном для приёмки точных поверхностей по чертежу. Сканер выигрывает, где деталь не помещается на КИМ, где нужна вся поверхность, а не отдельные точки, и где контроль нужен в цеху. На практике их сочетают: сканер - для формы и поиска проблемных зон, КИМ - для критичных размеров.
Как проверить припуск на механообработку у отливки?
Отливку сканируют целиком, совмещают скан с CAD-моделью готовой детали и строят карту толщины припуска. Если где-то металла не хватает, ищут другое базирование, при котором припуск везде положительный, и сдвигают под него программу станка. Если такого положения нет, решение о наплавке или браке принимают до мехобработки.
Какая точность 3D-сканера нужна в машиностроении?
Рабочее правило - погрешность измерения в 5-10 раз меньше допуска. Для отливок и сварных конструкций с допусками в десятые доли миллиметра и миллиметры хватает ручного сканера с фотограмметрией. Для допусков в сотые доли миллиметра сканер подходит для диагностики формы, а приёмку критичных размеров разумно оставить за КИМ. Как читать паспортные цифры точности, мы разбирали в статье о контроле геометрии 3D-сканером.
Чем лазерный трекер отличается от 3D-сканера?
Лазерный трекер очень точно измеряет отдельные точки на расстоянии в десятки метров, но не даёт поверхность целиком. 3D-сканер снимает миллионы точек и строит цветовую карту отклонений, но на больших объектах его точность держится на фотограмметрии или оптическом трекинге. Есть и комбинированные системы: ручной сканер, положение которого отслеживает оптический трекер.
Как измерить деформацию детали после сварки или термообработки?
Деталь сканируют до и после операции либо сравнивают скан после операции с CAD-моделью: цветовая карта показывает, где и насколько её повело. Учитывайте температуру: стальная деталь длиной 2 м, нагретая на 30 °C выше цеховой, длиннее примерно на 0,7 мм, поэтому горячие детали остужают или вводят поправку.
Выводы
3D-сканер в машиностроении окупается не скоростью замера, а тем, что переносит решение на более ранний этап: припуск проверяют до станка, износ штампа - до бракованной партии, поводку - до сборки. Из пяти примеров измеримые цифры дали два: Sichuan Jinlei сократил замер крупных отливок с бригады в 2-3 человека до одного оператора, Ruixin - контроль штампа с нескольких часов до 10 минут и доводку с недели до дня. В остальных примерах производители говорят о скорости словами, поэтому собственный пилот с базовой линией обязателен.
Сканер не отменяет КИМ: для допусков в сотые доли миллиметра он остаётся инструментом диагностики. Подобрать модель под ваши детали и допуски можно в разделе промышленных 3D-сканеров. Если хотите проверить сценарий на своих отливках, оснастке или сварных узлах, напишите нам через контакты: обсудим тестовое сканирование и отчёт сравнения с CAD.