В этой статье
3D-сканирование для контроля качества серверов с жидкостным охлаждением решает задачу, которой у воздушных систем почти не было. Вместе с жидкостью в серверный шкаф пришли трубы, коллекторы, листовые каналы и десятки разъёмных соединений с уплотнениями. Каждое из них должно быть не только герметичным, но и стоять там, где его нарисовал конструктор: перекос в доли миллиметра сегодня проходит приёмку, а через год даёт течь.
Разбираем кейс Shining 3D от 21 сентября 2026 года: что именно измеряют на шкафах, листовых каналах и коллекторах, какие сканеры подходят для каждого объекта и где у метода граница. Статья для технологов, инженеров ОТК и тех, кто выпускает металлоконструкции и гидравлику для центров обработки данных или собирается выпускать.
Почему жидкостное охлаждение стало вопросом геометрии
Причина - рост мощности на стойку. По опросу Uptime Institute 2026 года средняя плотность в обычных центрах обработки данных - около 8 кВт на стойку, чаще всего встречаются стойки на 11 кВт. С таким тепловыделением справляется воздух. Schneider Electric в своих рекомендациях считает порогом около 20 кВт: выше него советует переходить на жидкостное охлаждение.
Стойки для вычислений на ускорителях живут в другом масштабе. Референсная архитектура Vertiv для платформы NVIDIA GB300 NVL72 рассчитана на плотность до 142 кВт на стойку, а под следующее поколение производители уже готовят инфраструктуру мощнее: у Supermicro для платформы Vera Rubin жидкостное охлаждение рассчитано на 227 кВт на стойку. Воздух здесь не просто неэффективен - он неприменим.
Переход на жидкость - не замена вентилятора на насос. В шкаф приходят контуры охлаждения, листовые каналы для прокладки труб, сами трубы, распределительные коллекторы и множество разъёмных соединений. Там, где раньше был короб с платами и вентиляторами, теперь гидравлическая система под давлением, и к ней применимы все правила гидравлики.
Главное из этих правил - соединение должно собираться без натяга. Труба, поставленная с натягом, держит механическое напряжение в соединении. Фланец с непараллельной плоскостью обжимает уплотнение неравномерно. Шкаф, у которого диагонали разошлись, перекашивает посадочные места под лотки и коллекторы. Опрессовка такие дефекты не ловит: под давлением на стенде система держит. Течь появляется позже, после сотен циклов нагрева и остывания, и в стойке с вычислительными ускорителями она обходится несравнимо дороже, чем отказ вентилятора.
Два вида проверки и место 3D-сканера между ними
Качество системы жидкостного охлаждения проверяют по двум направлениям. Функциональные испытания отвечают на вопрос «работает ли система»: опрессовка, проверка на герметичность, испытание по расходу, тепловые характеристики. Геометрический контроль отвечает на вопрос «собрана ли система по чертежу»: размеры, допуски формы и расположения, плоскостность, прямолинейность, деформация, взаимное положение деталей и стыки.
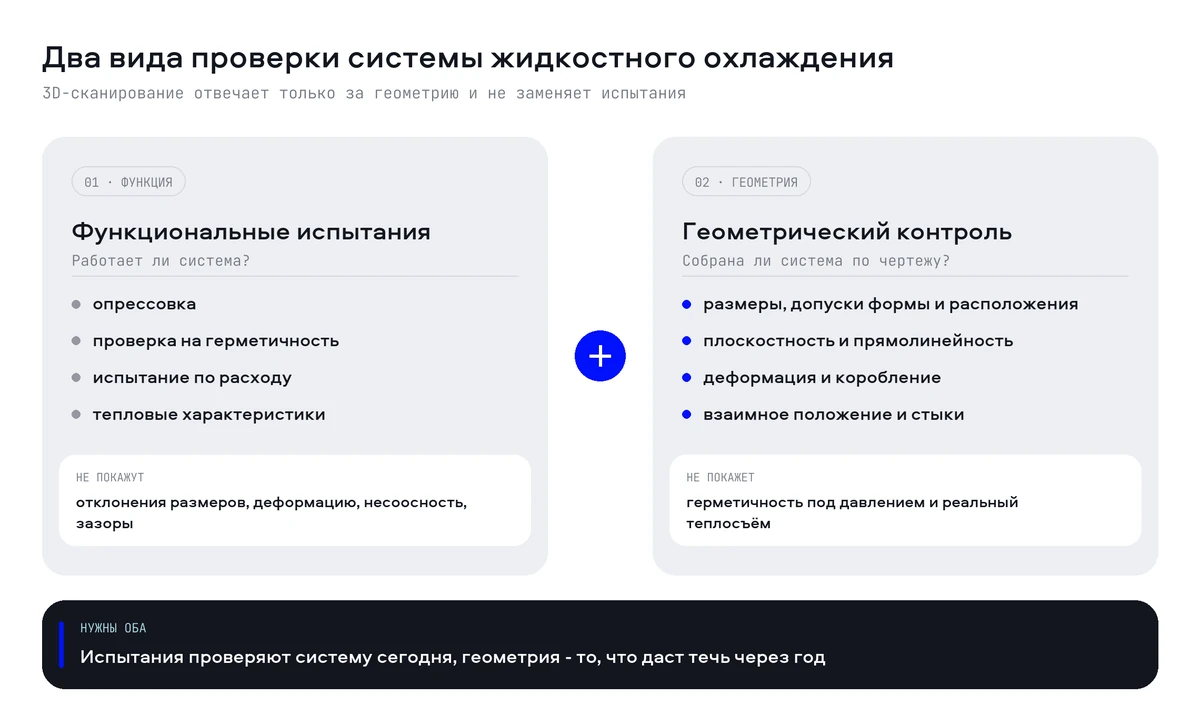
Shining 3D в кейсе прямо пишет, что сканирование не заменяет опрессовку и проверку на герметичность. Логика понятна: испытания покажут, что система держит давление сейчас, но ничего не скажут о размерах, деформации, несоосности и зазорах. Сканер, наоборот, увидит перекос фланца, но не измерит теплосъём. Методы отвечают на разные вопросы и работают только вместе.
Отсюда первое практическое правило: в техпроцессе функциональный и геометрический контроль должны быть отдельными операциями с отдельными критериями. Когда их смешивают и считают, что «опрессовку прошло - значит годно», геометрические дефекты уходят к заказчику.
Три объекта контроля и три класса сканеров
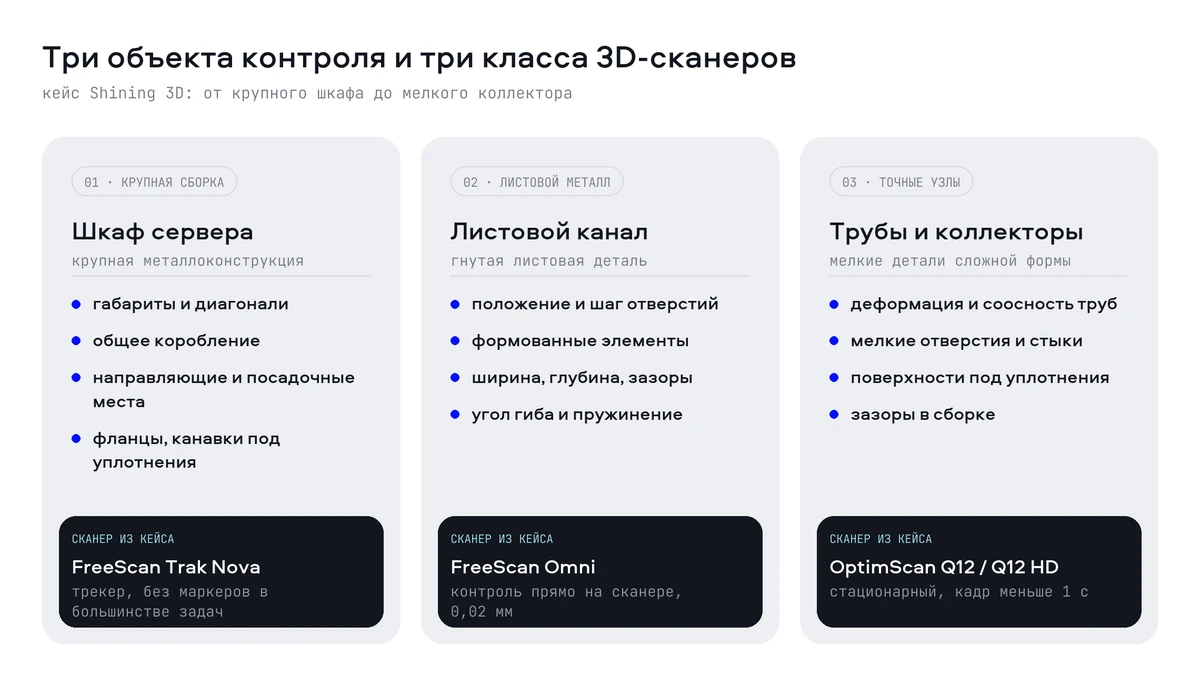
В одном производстве сходятся очень разные измерительные задачи: крупный шкаф, гнутая листовая деталь и мелкий точный коллектор. Под каждый объект в кейсе предложен свой класс сканера.
Шкаф сервера: крупная сборка
Шкаф - несущая основа системы, от его геометрии зависит монтаж всего остального. Контролируют габариты, длину, ширину, высоту и разность диагоналей: она показывает, насколько конструкция сохранила прямые углы. Сканер снимает шкаф целиком, и сравнение с CAD-моделью превращается в карту отклонений по всей поверхности. На ней видны общее коробление и местные отклонения, которые лежат между контрольными точками и при обмере по точкам остаются незамеченными.
Отдельно проверяют ответственные места: направляющие, посадочные плоскости лотков, фланцы и канавки под уплотнения. Их положение, плоскостность и профиль влияют на установку компонентов, ход подвижных частей и работу уплотнений. Все элементы измеряются в одной системе координат, поэтому результат даёт не только размер каждого элемента, но и их взаимное положение в сборке. Для гидравлики это важнее точности любого отдельного размера.
Для шкафов в кейсе использована серия FreeScan Trak Nova - беспроводная система с трекером, который в реальном времени следит за ручным сканером. Маркеры на деталь в большинстве задач не клеят, точность 0,02 мм, объёмная точность 0,062 мм в объёме 12 м³. Оператор обходит конструкцию и за один проход снимает и общую форму, и мелкие элементы. Для цеха это существенно: наклейка маркеров на крупный объект - отдельная операция, после которой поверхность ещё и надо очищать.
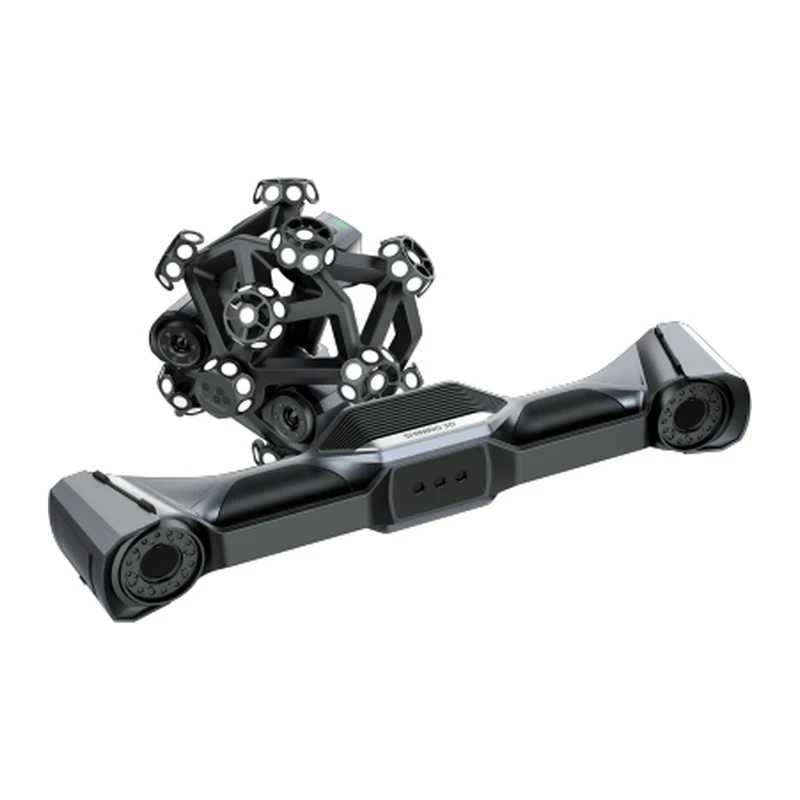
Данные обрабатывают в программе SHINING3D Inspect: сравнение с CAD-моделью, допуски формы и расположения, измерение элементов. Для серийного производства полезны две функции. Сечения позволяют вырезать профиль в любом месте и посмотреть сопряжения. Анализ трендов собирает результаты по партиям и показывает, как ведёт себя процесс во времени: так ловят постепенный уход оснастки, а не отдельный брак.
Shining 3D выложила ролик о контроле шкафов с жидкостным охлаждением длиной 3,5 минуты. В нём оператор снимает шкаф без маркеров обновлённой моделью серии, FreeScan Trak Nova+, а затем в SHINING3D Inspect скан сравнивают с CAD-моделью, измеряют размеры и формируют отчёт. Обратите внимание, как трекер ведёт сканер вокруг шкафа и как быстро набирается поверхность больших плоскостей.
Листовые каналы: отверстия, гибы и пружинение
Листовые каналы задают трассу и крепление труб и коллекторов внутри шкафа. От их точности зависят зазоры вокруг труб, положение компонентов и жёсткость сборки. Задачи типично листовые, и все решаются на одном скане:
- положение и шаг крепёжных отверстий;
- формованные элементы, которые служат для базирования и жёсткости;
- ширина, глубина и зазоры самого канала;
- углы гиба и пружинение - насколько реальная форма после гибки отличается от заложенной;
- общая деформация детали: коробление и скручивание.
Пружинение - главная причина, по которой листовую деталь трудно проверить по точкам. После гибки металл частично возвращается, и угол «плывёт» по длине гиба. Скан показывает его по всей длине, а не в двух сечениях, где стоял угломер.
Под эти задачи в кейсе предложен FreeScan Omni - беспроводной метрологический сканер, который сам снимает деталь, строит сетку, сравнивает её с моделью и выпускает отчёт без отдельного компьютера. Точность 0,02 мм подтверждена по VDI/VDE 2634 и ISO 10360, скорость до 7 619 000 точек в секунду, вес не больше 1,1 кг.
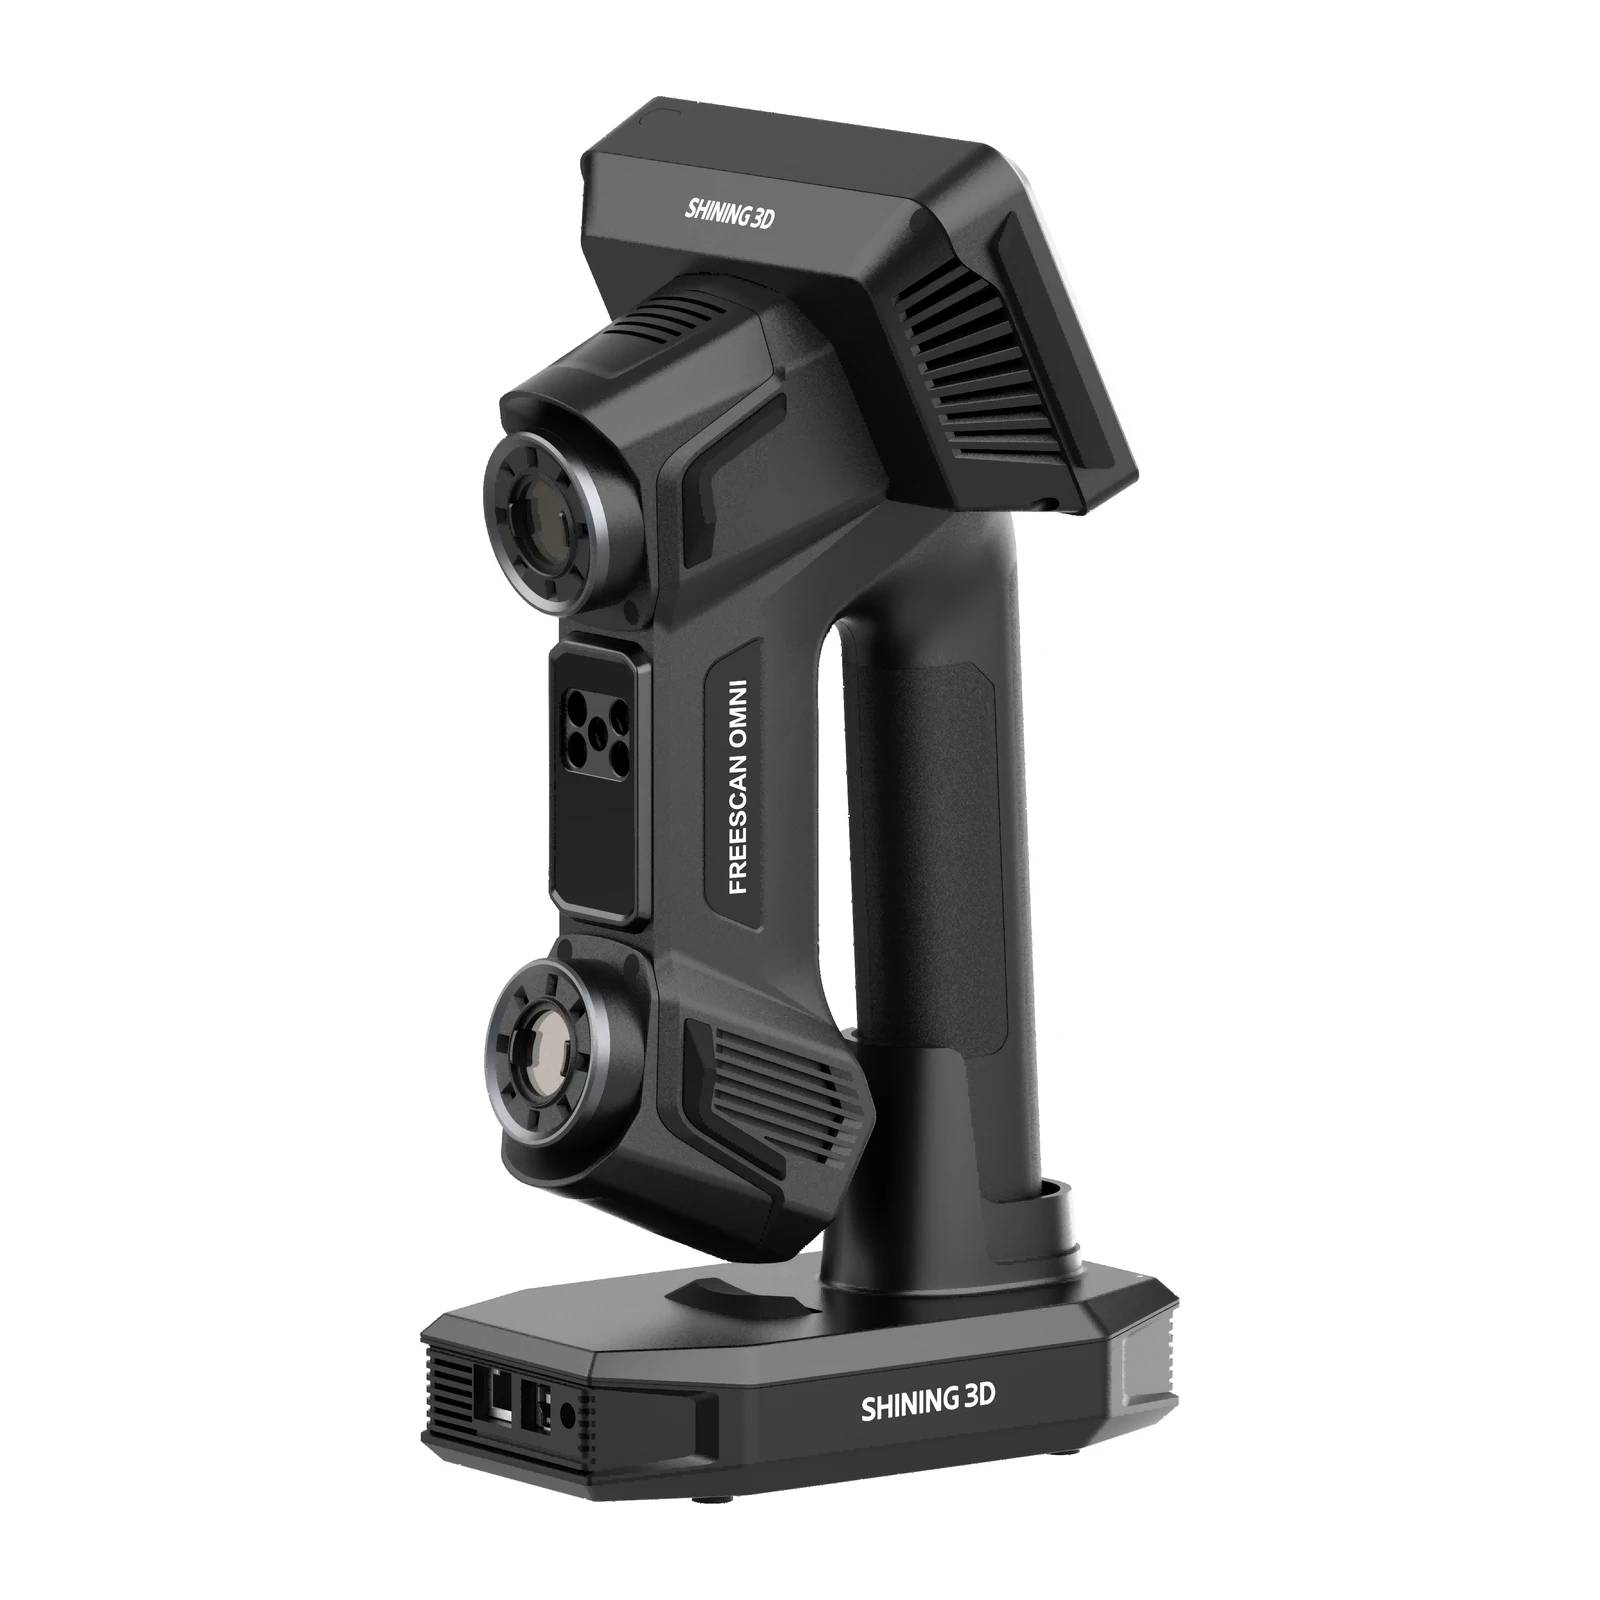
Смысл контроля прямо на сканере - в длине обратной связи. В обычной схеме деталь снимают с линии, несут в измерительную лабораторию, ждут очереди и протокола. Цикл растягивается на часы, а пресс за это время штампует партию с той же ошибкой. Когда проверка идёт на участке, наладчик узнаёт об отклонении через минуты и правит процесс до того, как брак станет массовым.
Трубы и коллекторы: мелко, сложно, ответственно
Третья группа - трубы и распределительные коллекторы. Они небольшие, сложной формы, с множеством стыков и участвуют прямо в распределении теплоносителя. Требования здесь противоречат друг другу: допуски жёсткие, потому что даже малое отклонение меняет прилегание уплотнения; форма сложная - изогнутые поверхности, мелкие отверстия; а объёмы выпуска большие, значит контроль должен быть быстрым.
Измеряют габариты, деформацию и соосность труб, положение отверстий, монтажные поверхности и поверхности под уплотнения. В собранном узле дополнительно проверяют взаимное положение и зазоры между трубами, коллекторами, разъёмами и окружающими конструкциями - то, что нельзя проверить, разглядывая детали по отдельности.
Для этих деталей в кейсе выбраны стационарные сканеры синего света серий OptimScan Q и OptimScan Q HD. У OptimScan Q12 два поля - 430 × 300 и 160 × 110 мм, точность 0,015 и 0,005 мм соответственно, кадр снимается меньше чем за секунду. OptimScan Q12 HD рассчитан на ещё более мелкие элементы: поля 220 × 150 и 80 × 50 мм, точность до 0,004 мм в малом поле. Режим совмещения моно- и стереоданных добирает углы, стыки и узкие пазы, куда стереопаре не хватает обзора.
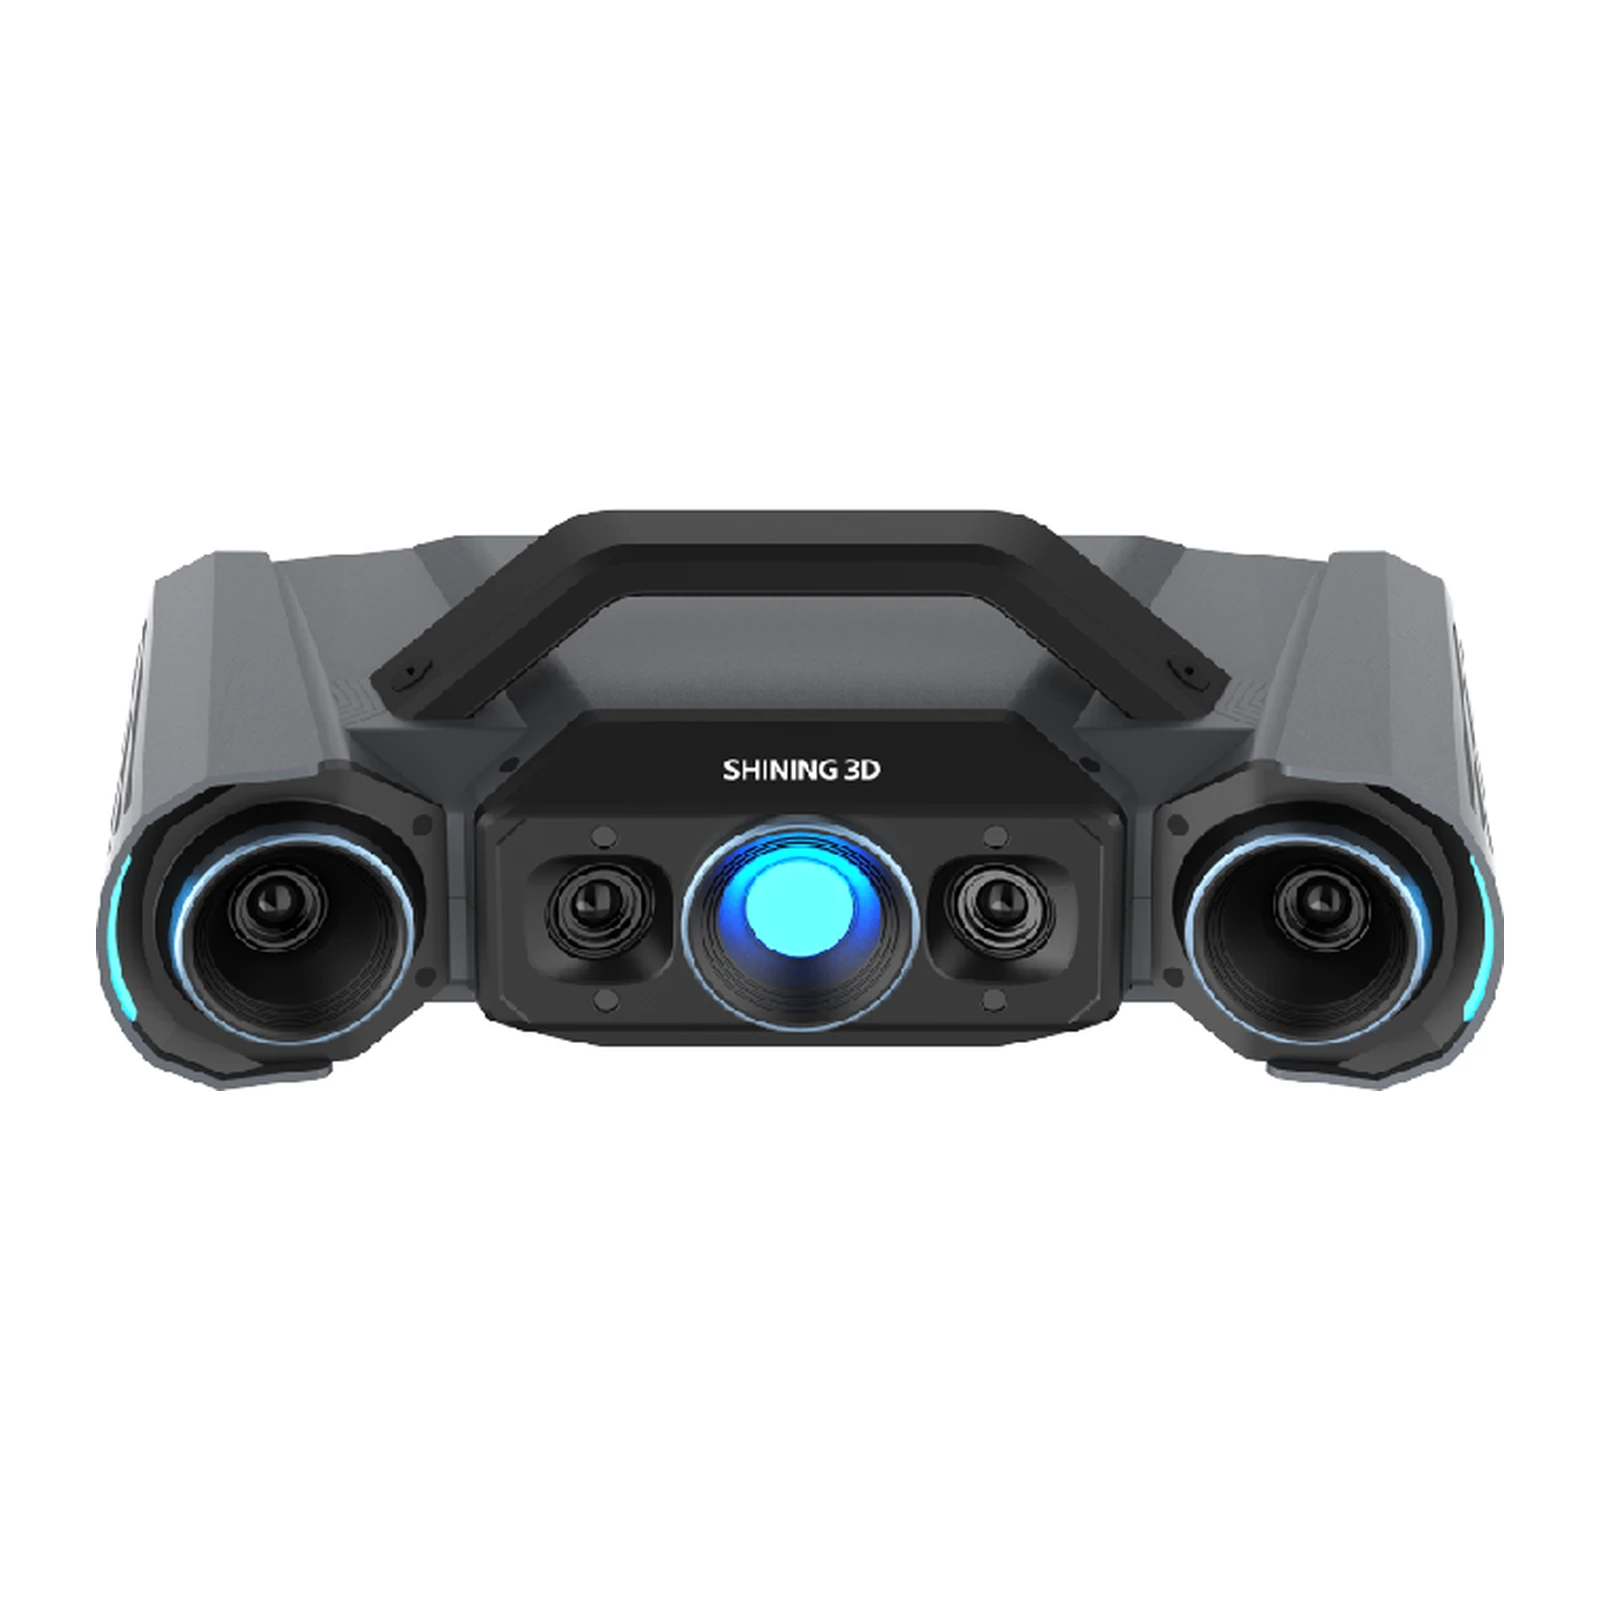
Сведём выбор в одну таблицу. Характеристики - по карточкам моделей в нашем каталоге.
| Объект | Что важно | Сканер | Точность | Особенность |
|---|---|---|---|---|
| Шкаф сервера | Габариты, диагонали, взаимное положение посадочных мест | FreeScan Trak Nova | 0,02 мм, в объёме 12 м³ - 0,062 мм | Трекер, маркеры в большинстве задач не нужны |
| Листовой канал | Отверстия, гибы, пружинение, коробление | FreeScan Omni | 0,02 мм | Контроль и отчёт прямо на сканере |
| Трубы и коллекторы | Соосность, мелкие отверстия, поверхности под уплотнения | OptimScan Q12 | 0,015 мм, в малом поле 0,005 мм | Стационарный, кадр меньше 1 с |
| Мелкие разъёмы и фитинги | Тонкие элементы, острые кромки | OptimScan Q12 HD | до 0,004 мм в малом поле | Поле 80 × 50 мм для самых мелких деталей |
Что даёт 3D-сканирование для контроля качества
Если собрать аргументы кейса вместе, получается четыре довода, и все они связаны со спецификой этого производства.
- Подтверждённая точность. Результат меньше зависит от рук оператора: щуп или штангенциркуль можно приложить по-разному, а снятая целиком поверхность одна. Точность сканера подтверждают по VDI/VDE 2634 и ISO 10360, и её можно сравнивать между моделями.
- Скорость без контакта. Нет касания детали и сложной оснастки для базирования. Большой объём данных снимается за один проход и для крупного шкафа, и для детали с множеством мелких элементов. Тонкостенный канал при этом не деформируется от усилия измерения.
- Прослеживаемые протоколы. Скан превращается в отчёт: размеры, карта отклонений от CAD-модели, допуски, сечения. Отчёты копятся и становятся основой для управления процессом, а для поставщика центров обработки данных - доказательной базой перед заказчиком.
- Разные материалы в одном процессе. В одной системе соседствуют гнутый лист, окрашенные конструкции, металлические трубы и коллекторы. Оптическое сканирование работает со всеми, и один метод закрывает все переделы.
Что из кейса стоит перенять
Ценнее всего в кейсе не конкретные модели, а подход: три разных измерительных задачи закрыты одним методом - бесконтактной съёмкой всей поверхности - и все данные лежат в одной системе координат. Раньше под каждую задачу брали своё: координатно-измерительную машину (КИМ) для коллекторов, шаблоны для листа, рулетку и угольник для шкафа.
Второе - перенос измерения на участок. Метрология долго была отдельной комнатой с климат-контролем, куда деталь приносят. Контроль прямо на сканере превращает её из финальной приёмки в обратную связь для наладчика.
Третье - анализ трендов. В кейсе он упомянут почти вскользь, но при росте объёмов именно он важнее всего: выигрывает не тот, кто точнее измерит одну деталь, а тот, кто удержит стабильность процесса.
Как тот же принцип работает на крупных конструкциях, от сварного кузова вагона до литой автосцепки, - в статье о 3D-сканировании в вагоностроении.
Как применить у себя
- Разделите функциональный и геометрический контроль на уровне техпроцесса: отдельные операции, отдельные критерии, отдельные протоколы.
- Начните с самого проблемного масштаба. Жалобы на течи в соединениях - начинайте с коллекторов и поверхностей под уплотнения. Проблемы со сборкой - со шкафа и его диагоналей.
- Считайте не цену сканера, а длину цикла обратной связи: сколько времени проходит от измерения до наладчика пресса или оснастки.
- Сразу копите данные по партиям. Один протокол отвечает на вопрос о годности детали, сто протоколов - о стабильности процесса.
- Требуйте подтверждения точности по VDI/VDE 2634 или ISO 10360. Если протокол должен иметь силу измерения в сфере государственного регулирования, проверьте, внесён ли сканер в Государственный реестр средств измерений.
Как устроен сам метод - совмещение скана с моделью, карта отклонений, что значат цифры точности в паспорте - мы подробно разобрали в статье о контроле геометрии 3D-сканером. Задачи электронной промышленности собраны на странице отраслевых решений для электроники, а разовые измерения можно заказать как услугу 3D-сканирования.
Сканер на предприятии пригодится не только для контроля: как по скану изготовить запчасть без чертежа, рассказано в статье о цифровом двойнике детали.
Вопросы и ответы
Заменяет ли 3D-сканирование опрессовку и проверку на герметичность?
Нет. Опрессовка и проверка на герметичность подтверждают, что система работает, а сканирование - что она собрана по чертежу. Сканер находит отклонения, которые со временем приведут к потере герметичности, но саму герметичность не проверяет.
Что можно измерить на листовых деталях системы охлаждения?
Размеры канала, положение и шаг отверстий, формованные элементы, углы гиба и пружинение, прямолинейность, плоскостность и общую деформацию - коробление и скручивание. Всё это получают из одного скана.
Зачем сканер, если есть координатно-измерительная машина?
КИМ точно измеряет отдельные точки, но коробление и местные отклонения лежат между ними. Скан показывает отклонения по всей поверхности и сравнивает деталь с CAD-моделью целиком. Для крупных сборок это ещё и быстрее, а шкаф на КИМ часто просто не помещается.
Что означает точность 0,02 мм по VDI/VDE 2634?
Это 20 мкм, подтверждённые по методике приёмки оптических измерительных систем на эталонах известной длины. Для больших объектов смотрите ещё объёмную точность: она растёт с размером детали. Например, у FreeScan Trak Nova это 0,062 мм в объёме 12 м³.
Нужно ли клеить маркеры на крупные шкафы?
С системой трекинга вроде FreeScan Trak Nova в большинстве задач нет: трекер сам следит за положением сканера. Это экономит время подготовки и избавляет от очистки поверхности после съёмки.
Какой сканер выбрать, если деталей разного размера много?
Начните с объекта, где больше всего брака, и выберите сканер под него. Для крупных сборок нужна система с трекером или фотограмметрией, для мелких точных деталей - стационарный сканер синего света. Если 3D-сканирование для контроля качества только внедряется, разумно сначала проверить метод на услуге сканирования и уже потом покупать оборудование.
Выводы
Жидкостное охлаждение превратило серверный шкаф в гидравлическую систему, а её надёжность - в вопрос геометрии. 3D-сканирование для контроля качества закрывает этот вопрос на всех масштабах: шкаф снимают системой с трекером, листовые каналы - сканером с контролем на борту, трубы и коллекторы - стационарным сканером синего света. Функциональные испытания при этом остаются: сканер отвечает на другой вопрос.
Главный выигрыш - не точность одного замера, а короткая обратная связь и накопление данных по партиям. Сканеры для таких задач собраны в разделе промышленных 3D-сканеров, вся линейка производителя - на странице Shining 3D. Если нужно подобрать сканер под ваши детали, напишите нам.