В этой статье
3D-сканирование в вагоностроении закрывает задачу, с которой рулетка, шаблоны и контактный щуп справляются плохо: измерить изделие, которое либо огромно, либо имеет сложную криволинейную форму, либо и то и другое сразу. Носовой обтекатель скоростного поезда, сварной кузов, остекление, автосцепка, ось колёсной пары и стрелочный перевод - шесть совершенно разных объектов, которые роднит одно: традиционными методами их полноценно не измерить.
Разбираем публикацию Shining 3D от 8 июля 2026 года: где высокоточное сканирование встроилось в железнодорожное производство, какие сканеры подходят для каждого узла и что меняется, когда все службы работают с одной трёхмерной моделью. Статья для вагоностроительных и вагоноремонтных предприятий, путевого хозяйства и конструкторских бюро.
Коротко о главном
- Железнодорожная отрасль одновременно ужесточает допуски и наращивает темп производства, и старые методы контроля не выдерживают ни того, ни другого.
- Вместо набора отдельных точек сканирование даёт полную цифровую модель поверхности, которую сразу сравнивают с CAD-моделью.
- Разобраны шесть применений: обтекатель, сварной кузов, остекление, автосцепка, ось колёсной пары и стрелочный перевод.
- Для обтекателя, кузова и стрелочного перевода применяют системы с оптическим трекингом FreeScan Trak Nova и Trak ProW, для остекления и литья - ручные FreeScan UE Pro2 и UE Pro, для поверхности оси - стационарные OptimScan серии Q.
- Обтекатель оцифровывают примерно за 15 минут без маркеров, два оконных узла проверяют меньше чем за 30 минут, контроль автосцепки сокращается с одного-двух дней до 30-60 минут.
- Главный эффект, на наш взгляд, не в скорости: все этапы жизненного цикла изделия начинают работать с одними и теми же трёхмерными данными.
Отрасль, где требования растут быстрее методов контроля
Железнодорожное производство оказалось в характерной вилке. С одной стороны - растущие требования к качеству, всё более жёсткие допуски и давление на эффективность. С другой - номенклатура, в которой почти каждая деталь либо огромна, либо имеет сложную форму. От скоростных поездов и метро до грузового подвижного состава каждый компонент должен быть изготовлен и собран точно, потому что речь о безопасности на десятилетия эксплуатации.
Традиционные методы опираются на ручной мерительный инструмент и контактное оборудование, и у них системное ограничение: они плохо захватывают полную геометрию, с трудом проверяют свободные поверхности и неэффективны на крупных сборках. Измерить деталь можно, измерить изделие целиком - трудно.
Отдельная сложность - разброс масштабов. Один и тот же завод контролирует кузов длиной в десятки метров и поверхность оси, где значимы доли миллиметра. Под первую задачу не подходит координатно-измерительная машина, под вторую - рулетка и шаблон. Поэтому на практике у предприятия несколько методов контроля, и у каждого свой участок, своя очередь и свой формат протокола. Сканирование сводит их к одному типу данных: облаку точек и сетке, которые сравнивают с той же CAD-моделью.
Почему 3D-сканирование в вагоностроении меняет правила
Разница между контактным измерением и сканированием - не в точности отдельного размера, а в природе данных. Контактный метод даёт ограниченное число точек. 3D-сканирование в вагоностроении даёт полную модель поверхности, которую можно напрямую сравнить с CAD-моделью для размерного контроля, анализа отклонений, реверс-инжиниринга (обратного проектирования) или виртуальной сборки.
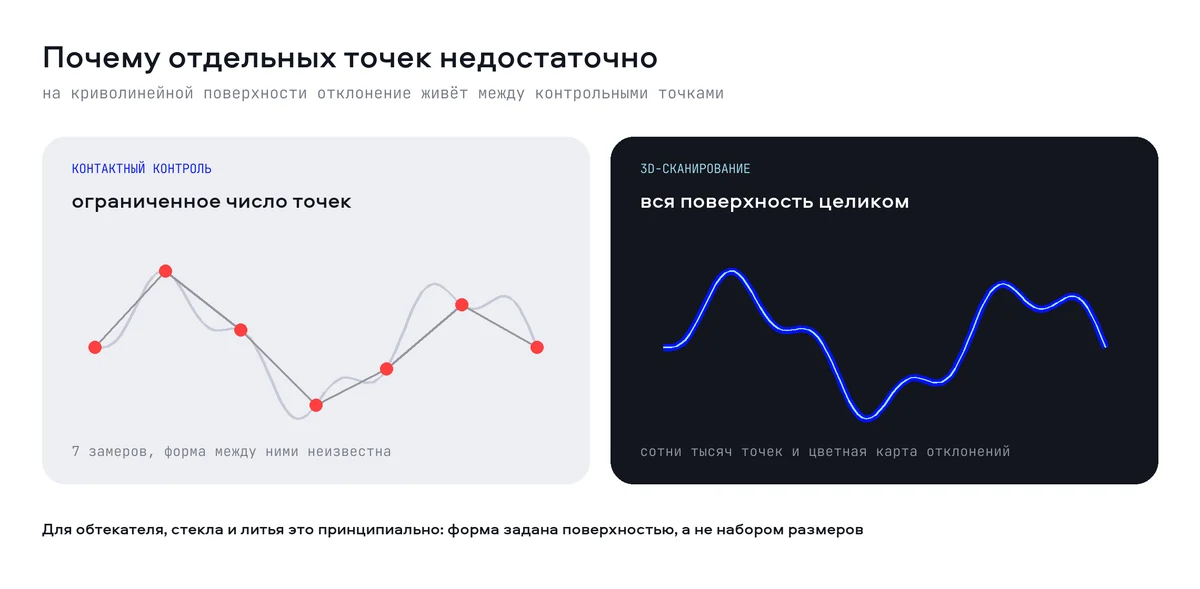
Для свободных поверхностей это принципиально. Там, где форма детали задана не набором размеров, а самой поверхностью, отклонение существует именно между контрольными точками. Семь промеров на обтекателе ничего не скажут о том, что происходит в промежутках, а аэродинамика живёт как раз там. Как устроен сам метод - совмещение скана с моделью, карта отклонений, что значат цифры точности - мы подробно разбирали в статье о контроле геометрии 3D-сканером.
Отсюда и список того, что получает отрасль: быстрый контроль крупных и сложных узлов, бесконтактные измерения композитных, бликующих, тёмных и криволинейных поверхностей, сравнение с CAD-моделью с цветовыми картами отклонений, повторяемость результата и цифровая прослеживаемость, работа без наклейки маркеров в большинстве задач. Пункт про бесконтактность для композитного обтекателя - не вопрос удобства: контактный щуп способен деформировать поверхность, которую измеряет.
Шесть узлов - шесть разных задач контроля
Самое ценное в материале - именно этот разбор. Он показывает, что речь не об одном удачном применении, а о подходе, который приживается на разных переделах и на принципиально разных объектах.
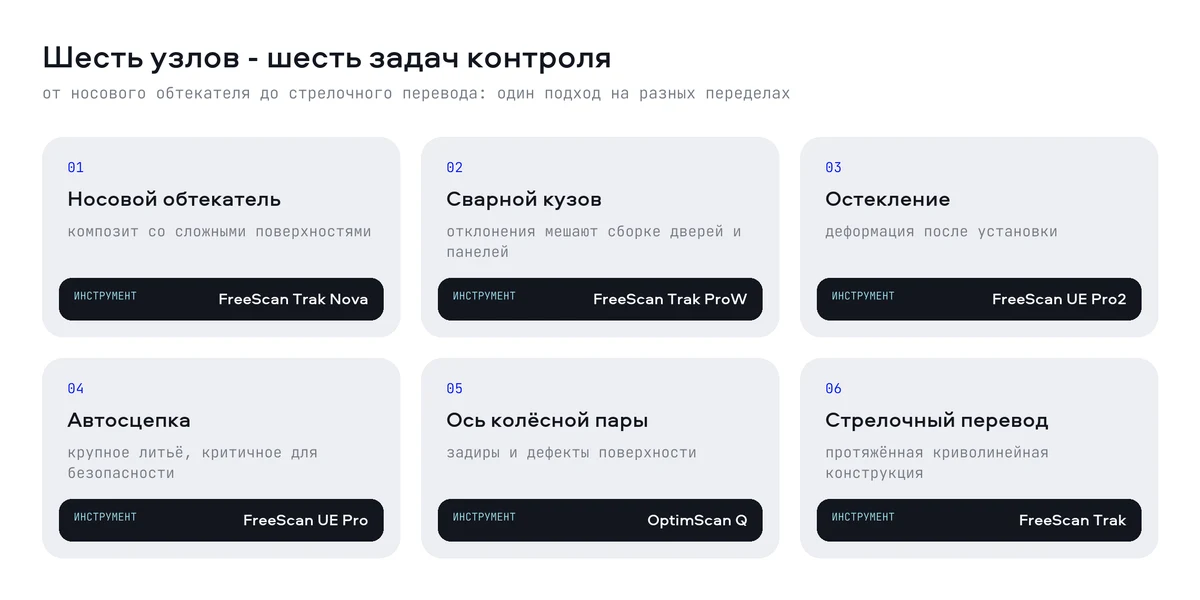
1. Носовой обтекатель скоростного поезда
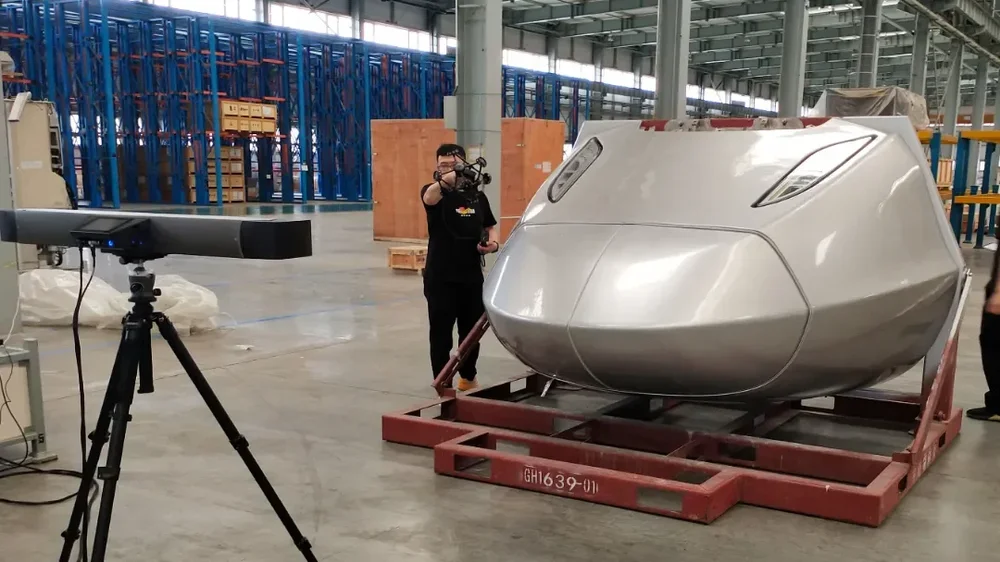
Один из самых аэродинамически ответственных элементов поезда: крупная композитная конструкция со сложными свободными поверхностями. Традиционные методы с трудом захватывают её геометрию целиком, а контактный контроль измеряет лишь ограниченное число точек и рискует деформировать поверхность.
Система FreeScan Trak Nova оцифровывает полную геометрию обтекателя примерно за 15 минут без наклейки маркеров: оптический трекер следит за ручным сканером. Модель сразу идёт в работу: проверка размеров, сравнение с CAD-моделью, проверка конструкции, виртуальная сборка и реверс-инжиниринг, всё без физического контакта.
2. Сварные конструкции кузова
Кузов вагона состоит из множества сварных узлов, и здесь важна не красота шва, а положение. Даже небольшие отклонения влияют на последующую сборку дверей, панелей и элементов конструкции. Ручной контроль даёт отрывочные данные, по которым сварную конструкцию целиком не оценить.
Система FreeScan Trak ProW снимает всю конструкцию без маркеров вместо выборочных промеров и показывает отклонения по всей сборке цветной картой. Это ускоряет оценку качества сварки и даёт основу для улучшения процесса: видно, где именно и в какую сторону уходит геометрия. Проблема сварного кузова не в том, что шов плохой, а в том, что накопленное отклонение проявится через три операции - на навеске дверей. Поймать его можно, только измерив конструкцию целиком.
3. Остекление
Крупные вагонные стёкла имеют сложную криволинейную форму, и деформацию после установки обычными методами оценить почти невозможно. Без точных данных поиск причины превращается в долгое расследование.
Несколько сканов сравнивают с исходным проектом и между собой и быстро находят источник деформации. Это уже не контроль годности детали, а инструмент расследования: измерили до установки, после установки, после затяжки - и увидели, на каком шаге появилась деформация. Здесь используется FreeScan UE Pro2, два оконных узла с ним проверяют меньше чем за 30 минут.
4. Автосцепка
Автосцепка критична для безопасности: через неё передаются тяговые и тормозные усилия между единицами подвижного состава. Это крупная литая деталь, которой нужна строгая размерная проверка ради правильной посадки, работоспособности и долговечности. Традиционный контроль трудоёмок и не поспевает за темпом производства.
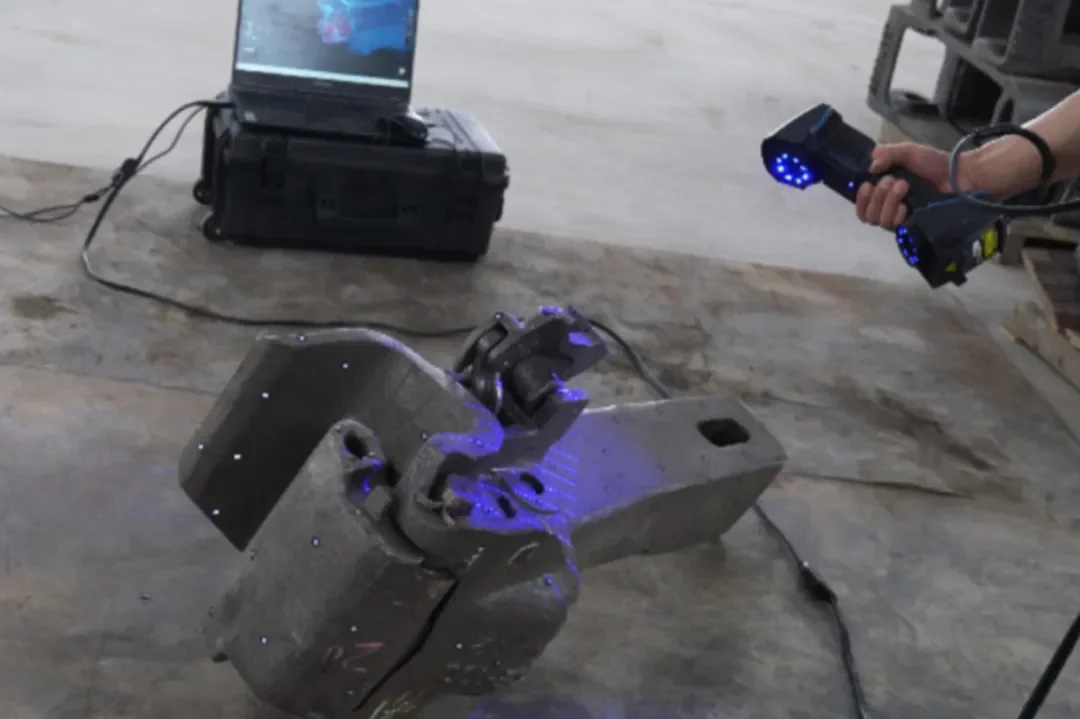
Ручной лазерный сканер серии FreeScan, на фото FreeScan UE Pro, сокращает цикл проверки с одного-двух дней до 30-60 минут, а результат становится стабильнее и меньше зависит от ручных измерений. Это результат одного предприятия, а не норматив. Но даже порядок величины объясняет главное: контроль перестаёт быть узким местом, из-за которого простаивает производство.
5. Ось колёсной пары
Оси работают под высокими нагрузками, поэтому качество поверхности напрямую связано с безопасностью движения и ресурсом. При изготовлении возможны задиры и другие поверхностные дефекты, которые нужно точно оценить до решения о ремонте. Традиционно это делается вручную и во многом зависит от опыта контролёра.
Стационарные оптические сканеры серии OptimScan Q за несколько минут измеряют дефект - длину, ширину и глубину задира - и формируют протокол контроля, по которому принимают решение о ремонте. Это, пожалуй, самый недооценённый пункт: технология переводит решение из области экспертного суждения в область измеренных величин. У дефекта появляются цифры, у решения - обоснование, у предприятия - документ.
6. Стрелочный перевод
Стрелочные переводы - одни из самых ответственных элементов путевой инфраструктуры. Протяжённая геометрия и сложные криволинейные элементы делают традиционный контроль долгим: нужны несколько измерительных инструментов и много ручной работы. Система FreeScan Trak с оптическим трекингом снимает крупную сборку целиком без маркеров, скан совмещают с CAD-моделью, и проверка занимает заметно меньше времени. Показательно, что в одном ряду с деталями подвижного состава оказался элемент пути: габариты, материалы и условия разные, а подход тот же.
Официальный ролик Shining 3D «3D Scanning for Rail Transit» длится 29 секунд и показывает три задачи из разбора. С 4-й секунды - контроль путевой конструкции, с 10-й - сканирование носовой части скоростного поезда, с 17-й - съёмка литой локомотивной автосцепки. Смотрите, как оператор обходит крупную деталь со сканером в руке без маркеров. Ролик встроен в страницу публикации.
Главное начинается после того, как контроль ускорился
В заключении производитель говорит о цифровом контроле, который повышает производительность и прослеживаемость. Мы бы сформулировали сильнее: наибольшее изменение не в том, что контроль стал быстрее.
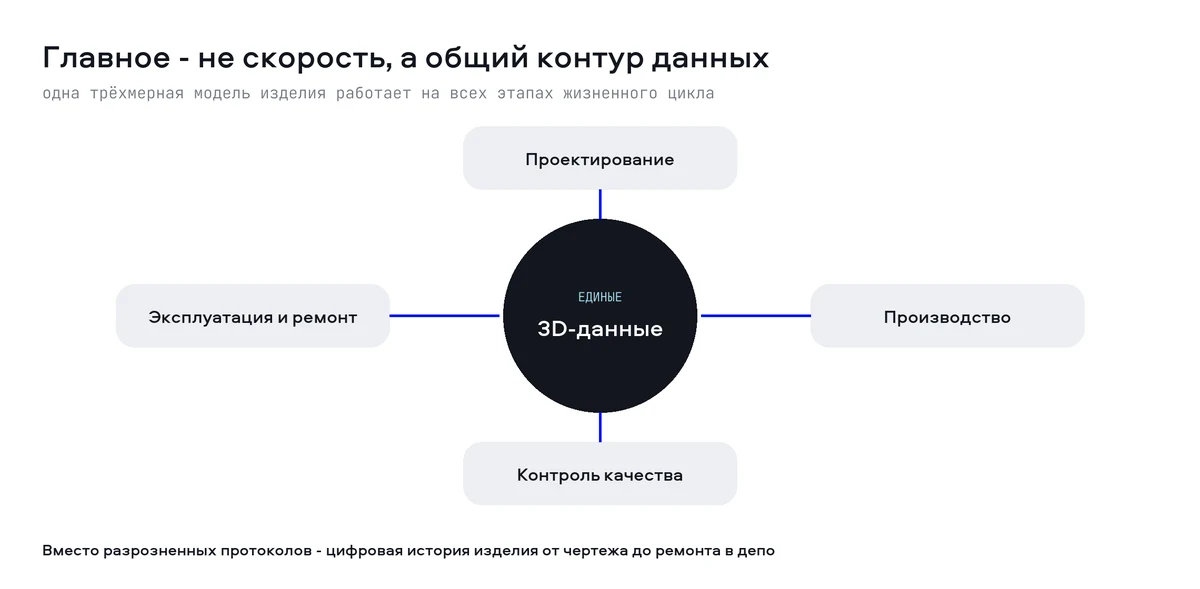
Цифровой контроль создаёт связанный рабочий контур, в котором проектирование, производство, служба качества и обслуживание работают с одними и теми же трёхмерными данными. Вместо изолированных измерений предприятие получает цифровую историю изделия: она улучшает прослеживаемость, помогает оптимизировать процессы и даёт обоснованные инженерные решения на всём жизненном цикле.
Для железной дороги, где единица подвижного состава живёт десятилетиями и проходит множество ремонтов, это особенно весомо. Протокол замеров отвечает на вопрос «годен ли узел сегодня». Цифровая модель отвечает на вопрос «что с этим узлом происходило все эти годы» - и в отрасли, живущей по регламентам и расследованиям, такой ответ стоит дорого.
Что стоит перенять вагоностроителям
Первое - широта охвата при единстве подхода. Композит, сталь, стекло, крупное литьё, прецизионная поверхность и путевая конструкция; масштабы от дефекта в доли миллиметра до стрелочного перевода; цели от приёмки до расследования и обоснования ремонта. И одна технология: бесконтактная съёмка всей поверхности с последующим сравнением с проектом.
Второе - каждое свойство инструмента закрывает конкретную проблему отрасли. Обтекатель нельзя трогать щупом - съёмка бесконтактна. Кузов надо мерить целиком - сканер снимает всю поверхность. Стекло деформируется после сборки - сравнивают несколько состояний. Ось требует документированного решения - есть протокол контроля.
Третье - не останавливаться на скорости. Цифра «дни превратились в час» эффектна, но больше даёт общий контур данных: эффект, который проявляется не в день покупки прибора, а через годы работы с ним. Тот же подход, только в судостроении, мы разбирали на примере оцифровки корпуса RIB-лодки, а в электронике - на контроле серверов с жидкостным охлаждением.
Как подступиться к этому у себя
Внедрять 3D-сканирование в вагоностроении проще с одного узла и одной понятной задачи, чем со всего завода сразу.
- Начните с узла, который чаще других тормозит производство. Обычно это крупная деталь, контроль которой занимает смены и упирается в очередь на измерительный участок.
- Разделите задачи по масштабу. Кузов, литьё и поверхностный дефект требуют разных приборов; попытка закрыть всё одним инструментом разочаровывает в самой технологии.
- Проверяйте прибор на своей поверхности. Композит, бликующий лак, тёмная сталь и обработанный металл ведут себя по-разному, поэтому пробное сканирование делайте на своей детали.
- Сразу копите данные. Разовый протокол - это приёмка. Серия протоколов по партиям - это управление процессом, и основная экономика именно в ней.
- Не ждите замены испытаний. Сканирование отвечает на вопросы геометрии; дефектоскопия, испытания и неразрушающий контроль остаются на своих местах.
Разовую задачу можно отдать на услугу 3D-сканирования, а задачи транспортной отрасли собраны на странице отраслевых решений для транспорта.
Вопросы и ответы
Какие узлы подвижного состава контролируют 3D-сканированием?
В разобранном материале шесть применений: носовой обтекатель скоростного поезда, сварные конструкции кузова, остекление, автосцепка, ось колёсной пары и стрелочный перевод. Это и подвижной состав, и элементы пути.
Насколько быстрее становится контроль?
Контроль автосцепки сокращается с одного-двух дней до 30-60 минут, полную геометрию носового обтекателя оцифровывают примерно за 15 минут, два оконных узла проверяют меньше чем за 30 минут. Конкретные значения зависят от детали, требований и организации процесса.
Можно ли сканировать композитные и бликующие поверхности?
Да, сканер измеряет композитные, отражающие, тёмные и криволинейные поверхности бесконтактно, в большинстве задач без наклейки маркеров. Для композитного обтекателя бесконтактность важна вдвойне: щуп способен деформировать измеряемую поверхность.
Чем сканирование лучше контактных измерений?
Контактный метод даёт ограниченное число точек, сканирование - полную модель поверхности. На свободных поверхностях отклонение существует между контрольными точками, и выборочные промеры его не увидят. Плюс появляются цветовые карты отклонений, повторяемость и цифровая прослеживаемость.
Какой сканер выбрать для кузова, а какой для литья?
Ориентир - размер объекта и требуемая детализация. Для кузова, обтекателя и стрелочного перевода, то есть объектов в несколько метров, удобнее системы с оптическим трекером: сканер ходит вокруг детали, а трекер держит общую систему координат без маркеров. Для литья среднего размера вроде корпуса автосцепки подходит ручной лазерный сканер, он быстрее разворачивается в цеху. Для дефектов поверхности, где важны десятые и сотые доли миллиметра, нужен стационарный оптический сканер с высоким разрешением.
Что подготовить к пробному сканированию?
Чтобы проба дала ответ, а не красивую картинку, понадобятся сама деталь в том состоянии, в каком её контролируют, CAD-модель или чертёж, допуски по ключевым поверхностям и понимание, по каким базам деталь выставляется при сборке. Полезно заранее описать, сколько сейчас занимает контроль и что в нём неудобно: так проще сравнить результат 3D-сканирования в вагоностроении с привычным методом на одних и тех же цифрах.
Заменяет ли сканирование дефектоскопию и испытания?
Нет. Сканирование отвечает на вопросы геометрии: размеры, форма, отклонения, деформация, положение в сборке. Внутренние дефекты, прочность и работоспособность проверяют своими методами.
Выводы
3D-сканирование в вагоностроении закрывает задачи, где важна форма всей поверхности: композитный обтекатель, сварной кузов, остекление, крупное литьё, поверхность оси и протяжённая путевая конструкция. Для каждого узла нужен свой класс прибора - система с трекером, ручной лазерный сканер или стационарная оптическая система. А главный выигрыш копится годами: общий контур трёхмерных данных от проектирования до ремонта в депо.
Сканеры для таких задач собраны в разделе промышленных 3D-сканеров. Если нужно подобрать прибор под ваш узел, напишите нам.