В этой статье
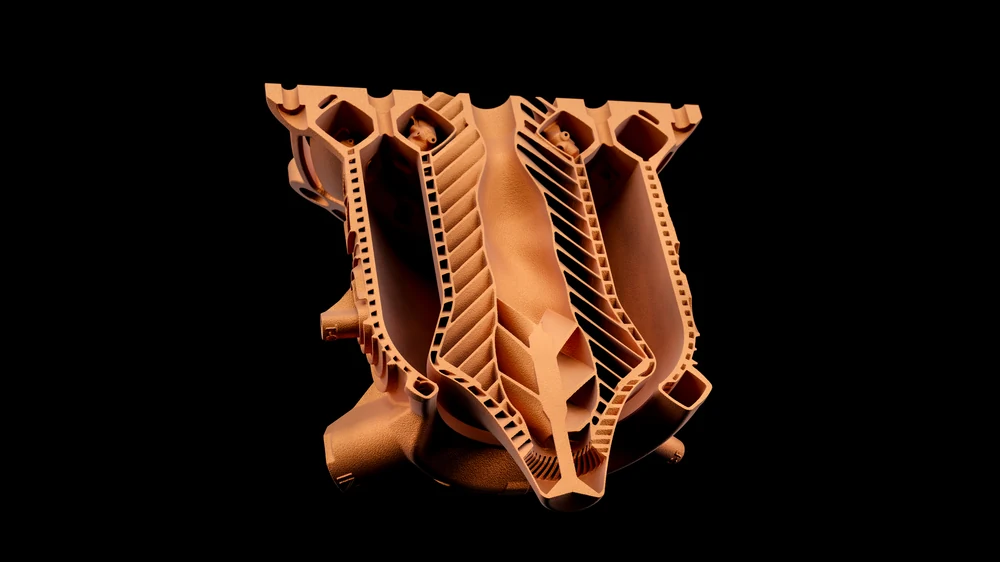
3D-печать медью десятилетиями считалась почти невозможной: медь отражает лазерный луч и мгновенно уводит тепло из зоны сплавления. Сегодня эти барьеры сняты, и медная аддитивка пришла туда, где у промышленности самая острая потребность, - в отвод тепла. Разбираем, что изменилось в технологии, какой медный сплав выбрать под задачу и в каких отраслях печать медью даёт наибольший эффект, в том числе на примере установок HBD.
Материал для инженеров-теплотехников, технологов аддитивного производства и разработчиков систем охлаждения, силовой электроники и двигателей.
Коротко о главном
- Медь плохо поддавалась лазерной печати по двум причинам: она отражает инфракрасное излучение и слишком быстро отводит тепло из ванны расплава.
- Решения найдены: зелёные лазеры с длиной волны 515 нм, рост мощности инфракрасных источников, формовка пучка и точное управление процессом.
- Под разные задачи - разные сплавы: чистая медь даёт максимум проводимости, CuCrZr - баланс проводимости и прочности, CuNi2SiCr - прочность ценой теплопроводности, GRCop - ракетные камеры сгорания.
- Главный драйвер спроса сегодня - охлаждение ИИ-серверов: холодные плиты и испарительные камеры.
- Минимальная толщина стенки медных TPMS-структур у серийных производителей - около 0,2 мм.
- Главная ценность печати не в скорости, а в геометрии: внутренние полости, капиллярные структуры и тонкие стенки получаются за один цикл построения, без пайки и сборки.
Почему медь так долго сопротивлялась
Парадокс меди в том, что ровно те свойства, ради которых её хотят печатать, мешают её печатать. Таких свойств два, и оба физические.
Первое - отражение. Классический лазер в установках селективного лазерного сплавления (SLM) работает в инфракрасном диапазоне, около 1 064-1 070 нм. На этой длине волны полированная медь в твёрдом состоянии поглощает всего менее 5 % падающей энергии, остальное отражает. На длине волны зелёного лазера, 515 нм, поглощение вырастает примерно до 40-60 %. Разница - на порядок: инфракрасному лазеру приходится вкладывать несоразмерно больше мощности, а отражённое излучение ещё и нагружает оптику установки.
Второе - теплопроводность. У меди она около 390-400 Вт/(м·К). У привычных для аддитивного производства материалов она несопоставимо ниже: у нержавеющей стали 316L порядка 15, у титанового сплава Ti6Al4V около 7, у никелевого сплава Inconel 718 примерно 11 Вт/(м·К). Медь уносит тепло из зоны сплавления в десятки раз быстрее, и удержать стабильную ванну расплава становится гораздо труднее.
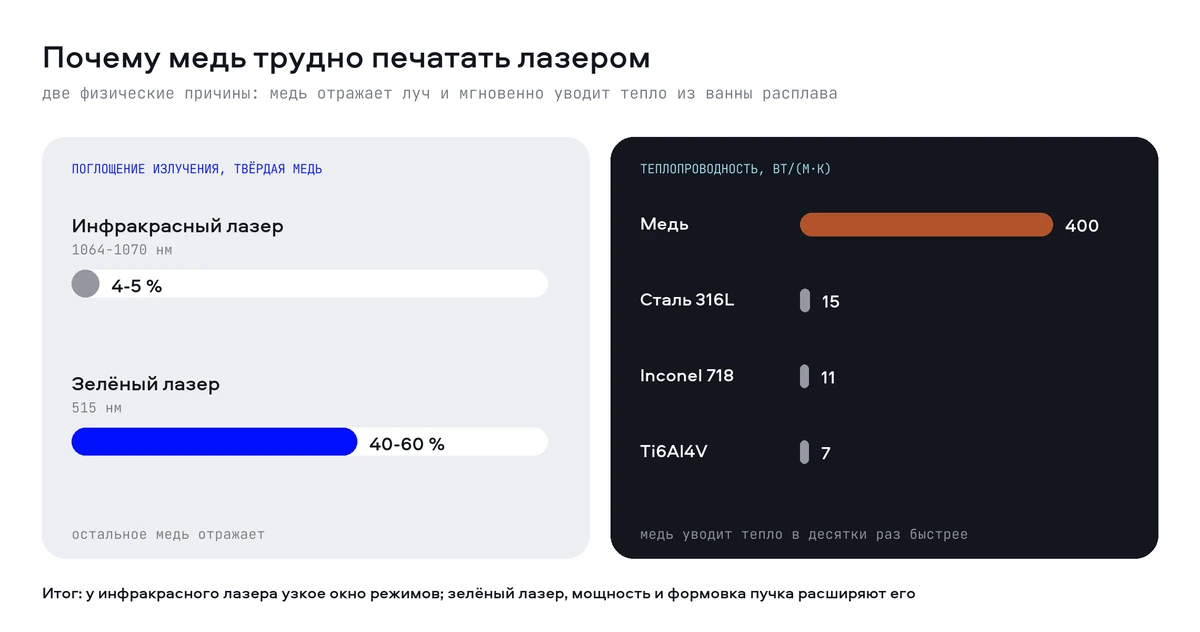
Из сочетания этих двух факторов и выросла репутация меди как материала, который «не печатается». Поглощения мало, а то, что поглотилось, немедленно растекается по детали. Окно режимов узкое: чуть меньше энергии - несплавления и поры, чуть больше - выплески и нестабильный трек.
Есть и третья тонкость: при переходе меди в жидкое состояние поглощение инфракрасного излучения резко растёт. Скачок посреди процесса делает режим нестабильным. У зелёного излучения поглощение высокое с самого начала, поэтому процесс ведёт себя предсказуемее.
Что изменилось: зелёные лазеры, мощность и форма пучка
За последние годы отрасль нашла сразу несколько рабочих ответов, и они не исключают друг друга.
- Сменить длину волны. Зелёные лазеры на 515 нм резко повышают поглощение. Исследователи Fraunhofer IWS показали, что медный порошок поглощает более 70 % зелёного излучения, тогда как для инфракрасного в публикациях приводят около 25-30 %. Производители установок пошли этим путём, и он даёт самое широкое окно режимов.
- Остаться в инфракрасном диапазоне, но взять мощностью и управлением процессом: мощные источники, точная защитная атмосфера, тщательно подобранный порошок. В исследованиях на инфракрасном лазере мощностью 500 Вт получены плотность выше 99 % и электропроводность 94 % IACS, а с кольцевым профилем пучка и мощностью до 1 300 Вт - 99,77 % и около 100 % IACS. Материал получается полноценной медью, просто окно параметров уже.
- Управлять формой пучка. Распределение энергии в пятне влияет на ванну расплава не меньше, чем суммарная мощность. Для материала с узким окном режимов не менее важен мониторинг: HBD, например, ведёт послойный контроль процесса в реальном времени, и для меди это условие повторяемости, а не опция.
Какой медный сплав выбрать
Разговор о печати медью почти всегда сводится к выбору между чистой медью и медными сплавами. Компромисс наглядный: чем выше прочность, тем ниже проводимость.
| Параметр | Чистая медь | CuCrZr | CuNi2SiCr | GRCop-42 |
|---|---|---|---|---|
| Теплопроводность, Вт/(м·К) | 390-400 | 300-340 после старения | около 70 после печати, от 180 после старения | 323-347 после ГИП |
| Электропроводность | около 100 % IACS | 73-93 % IACS в зависимости от термообработки | 14 % IACS после печати, около 40 % после старения | не приводим |
| Прочность | низкая | средняя | высокая, 200-225 HV после старения | высокая при нагреве |
| Типичное применение | теплоотводы, волноводы, индукторы | камеры сгорания, теплообменники, электроды | оснастка и пресс-формы с конформным охлаждением | ракетные камеры сгорания |
Чистая медь (Cu-ETP, OFHC) даёт максимум проводимости. Это материал для задач, где важна только она: теплоотводы, волноводы, индукторы. Расплата - низкая прочность и самая сложная печать.
CuCrZr - дисперсионно-твердеющий сплав с небольшими добавками хрома и циркония, самый универсальный выбор. Теплопроводность после старения 300-340 Вт/(м·К), электропроводность 73-93 % IACS в зависимости от режима термообработки; прочность заметно выше, чем у чистой меди, и сплав лучше держит нагрев. Поэтому CuCrZr применяют в камерах сгорания, теплообменниках, сварочных электродах и теплоотводящих элементах термоядерных установок.
CuNi2SiCr выбирают, когда на первом месте прочность и износостойкость. Теплопроводность после печати около 70 Вт/(м·К), после старения - от 180; электропроводность 14 % IACS после печати и около 40 % после старения. Твёрдость после старения 200-225 HV, заметно выше, чем у стали 316L. Это материал для оснастки и пресс-форм с конформным охлаждением, где теплопроводность важна на фоне обычной инструментальной стали.
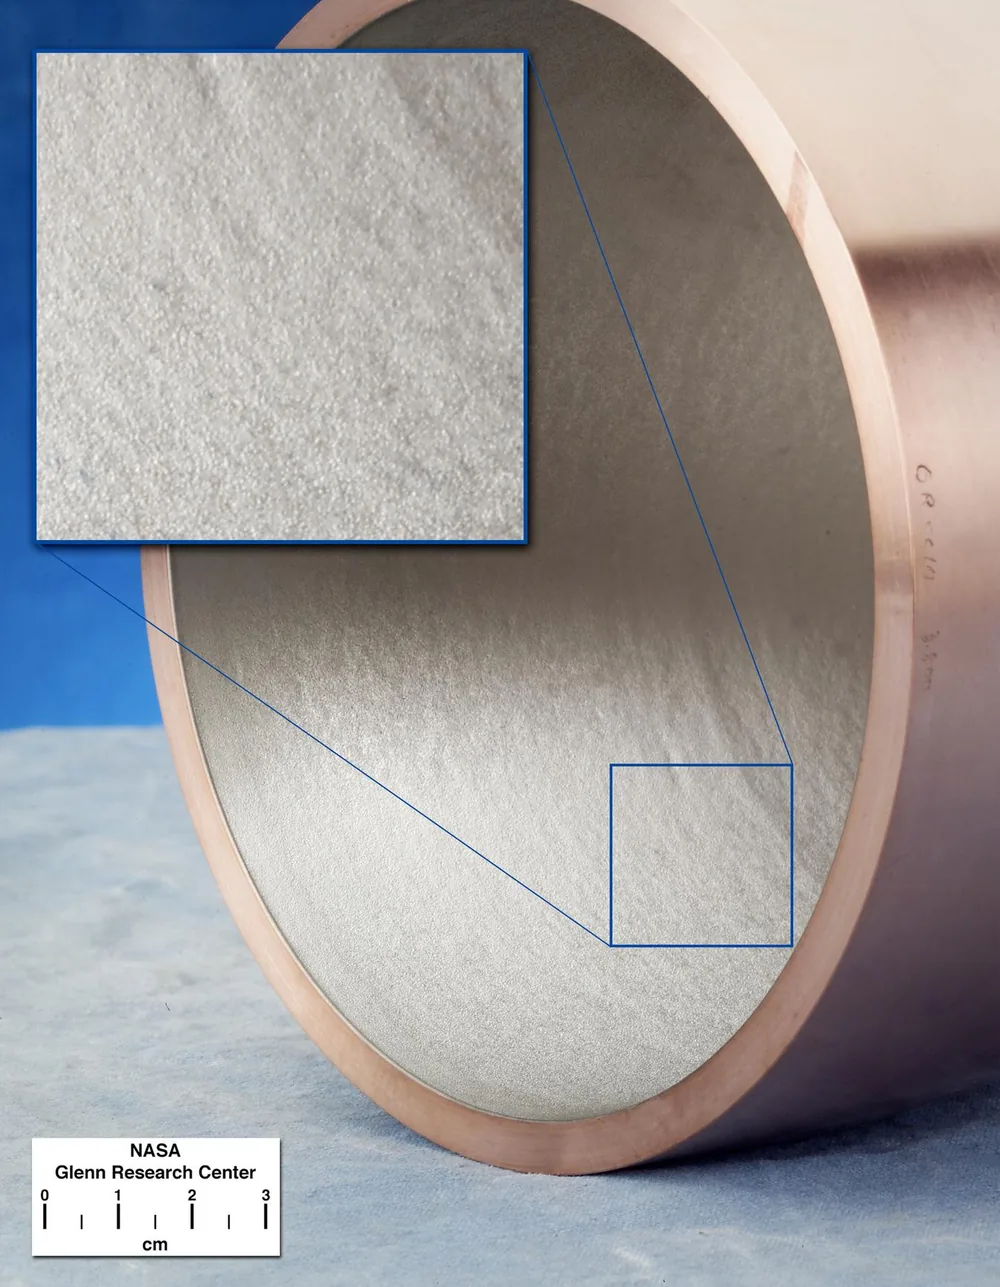
Отдельная линия - семейство GRCop, разработанное NASA для ракетных двигателей. GRCop-42 после горячего изостатического прессования показывает теплопроводность 323-347 Вт/(м·К) при комнатной температуре и около 300 Вт/(м·К) при 538 °C. Для камеры сгорания важно именно это: теплопроводность почти не падает с нагревом.
Все цифры ориентировочные. Реальные свойства напечатанной меди зависят от порошка, режимов печати, пористости, направления построения и термообработки, и разница между состоянием после печати и после термообработки может быть двукратной и больше. Любой проект начинается с аттестации связки «порошок - установка - режим». Подобрать металлический порошок под задачу - первый шаг этой аттестации.
Что даёт печать: испарительная камера
Чтобы понять, за что платят при переходе на медную аддитивку, удобнее всего разобрать один компонент. Испарительная камера - плоский герметичный теплораспределитель, в котором рабочая жидкость испаряется над горячей зоной и возвращается по капиллярной структуре.
В традиционном исполнении это сборка: штампованный корпус, штампованная крышка, капиллярный фитиль из спечённого порошка или сетки, опорные стойки, затем пайка, заправка и герметизация. Каждый паяный шов - потенциальная утечка и тепловое сопротивление, а минимальная толщина стенки упирается в возможности штамповки.
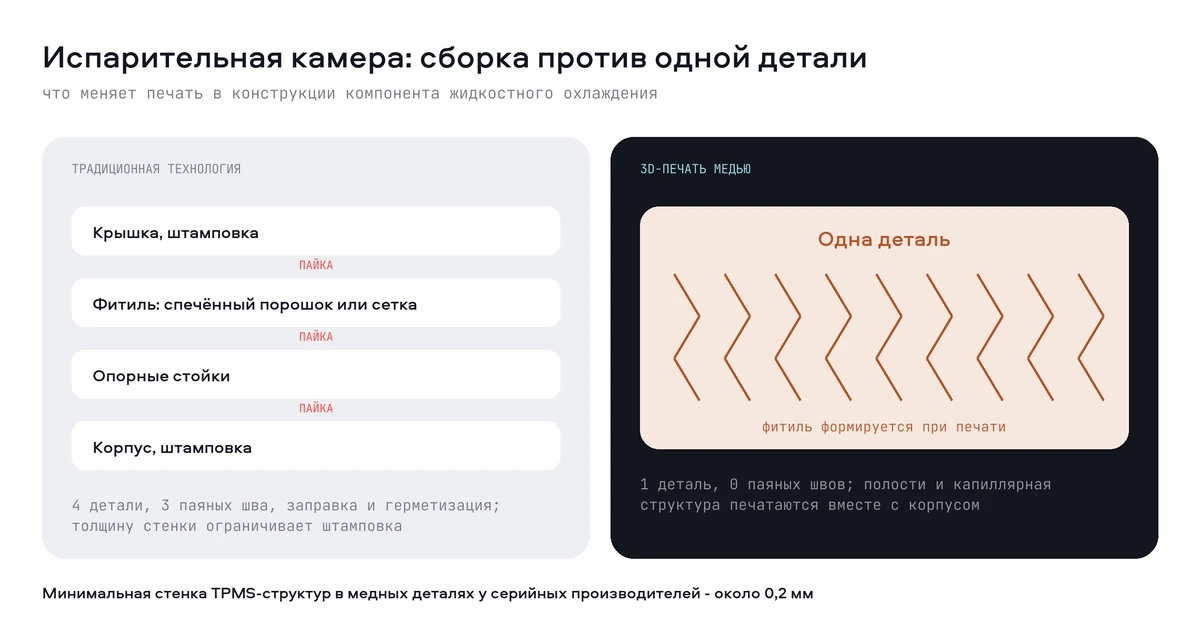
При печати всё это становится одной деталью: внутренние полости, опоры и капиллярная структура формируются одновременно с корпусом, паяных швов нет. Толщину стенки задаёт уже не штамповка, а процесс печати и требования к герметичности.
Вторая возможность - строить капиллярную структуру и оребрение из трижды периодических минимальных поверхностей (TPMS). Это семейство математических поверхностей, которые плавно заполняют объём без острых кромок и дают большую площадь поверхности при малой массе. Исследование испарительной камеры с гироидным фитилём, напечатанной одной деталью методом SLM, показало тепловое сопротивление около 0,37 К/Вт при нагрузке 80 Вт и отдельно отметило, что сварка не нужна. Камера в той работе была из стали 316L; из меди такую геометрию печатают ради более высокой теплопроводности. Минимальная толщина стенки TPMS-структур в медных пластинах у серийных производителей - около 0,2 мм.
Где 3D-печать медью нужна больше всего
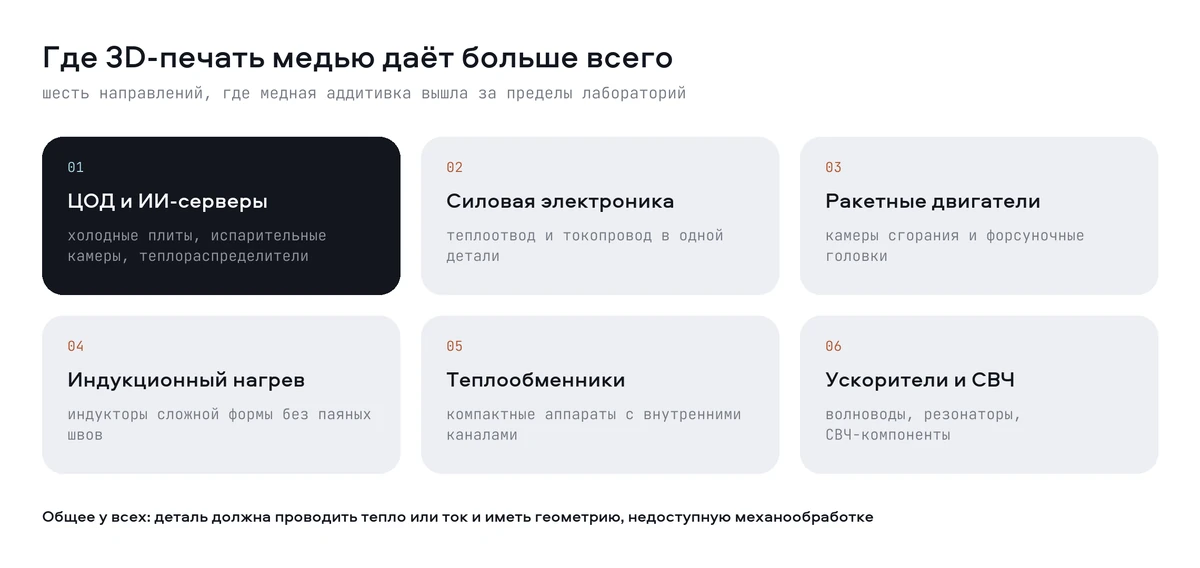
Общий знаменатель у всех сильных применений один: деталь должна одновременно хорошо проводить тепло или ток и иметь геометрию, которую нельзя получить фрезерованием, штамповкой или пайкой. Где нужна только проводимость, дешевле обычная медь; где нужна только сложная форма, дешевле печать сталью.
Охлаждение ИИ-серверов и ЦОД
Это сегодня самое горячее направление. Тепловыделение ускорителей вычислений выросло настолько, что воздушное охлаждение в плотных стойках исчерпало себя, и центр тяжести сместился к жидкостному: холодные плиты, испарительные камеры, теплораспределители. Исследование Университета Иллинойса, опубликованное в мае 2026 года, оценивает, что охлаждение ЦОД холодными плитами из чистой меди потребовало бы около 1,1 % энергопотребления объекта против более чем 30 % при воздушном охлаждении. Это модельная оценка, и пластины в работе изготовлены электрохимической печатью, а не лазерным сплавлением, но порядок величины объясняет интерес к медным теплообменникам сложной формы.
Медь - материал самих теплообменных деталей, а их производство и контроль - отдельная задача. Как проверяют геометрию шкафов, листовых каналов и коллекторов серверов с жидкостным охлаждением, мы разбирали в статье о 3D-сканировании для контроля качества.
Силовая электроника и полупроводники
Здесь медь работает дважды: отводит тепло и проводит ток. Печать позволяет совместить в одной детали теплоотвод, посадочные места и токопроводящие элементы и сократить число переходов и контактных сопротивлений. Для компактных преобразователей и зарядных устройств это прямой выигрыш в удельной мощности.
Ракетные двигатели
Самое давнее и лучше всего описанное применение. В камере сгорания медный сплав спасает стенку: высокая теплопроводность снижает термические напряжения при огромных тепловых потоках. Именно под эту задачу NASA разработало сплавы GRCop и затем передало технологию промышленным партнёрам.
Здесь же наглядный пример ограничений. Airborne Engineering и 3T AM при поддержке Космического агентства Великобритании испытали напечатанную камеру из CuCrZr: тепловые характеристики отличные, но гидравлическое сопротивление каналов охлаждения оказалось выше расчётного из-за шероховатости. Геометрию получить удалось, а качество внутренней поверхности пришлось осваивать отдельно.
Из свежих примеров: LEAP 71 испытала аэроспайк тягой 5 кН, напечатанный одной деталью из медного сплава CuCrZr, а свой аэроспайк XRA-2E5 на 200 кН напечатала вместе с HBD, но уже из никелевого сплава Inconel 718. Подробнее - в статьях об аэроспайк-двигателе и о двигателях LEAP 71 меганьютонного класса, а о том, как такие камеры с каналами охлаждения проектирует вычислительная модель, - в статье о генеративном проектировании.
Индукционный нагрев
Индукторы традиционно гнут и паяют вручную, а паяные соединения разрушаются от термоциклирования. Печать даёт монолитную деталь сложной формы без единого шва: исчезает именно тот элемент, который отказывал. Производители напечатанных индукторов заявляют ресурс в 2-4 раза выше, чем у паяных; независимых данных пока нет.
Теплообменники и энергетика
Компактные теплообменники - классика аддитивного производства, а медь добавляет к сложной геометрии проводимость. Внутренние каналы получаются в одной детали, без пайки и сварки, которые традиционно вносят слабые места. Среди применений установок HBD - радиаторы и теплообменники.
Ускорители и СВЧ-техника
Волноводы, резонаторы и компоненты ускорительной техники - ниша небольшая, но показательная. Где важна электропроводность поверхности, работает чистая медь; где нужна прочность при сохранении теплоотвода - CuCrZr и CuNi2SiCr.
Медь на установках HBD
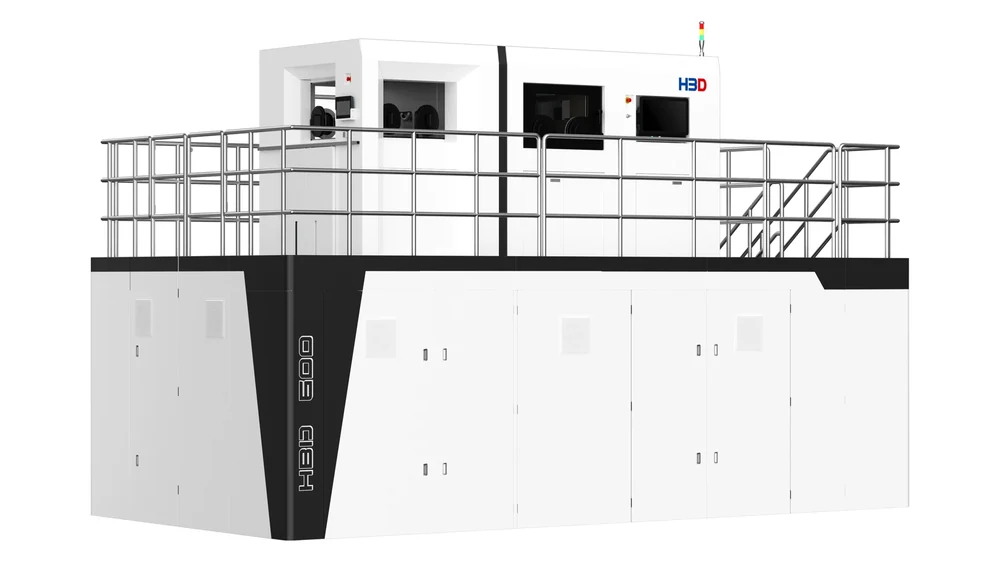
HBD - китайский производитель установок селективного лазерного сплавления. Линейка идёт от компактной HBD 150 до установок метрового класса HBD 1300 и HBD 1600, с многолазерными конфигурациями: 4 или 6 лазеров в HBD 400, 8 в HBD 600, 10 в HBD 800, 16 в HBD 1300 и 28 в HBD 1600. Вся линейка собрана на странице HBD.
Среди применений HBD называет радиаторы и теплообменники, а в примерах заказчиков есть детали с гироидными структурами - тот же класс тепловых задач, ради которых печатают медь. Перед заказом установки под медь режимы и сплав подтверждают пробной печатью.
Контекст важен. Медь в аддитивном производстве перестала быть исследовательской темой и стала конкурентным полем: о медных возможностях заявляют производители установок из Европы, США и Китая. Выиграет не тот, кто первым напечатает красивый образец, а тот, кто обеспечит повторяемость от детали к детали и приемлемую себестоимость в серии. Поэтому в медной теме так много говорят о мониторинге процесса и формовке пучка.
Чего ждать дальше
- Охлаждение вычислительной инфраструктуры останется главным рынком медной печати. По прогнозу S&P Global, потребление меди центрами обработки данных вырастет примерно с 1,1 млн т в 2025 году до 2,5 млн т к 2040-му, и аддитивка претендует на самую технологически сложную часть этого спроса.
- Узким местом станет не физика печати, а постобработка и контроль: шероховатость внутренних каналов, удаление остатков порошка из капиллярных структур с ячейкой в доли миллиметра, проверка герметичности.
- Разделение по сплавам усилится. Разброс свойств внутри «медной» группы слишком велик, чтобы выбирать материал по названию металла: между чистой медью и CuNi2SiCr теплопроводность различается более чем вдвое, а электропроводность - в разы.
Главное в этой истории - инженерное ограничение, прожившее десятилетия, снято. Медь, которую лазер не брал, сегодня печатают тонкостенными деталями с внутренними капиллярными структурами. Новая технология здесь не улучшает существующую деталь на проценты, а позволяет сделать деталь, которой раньше не могло существовать.
Вопросы и ответы
Почему медь трудно печатать на 3D-принтере?
По двум причинам. Медь отражает инфракрасное лазерное излучение: на длине волны около 1 064 нм твёрдая медь поглощает лишь несколько процентов энергии. И она очень быстро отводит тепло: теплопроводность около 400 Вт/(м·К) против 15 у стали 316L. Ванну расплава трудно удержать стабильной, окно режимов узкое.
Зачем для меди нужен зелёный лазер?
На длине волны 515 нм медь поглощает излучение на порядок лучше, чем в инфракрасном диапазоне. Это расширяет окно режимов и делает процесс стабильнее. Печатать медь можно и инфракрасным лазером, за счёт мощности и точного управления процессом, но режимы при этом заметно критичнее.
Какой медный сплав выбрать для теплоотвода?
Если нужна максимальная теплопроводность и деталь слабо нагружена - чистая медь. Если требуется сочетание проводимости, прочности и работы при повышенных температурах - CuCrZr. CuNi2SiCr выбирают, когда на первом месте прочность и износостойкость, а снижение теплопроводности допустимо.
Что такое структуры TPMS и зачем они в теплоотводах?
TPMS - трижды периодические минимальные поверхности, математические поверхности, плавно заполняющие объём без острых кромок. В теплоотводах они дают большую площадь теплообмена при малой массе и равномерный поток теплоносителя. Изготовить такую геометрию практически можно только печатью.
Насколько тонкие стенки можно напечатать медью?
Минимальная толщина стенки TPMS-структур в медных деталях у серийных производителей - около 0,2 мм. Конкретный минимум зависит от установки, сплава, высоты стенки и требований к герметичности, поэтому его подтверждают пробной печатью.
Выводы
3D-печать медью перестала быть лабораторной задачей: зелёные лазеры, мощные инфракрасные источники и формовка пучка открыли окно режимов, а сплавы позволяют выбрать баланс между проводимостью и прочностью. Сильнее всего технология нужна там, где деталь должна проводить тепло и иметь геометрию, недоступную механообработке: холодные плиты, испарительные камеры, камеры сгорания, индукторы.
Установки для печати металлом, в том числе многолазерные машины большого формата, собраны в разделе 3D-принтеров по металлу. Если нужно подобрать установку и сплав под теплообменную деталь, напишите нам.