В этой статье
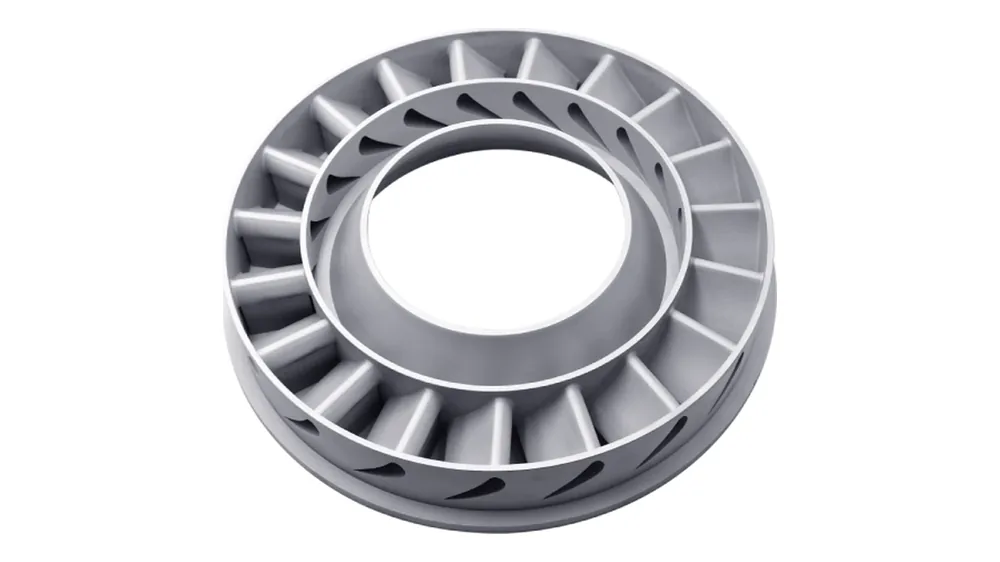
Китайская HBD показала импульсную турбину из нержавеющей стали 316L массой 68 кг, напечатанную одной деталью. Колесо диаметром 600 мм и высотой 702 мм вырастили слоями на крупноформатной установке, которая сейчас продаётся как HBD 600. 3D-печать турбины такого размера - редкий для лазерного сплавления масштаб: большинство металлических деталей, которые печатают этим методом, помещаются на ладони.
Короткий ответ на вопрос, можно ли напечатать турбину на металлическом 3D-принтере: да, но с ростом размера задача усложняется быстрее, чем растёт сама деталь. Нужны камера под габарит, несколько лазеров, продуманные поддержки и обязательная термообработка, а качество металла по всему объёму приходится доказывать контролем.
Статья для конструкторов турбомашин, технологов и руководителей НИОКР, которые прикидывают, где печать заменит сварную сборку. Мы разберём, что HBD показала в ролике, как устроена импульсная турбина, почему такую деталь трудно напечатать, посчитаем, что стоит за цифрой 68 кг, и покажем, где этот опыт можно применить у себя.
Коротко о главном
- HBD Additive Manufacturing опубликовала ролик об импульсной турбине для аэрокосмической отрасли: сталь 316L, масса 68 кг, размеры 600 и 702 мм, одна деталь.
- В ролике установка названа HBD 1000Pro. Судя по характеристикам, это прежнее имя модели, которую HBD сейчас выпускает как HBD 600: восемь лазеров и область печати 660 × 660 × 1 250 мм.
- По нашей оценке, 68 кг стали - это около 8,5 л сплошного металла и от 5 850 до 11 700 слоёв в зависимости от толщины слоя.
- Самый весомый довод HBD - меньше соединений и сварных швов, а значит, меньше мест, где начинается усталостная трещина.
- Ролик рекламный: данных испытаний, разреза детали и цифр по топливной эффективности в нём нет. Мы отделяем показанное от того, что в ролике только сказано.
Что HBD показала в ролике
Ролик длится 31 секунду и вышел на канале HBD Additive Manufacturing в конце октября 2024 года. В первых кадрах - паспорт детали: применение - аэрокосмическая отрасль, материал - нержавеющая сталь 316L, масса - 68 кг. На следующем кадре на детали проставлены размеры: 600 мм по ширине и 702 мм по высоте. Дальше камера идёт вдоль лопаток крупным планом, и титры перечисляют преимущества.
В ролике сказано о четырёх выгодах. Тонкостенные изогнутые лопатки улучшают аэродинамику и топливную эффективность двигателя. Полая внутренняя структура в виде точечной решётки (Hollow Dot-Matrix Internal Structure) повышает отношение прочности к массе, теплоотвод и стойкость к вибрации. Печать сводит несколько производственных этапов в один и сокращает сроки. Меньше соединений и сварных швов - выше долговечность и ниже вероятность отказа.
Установка в паспорте ролика названа HBD 1000Pro. Сейчас в линейке HBD такого имени нет, а у HBD 1000Pro и HBD 600 одинаковые восемь лазеров и область печати 660 × 660 × 1 250 мм; ролик о 1000Pro стоит и в карточке HBD 600 в нашем каталоге, и на сайте HBD страница HBD 600 до сих пор использует изображения с именем 1000Pro. Поэтому дальше мы говорим об HBD 600.
Что смотреть в ролике: с 1-й по 3-ю секунду - паспорт детали и размеры, с 4-й по 18-ю - крупные планы лопаток и основания с титрами о преимуществах, с 19-й по 25-ю - общий вид колеса, дальше логотип HBD. Разреза, внутренней решётки и кадров из рабочей камеры в ролике нет. Оригинал - ролик HBD на YouTube.
Как устроена импульсная (активная) турбина и почему всё решают лопатки
Принцип
В импульсной, или активной, турбине весь перепад давления срабатывается в неподвижных соплах. Поток разгоняется в них до высокой скорости, а лопатки рабочего колеса только разворачивают струю и забирают её импульс. Давление перед колесом и за ним почти одинаковое. В реактивной турбине часть расширения идёт прямо в каналах между лопатками ротора, поэтому на колесо действует ещё и перепад давления.
К импульсным машинам относятся колесо Пелтона в гидроэнергетике, где струи из сопел бьют в ковши на ободе, турбина Лаваля, которая разгоняет пар до полной скорости ещё до лопаток, и ступень Кёртиса - её ставят первой в многоступенчатых паровых турбинах, где давление самое высокое. Импульсные турбины работают и в турбонасосных агрегатах жидкостных ракетных двигателей открытой схемы: там турбине выгодно сработать большой перепад давления на малом расходе газа.
Почему лопатки трудно делать резанием
Работа импульсной ступени зависит от того, насколько чисто лопатка разворачивает поток: профиль, кривизна, толщина входной и выходной кромок, гладкость межлопаточного канала. Чем тоньше и сложнее изогнута лопатка, тем выше её аэродинамический потенциал и тем труднее её изготовить.
Фрезеровать глубокие узкие каналы между высокими лопатками неудобно: инструмент длинный, вибрирует и не достаёт до корня. Поэтому лопатки часто делают отдельно и крепят к диску замком, сваркой или пайкой. Каждое такое соединение - отдельная операция, отдельный контроль и отдельное место, где может начаться разрушение.
Почему 3D-печать турбины такого размера трудна
Деталь растёт методом синтеза на подложке, вид - селективное лазерное сплавление (SLM): установка раскладывает тонкий слой металлопорошковой композиции, лазер сплавляет в нём сечение детали, платформа построения опускается, и всё повторяется. На детали размером с ладонь метод отработан. На колесе массой 68 кг одновременно проявляются четыре проблемы.
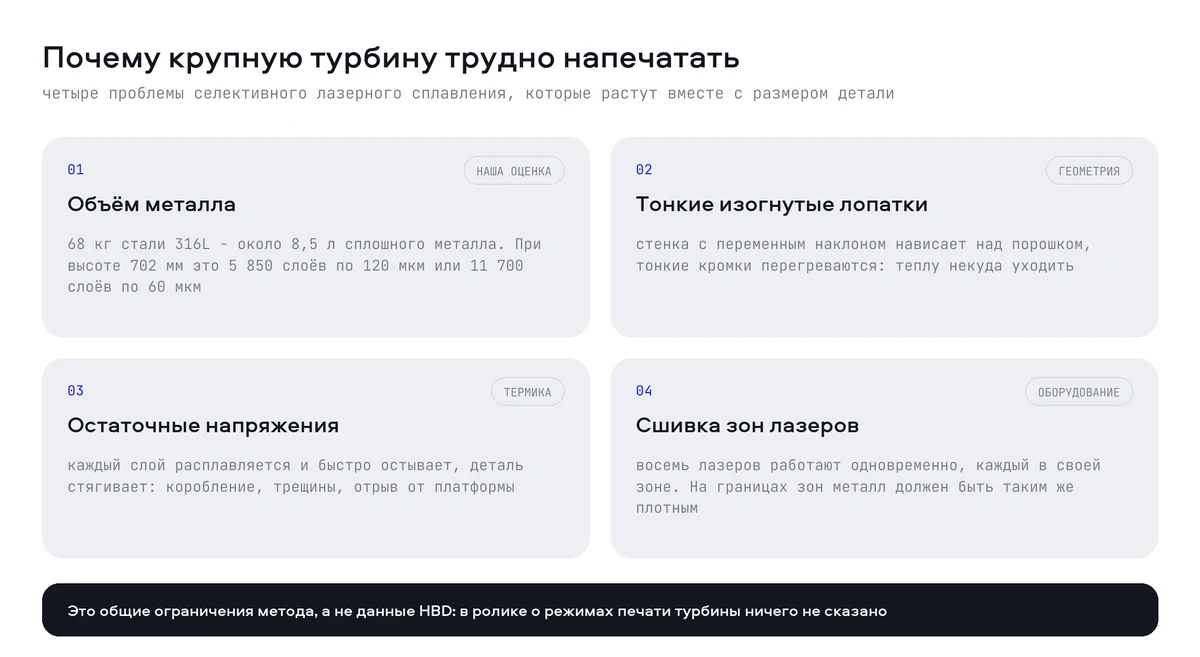
- Объём металла. При плотности стали 316L около 7,9-8,0 г/см³ масса 68 кг соответствует 8,5-8,6 л сплошного металла (наша оценка). Высота 702 мм - это 5 850 слоёв по 120 мкм или 11 700 слоёв по 60 мкм, и каждый должен лечь без пропуска.
- Геометрия лопаток. Тонкая изогнутая стенка с переменным наклоном местами нависает над порошком. Такие участки склонны провисать, а тонкие кромки перегреваются: теплу некуда уходить.
- Остаточные напряжения. Каждый слой расплавляется и быстро остывает, и деталь в целом стягивает. На мелкой детали это доли миллиметра, на крупной - коробление, трещины и отрыв от платформы. Поэтому большие построения требуют продуманной ориентации, поддержек и термообработки после печати.
- Несколько лазеров. Один лазер не обработает платформу 660 × 660 мм за разумное время, поэтому у HBD 600 их восемь, и каждый работает в своей зоне. На границах зон металл должен сплавиться так же плотно, как в середине, без шва и пор.
Что стоит за цифрой 68 кг
Ролик даёт три числа: массу, ширину и высоту. Остальное мы посчитали сами, чтобы оценить масштаб работы. Все оценки можно пересчитать по формулам в таблице.
| Показатель | Значение | Откуда |
|---|---|---|
| Масса детали | 68 кг | паспорт в ролике HBD |
| Размеры детали | 600 × 702 мм | кадр ролика HBD |
| Объём металла | около 8,5 л | наша оценка: 68 000 г / 8,0 г/см³ |
| Объём цилиндра вокруг колеса | около 198 л | наша оценка: π × 0,3² × 0,702 м³ |
| Доля металла в габарите | около 4 % | наша оценка: 8,5 / 198 |
| Число слоёв | 5 850-11 700 | наша оценка: 702 мм / 0,12 или 0,06 мм |
| Время только на нанесение слоёв | 5-10 ч | наша оценка: 3 с на слой (карточка HBD 600) |
| Порошок в камере на высоту детали | около 1,2 т | наша оценка: 66 × 66 × 70,2 см при насыпной плотности 4,0 г/см³ |
Из таблицы видны две вещи. Металл занимает около 4 % габарита колеса: это прежде всего пустоты между лопатками и в центре, а внутренняя решётка, о которой говорит HBD, долю ещё снижает, но её вклад по ролику не оценить. И ради 68 кг детали в камере лежит больше тонны порошка: всё, что не сплавилось, потом извлекают, просеивают и возвращают в работу. Время печати турбины HBD не называет.
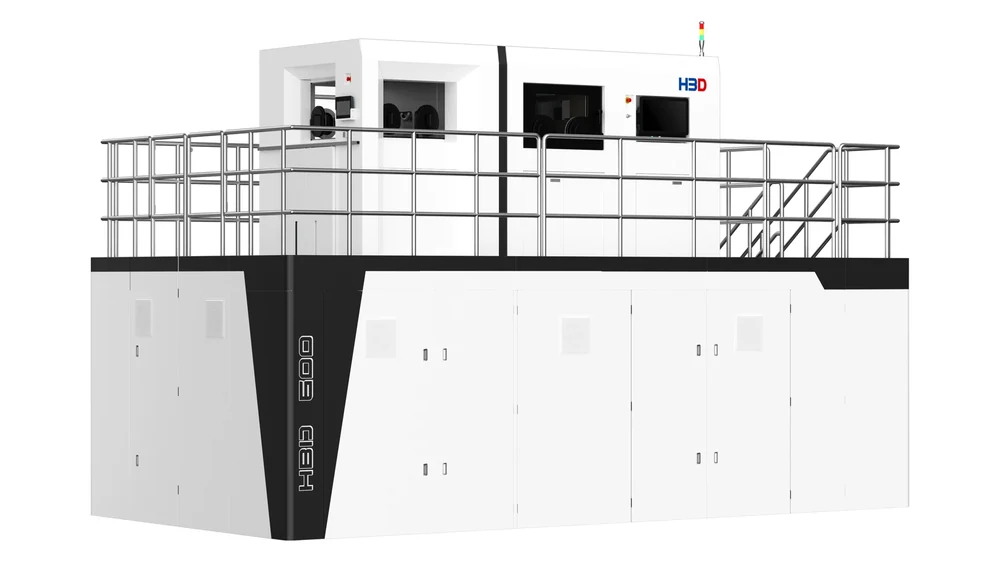
Установка HBD 600
Установка HBD 600 - крупноформатный SLM-принтер с объёмом построения 660 × 660 × 1 250 мм, высота указана с опорной плитой. Восемь лазеров по 500 или 1 000 Вт работают одновременно, толщина слоя - 20-120 мкм, скорость сканирования - до 10 м/с, кислород в рабочей камере держится не выше 100 ppm. Ракель (узел, который раскладывает порошок) наносит слой за 3 секунды, а встроенная промышленная камера проверяет каждый слой.
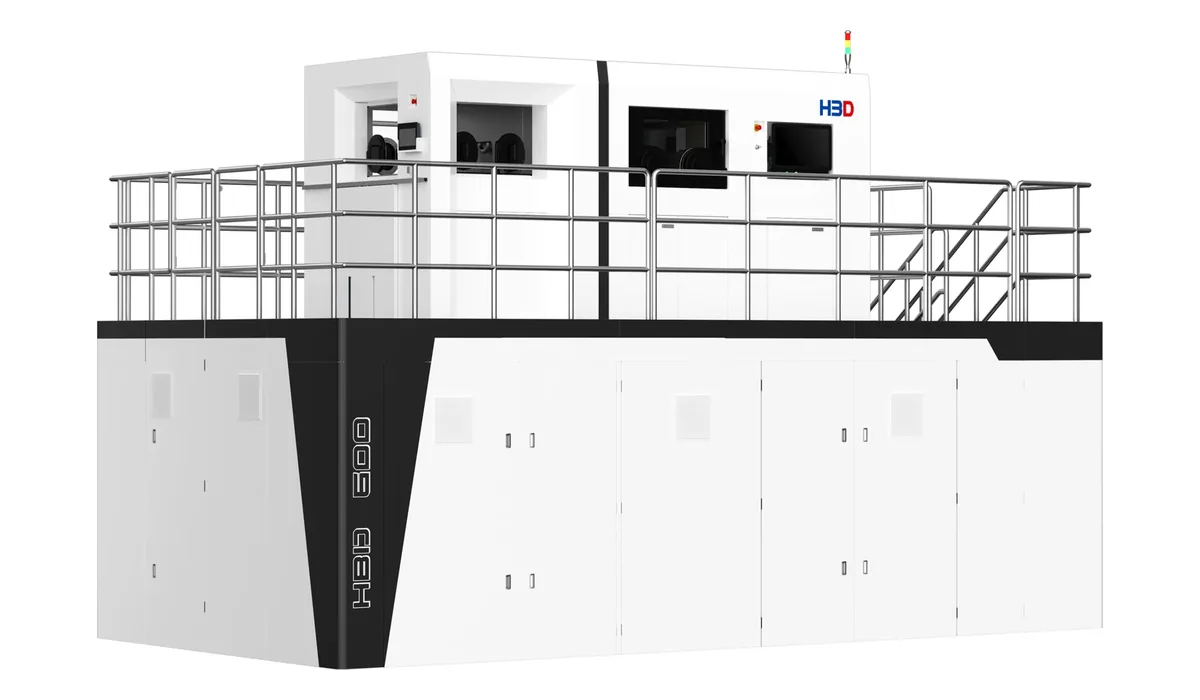
HBD 600 печатает нержавеющей и инструментальной сталью, титановыми, алюминиевыми и никелевыми сплавами, кобальт-хромовым сплавом, хастеллоем, вольфрамом и танталом. Для неё нужен цех: сама установка занимает 7 050 × 3 630 × 4 480 мм и весит около 16 000 кг. Ниже - как колесо турбины соотносится с областью печати разных моделей HBD.
| Модель | Область печати, мм | Лазеры | Колесо 600 × 702 мм |
|---|---|---|---|
| HBD 200 | 265 × 170 × 200 | 2 × 300 Вт (или 500 Вт) | не помещается |
| HBD 400 | 350 × 400 × 400 | 4 или 6 × 500 Вт (или 1 000 Вт) | не помещается |
| HBD 500 | 430 × 520 × 520 | 2, 3 или 4 × 500 Вт (или 1 000 Вт) | не помещается |
| HBD 600 | 660 × 660 × 1 250 | 8 × 500 Вт (или 1 000 Вт) | помещается |
| HBD 1300 | 1 300 × 1 300 × 1 450 | 16 × 500 Вт (или 1 000 Вт) | помещается с запасом |
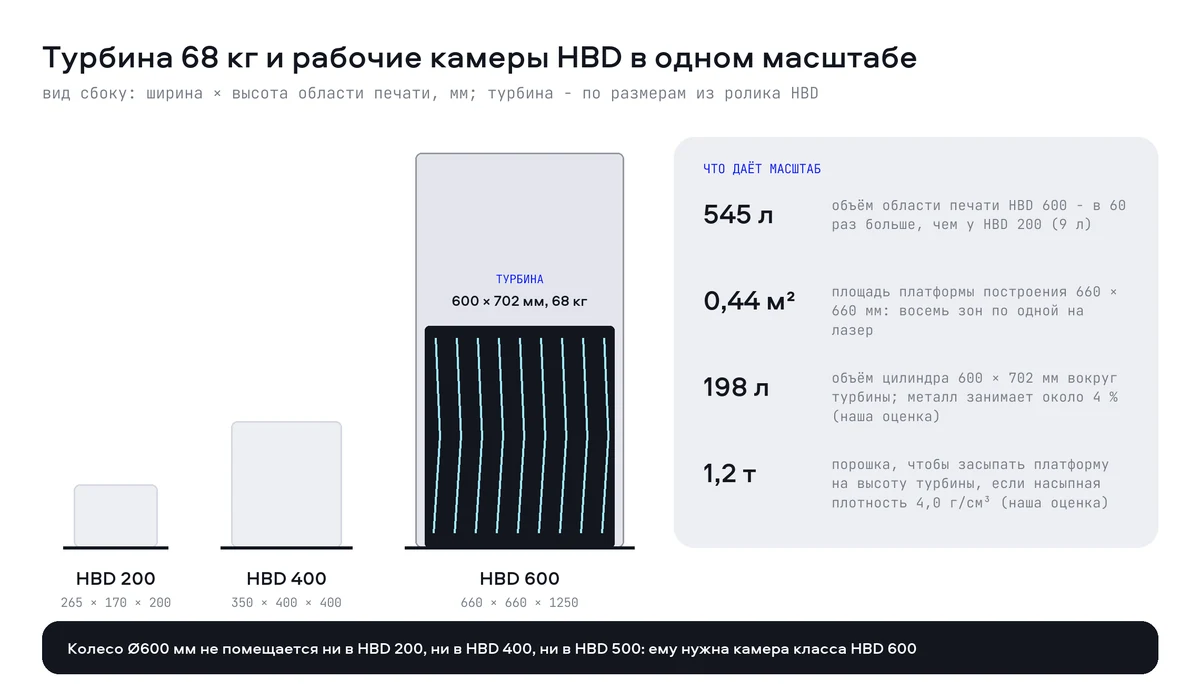
Колесо по ширине занимает почти всю платформу HBD 600: от края детали до стенки остаётся около 30 мм с каждой стороны, а по высоте использована чуть больше половины камеры. Значит, деталь сделана на пределе ширины установки, где сшивка зон лазеров и равномерность газового потока важнее всего.
Монолит вместо сборки
Самый весомый из доводов HBD - не аэродинамика, а меньшее число соединений. Он понятен любому, кто проектировал вращающиеся детали. В колесе турбины лопатки нагружены центробежной силой, газовыми силами и вибрацией. Любое соединение лопатки с диском - замок, сварной шов, паяный стык - становится концентратором напряжений, и именно там чаще всего начинается усталостная трещина. Когда колесо напечатано целиком, таких мест нет: металл лопатки непрерывно переходит в металл основания.
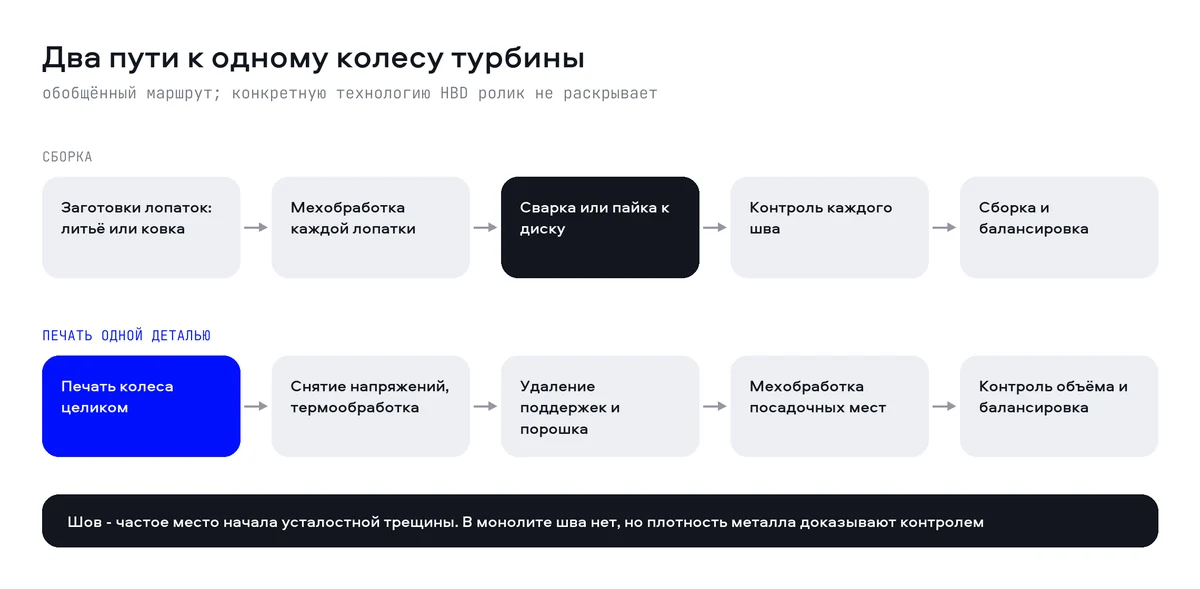
Обратная сторона, о которой ролик молчит: в монолите качество металла по всему объёму приходится доказывать неразрушающим контролем - компьютерной томографией, ультразвуком, испытаниями образцов-свидетелей, напечатанных в том же построении. Сварной шов можно осмотреть и проверить локально, внутреннюю пору в печатной лопатке - только приборами. Форму лопаток после печати и термообработки сверяют с моделью, и здесь работает контроль геометрии 3D-сканером: он показывает отклонения по всей поверхности пера, а не в отдельных точках.
Ещё одна деталь маршрута - порошок во внутренних полостях. Если внутри лопаток действительно есть полая решётка, оставшийся в ней порошок нужно удалить, иначе он добавит массу и нарушит балансировку. Поэтому полости проектируют с выходными отверстиями заранее, а не после печати.
Где 3D-печать турбин и рабочих колёс уже имеет смысл
В ролике названа только аэрокосмическая отрасль. Ниже - наш обзор задач, где крупная монолитная печать из 316L и похожих сплавов решает реальные проблемы производства.
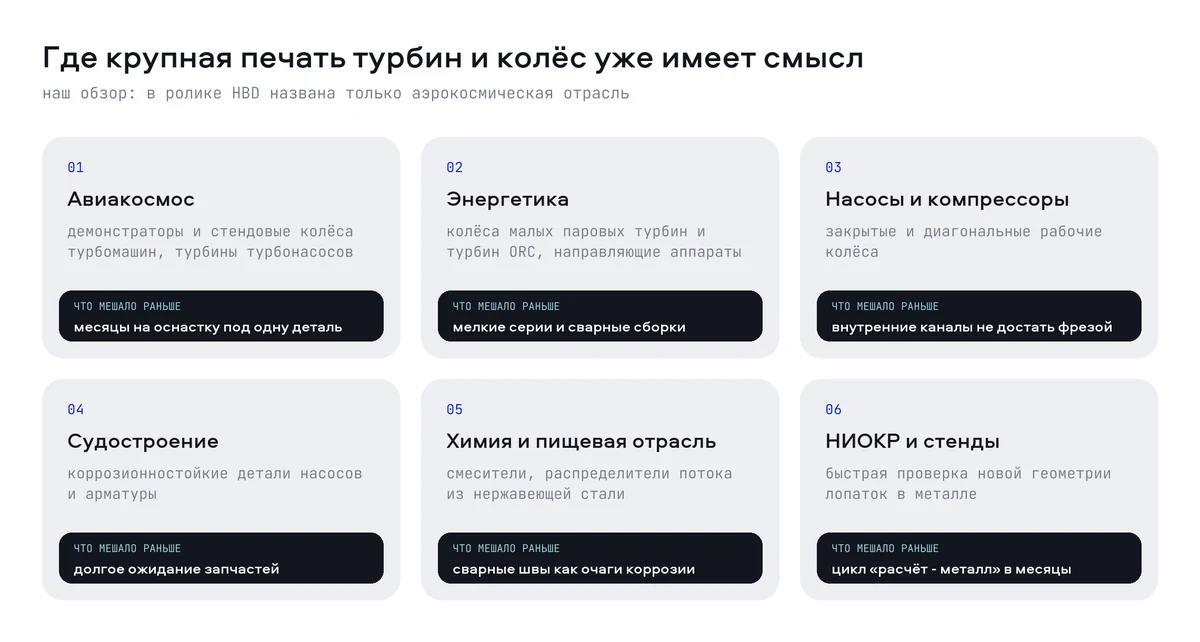
Авиакосмос: демонстраторы, стенды, турбонасосы
Самое естественное применение - колёса турбомашин для стендовых испытаний, где нужно быстро проверить новую геометрию лопаток в металле, не заказывая литейную оснастку. Отдельная тема - турбонасосные агрегаты ракетных двигателей, где турбина и насос работают на одном валу; как такие узлы проектируют под печать, мы разбирали на примере двигателя LEAP 71 тягой 2 меганьютона. Для лётных деталей горячего тракта обычно выбирают жаропрочные никелевые или титановые сплавы, но установки того же класса печатают и их. Больше задач отрасли - на странице аддитивные технологии в авиастроении.
Энергетика, насосы и компрессоры
Колёса малых паровых турбин и турбин органического цикла Ренкина (ORC), направляющие аппараты, закрытые и диагональные рабочие колёса насосов и компрессоров. Здесь сходятся оба довода HBD: сложная лопаточная геометрия и отказ от сварных сборок. Закрытое колесо с внутренними каналами фрезерованием почти не сделать.
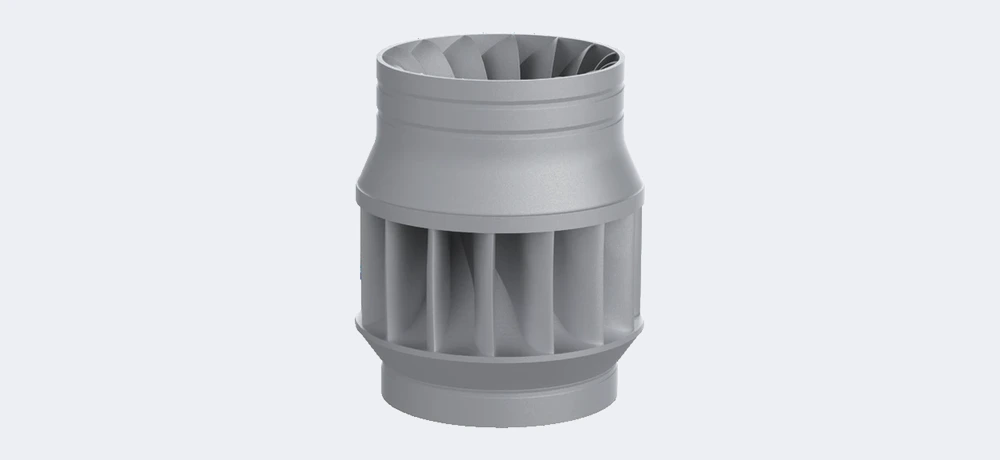
Близкий пример есть и в материалах HBD для HBD 600: диагональное рабочее колесо из алюминиевого сплава размером 600 × 600 × 710 мм и массой 32 кг с 15 тонкостенными изогнутыми лопатками печатается одной деталью за 132 часа. Габарит почти тот же, что у турбины из ролика, поэтому эта цифра даёт ориентир по порядку сроков. Переносить её на сталь напрямую нельзя: режимы и производительность для 316L другие.
Коррозионные среды: судостроение, химия, пищевая отрасль
Сталь 316L - аустенитная нержавеющая сталь с молибденом и низким углеродом: в порошке VMP 316L 16-18 % хрома, 10-14 % никеля, 2-3 % молибдена и не больше 0,03 % углерода. Её ценят за стойкость к коррозии во влажных, морских и пищевых средах. Сварной шов в агрессивной среде - частый очаг коррозии, и монолитная деталь здесь выигрывает дважды: по прочности и по долговечности. Отдельный сценарий - запчасти для оборудования, к которому оригинальные детали больше не выпускают; как их восстанавливают через скан и модель, мы показали в статье про цифровой двойник детали.
НИОКР
Для инженерных команд главный эффект - короткий цикл «расчёт - металл - испытание». Если геометрию лопатки меняют после каждого стендового прогона, печать позволяет пройти несколько итераций за то время, которое раньше уходило на одну оснастку.
Что стоит перенять из опыта HBD
Сначала масштаб. Лазерная печать металлом выросла из небольших деталей: стоматологических коронок, имплантатов, мелких кронштейнов. Колесо в 68 кг требует, чтобы восемь лазеров тысячи слоёв подряд сплавляли металл одинаково - без пропусков, перегревов и швов на стыках зон. Сбой на любом слое обесценивает всё построение, а вместе с ним больше тонны засыпанного порошка и дни работы установки: алюминиевое колесо близкого габарита HBD печатает 132 часа.
Затем геометрия. Высокие тонкие лопатки с переменной кривизной - тяжёлый случай для порошковой технологии: нависания, перегрев кромок, коробление при остывании. Получить их ровными на массивном основании, которое само стремится деформироваться, - задача технолога, а не вопрос мощности лазеров.
Мы бы обратили внимание на смысл, а не только на эффект. Улучшенную аэродинамику ролик не измеряет, а вот отказ от сварных швов понятен и конструктору, и прочнисту, и эксплуатационнику: меньше соединений - меньше мест, где начинается разрушение. Перенять стоит именно этот ход мысли: начинать не с «что бы напечатать», а с узла, где соединения создают проблемы.
И ориентир для отрасли. Когда крупная монолитная деталь из распространённой нержавеющей стали становится героем полуминутного ролика, а не научной статьи, это значит, что метровый класс металлической печати перешёл из экспериментов в коммерческие предложения. Другую трудную для лазерного сплавления задачу мы разбирали в статье про печать медных сплавов.
Как подступиться к этому у себя
- Найдите в изделии узлы, собранные из многих сварных или паяных деталей, особенно вращающиеся и работающие в коррозионной среде. Это первые кандидаты на объединение в одну печатную деталь.
- Проверьте габарит: деталь вместе с поддержками и припусками на мехобработку должна помещаться в камеру. Для HBD 600 это 660 × 660 × 1 250 мм, высота с опорной плитой.
- Подберите материал под температуру и среду. 316L подходит для умеренных температур и коррозионных сред, для горячих газовых трактов нужны жаропрочные никелевые сплавы.
- Сразу заложите в маршрут постобработку: снятие напряжений и термообработку, удаление поддержек и порошка из полостей, мехобработку посадочных мест и балансировку. На крупной детали это недели работы.
- Просите у поставщика доказательства, а не рендеры: протоколы плотности и механических свойств образцов-свидетелей из того же построения, результаты томографии или ультразвука, данные о том, как решена сшивка зон лазеров.
Вопросы и ответы
Можно ли сделать 3D-печать турбины на металлическом принтере?
Да. Колёса турбин, импеллеры и направляющие аппараты печатают селективным лазерным сплавлением из нержавеющих, никелевых и титановых сплавов. Ограничения - размер камеры, остаточные напряжения и постобработка. HBD показала импульсную турбину из стали 316L массой 68 кг, напечатанную одной деталью на установке, которая сейчас называется HBD 600.
Чем импульсная турбина отличается от реактивной?
В импульсной турбине весь перепад давления срабатывается в неподвижных соплах, а лопатки ротора только разворачивают струю, и давление по обе стороны колеса почти одинаково. В реактивной турбине поток дополнительно расширяется в каналах между лопатками ротора. Пример импульсной турбины - колесо Пелтона, импульсные ступени работают в паровых турбинах и турбонасосных агрегатах.
Какую самую большую деталь можно напечатать на HBD 600?
Область печати HBD 600 - 660 × 660 × 1 250 мм, высота указана с опорной плитой. Реальная деталь меньше: нужно учесть поддержки и припуски на механическую обработку. Колесо турбины из ролика размером 600 × 702 мм занимает почти всю ширину платформы.
Почему турбина из 316L, а не из жаропрочного сплава?
316L - коррозионностойкая, хорошо изученная и хорошо печатаемая сталь. Она подходит для демонстрации возможностей установки и для деталей, которые работают при умеренных температурах. Для горячей части газотурбинных двигателей обычно применяют никелевые жаропрочные сплавы, например Inconel 718. Условия работы своей турбины HBD не указывает.
Чем цельная печатная деталь лучше сварной сборки?
В ней нет сварных и паяных соединений - главных концентраторов напряжений, с которых обычно начинается усталостная трещина. Не нужна оснастка для литья и сборки, и для единичных и мелкосерийных деталей это сокращает сроки. Обратная сторона - качество металла по всему объёму нужно подтверждать неразрушающим контролем.
Выводы
Ролик HBD короткий, но за ним стоит серьёзная работа: колесо 600 × 702 мм и 68 кг стали, около 8,5 л металла и тысячи слоёв на пределе ширины камеры. Убедительнее всего в нём не обещания по аэродинамике, а довод про отказ от сварных соединений: он прямо переносится на насосы, компрессоры, энергетику и оборудование для коррозионных сред.
3D-печать турбины такого размера требует установки класса HBD 600, отработанного маршрута постобработки и контроля металла по всему объёму. Метод построения® - официальный дилер HBD в России. Подобрать установку под габарит вашей детали можно в разделе SLM 3D-принтеры, а обсудить конкретную деталь и маршрут её изготовления - через контакты.