Полимерный порошок Formlabs Nylon 12 Powder
Предзаказ
Артикул: 320045

Formlabs Nylon 12 Powder (SLS): серый полиамидный порошок, прочность 50 МПа, температура тепловой деформации 171 °C. Для Fuse 1+ 30W и Fuse X1.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
Formlabs Nylon 12 Powder - универсальный полиамидный порошок для лазерного сплавления полимерного порошка (SLS) на принтерах серии Fuse. Это нейлон для 3D-принтера, из которого получаются точные детали со сложной геометрией и высокой стойкостью к внешним условиям: предел прочности при растяжении - 50 МПа, модуль упругости - 1850 МПа, удлинение при разрыве - 11 % по осям X и Y, температура тепловой деформации при 0,45 МПа - 171 °C. Порошок серый, поставляется упаковкой 10 кг, печатается на воздухе.
Nylon 12 Powder - основной материал Formlabs для SLS-печати: он подходит и для функциональных прототипов, и для серийного производства сложных сборок и износостойких деталей. Выход годного высокий: порошок можно использовать повторно, минимальная доля свежего порошка при обновлении - 30 %, то есть до 70 % порошка из прошлых печатей возвращается в работу. Это снижает стоимость детали и отходы. Детали из Nylon 12 Powder почти не впитывают воду, устойчивы к свету, нагреву и химии, поэтому подходят и для корпусов, и для узлов с постоянной нагрузкой.
Свойства Nylon 12 Powder по паспорту (образцы напечатаны на Fuse 1; ASTM D638, D790-15, D256-10, D648, D1525). Предел прочности при растяжении - 50 МПа, модуль упругости - 1850 МПа, удлинение при разрыве - 11 % по осям X и Y и 6 % по оси Z. Прочность при изгибе - 66 МПа, модуль при изгибе - 1600 МПа, ударная вязкость по Изоду с надрезом - 32 Дж/м. Температура тепловой деформации - 87 °C при 1,8 МПа и 171 °C при 0,45 МПа, температура размягчения по Вика - 175 °C.
Влажность порошка - 0,25 % (ISO 15512, метод D), водопоглощение напечатанной детали - 0,66 % (ASTM D570). Горючесть по UL 94 - класс HB на образце 3 мм. Nylon 12 Powder отнесён производителем к категории медицинских материалов: образцы оценены по ISO 10993-1:2018 и прошли проверки на цитотоксичность, раздражение, сенсибилизацию, пирогенность и системную токсичность, контакт с кожей и слизистой подтверждён. Для конкретного изделия документацию нужно запрашивать у производителя.
По таблице сравнения порошков Formlabs у Nylon 12 Powder наивысшая оценка по размерной точности, качеству и шероховатости поверхности, тонким деталям и плоскостности больших деталей. Скорость печати - хорошая, прочность мелких деталей - средняя. Для мелких деталей, которые должны выдерживать удар, у Formlabs есть Nylon 11 Pro Powder, для максимальной пластичности с меньшей долей свежего порошка - Nylon 12 Tough Powder.
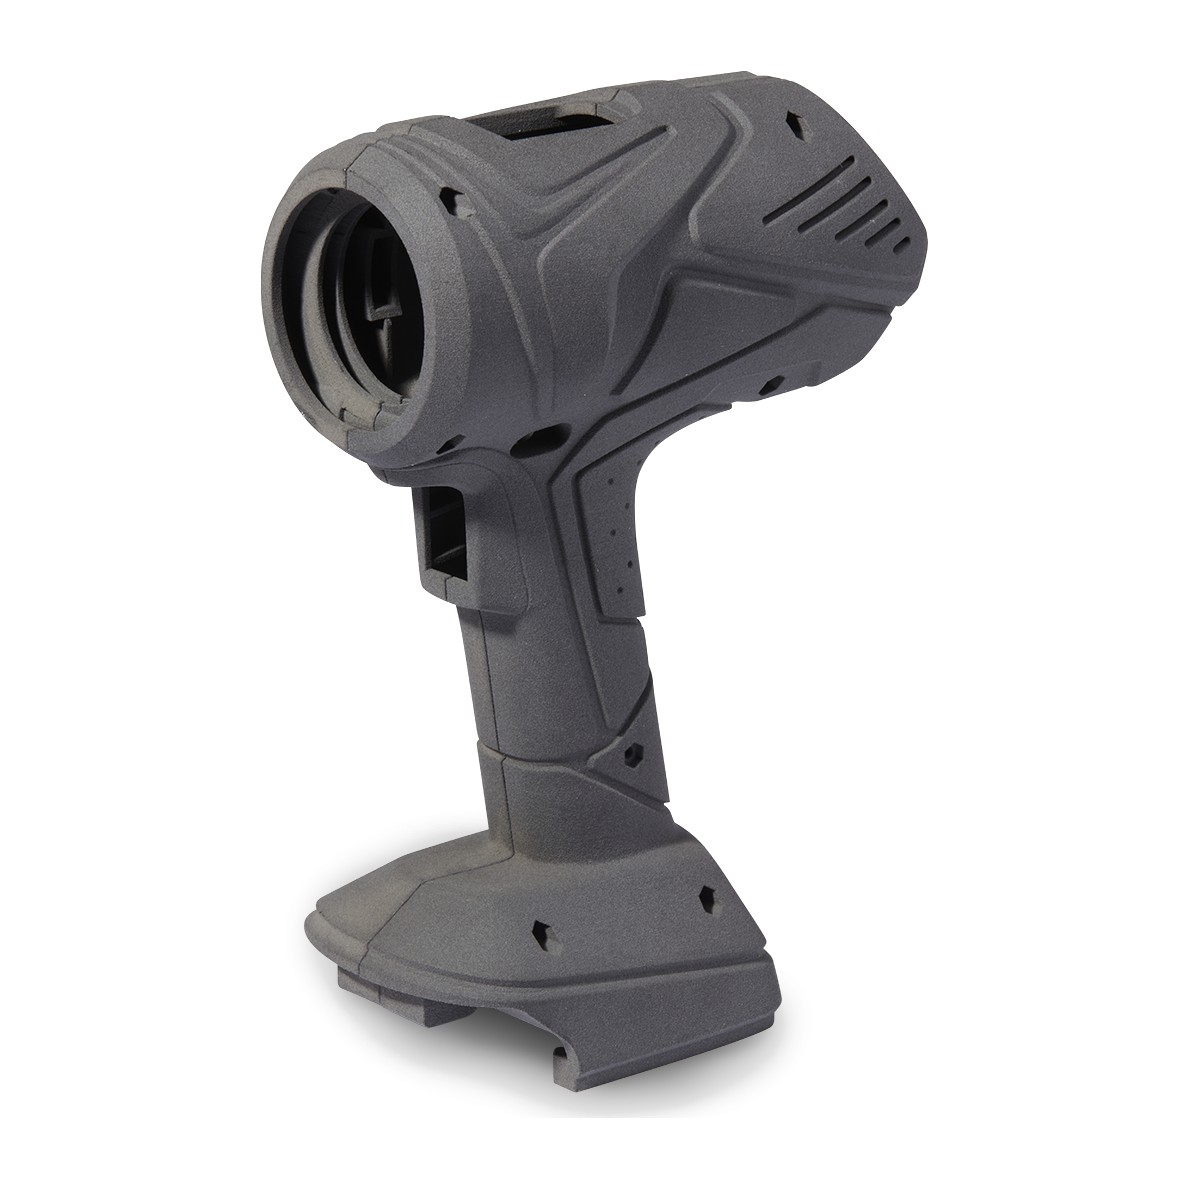
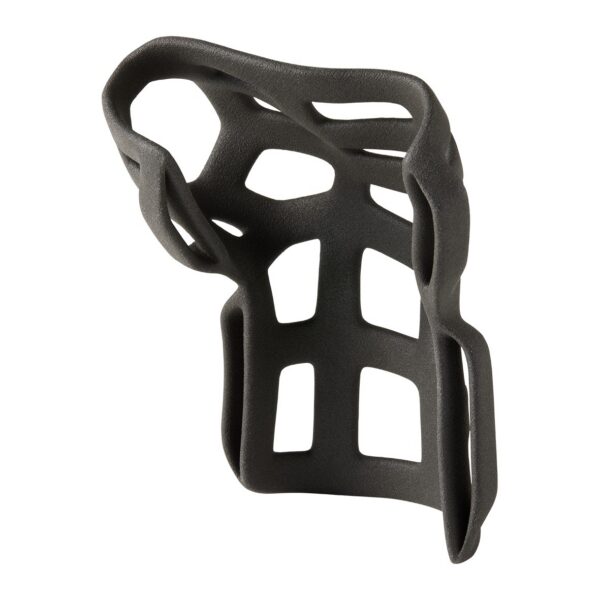
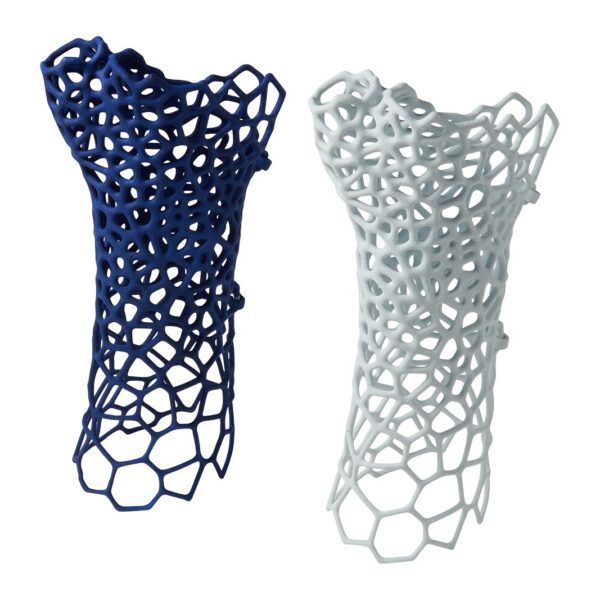
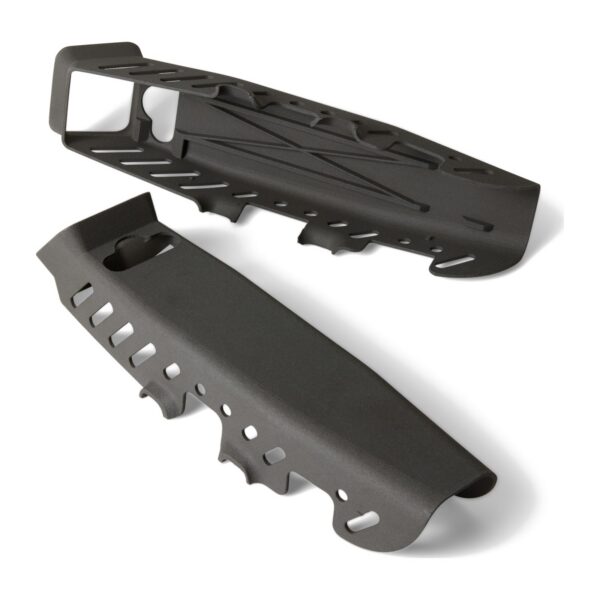
Из Nylon 12 Powder печатают прочные прототипы вместо деталей, которые иначе пришлось бы отливать, и сложные сборки без отдельных форм, постоянную оснастку вместо деталей, которые раньше фрезеровали из полиацеталя (POM), в больших объёмах, и приспособления для цеха, инструмент, постоянную оснастку, приспособления и инструмент, детали малых серий, детали малых серий для техники специального назначения, а также биосовместимые стерилизуемые изделия, например ортезы и протезы. Печатайте на Fuse 1+ 30W, Fuse X1; материал совместим и с Fuse 1. Принтер Fuse X1 работает в азоте для любых материалов. Другие порошки - в разделе Расходные материалы для профессионального оборудования, а принтеры - в разделе SLS 3D-принтеры.
После печати детали Nylon 12 Powder освобождают от порошка в станции Fuse Sift (подходит и Fuse Sift X1): удаление порошка с деталей занимает около 10 минут, а смешивание нового и использованного порошка идёт автоматически. Затем детали обрабатывают абразивной средой, а Fuse Blast автоматизирует эту очистку, сокращает ручную работу на 80 % и даёт ровную поверхность. Если Nylon 12 Powder не хватает жёсткости, смотрите Nylon 12 GF Powder с модулем 2800 МПа, а для белых деталей под окраску - Nylon 12 White Powder. Подскажем, какой порошок выбрать.
В линейке порошков для Fuse Nylon 12 Powder относится к печатаемым на воздухе, как Nylon 12 Tough Powder, Nylon 12 GF Powder и TPU 90A Powder, тогда как Nylon 11 Powder, Nylon 11 Pro Powder и Nylon 12 White Powder требуют азота. Минимальная доля свежего порошка у Nylon 12 Powder - 30 %: у Nylon 12 GF Powder - 50 %, у Nylon 12 Tough Powder и TPU 90A Powder - 20 %. Рекомендованный профиль печати для Fuse 1+ - версия 6.1.
Рабочий процесс с Nylon 12 Powder на Fuse 1+ 30W: файл готовят в PreForm (автоупаковка деталей, ориентирование, полые модели, маркировка), печатают в модульной камере построения, затем переносят камеру в Fuse Sift. Вторую камеру можно ставить сразу, не дожидаясь остывания первой, а обслуживание между печатями занимает менее 10 минут.
Порошки для принтеров Fuse, в том числе Nylon 12 Powder, делает сама Formlabs. В июле 2024 года Formlabs приобрела компанию Micronics, чтобы развивать доступную SLS-печать. В июне 2026 года Formlabs представила SLS-принтер Fuse X1, а в октябре 2026 года - Form Studio 1. Компания продала более 130 000 принтеров, а на них напечатано более 500 000 000 деталей. Все принтеры, материалы и оборудование постобработки компании собраны на странице бренда Formlabs. Описание материала у производителя - на formlabs.com. Если останутся вопросы, наши специалисты помогут.
- Универсальный нейлон для SLS-печати
- Предел прочности при растяжении 50 МПа
- До 70 % порошка из прошлых печатей
- Температура тепловой деформации 171 °C
- Для Fuse 1+ 30W и Fuse X1
- Упаковка 10 кг
Formlabs Nylon 12 Powder
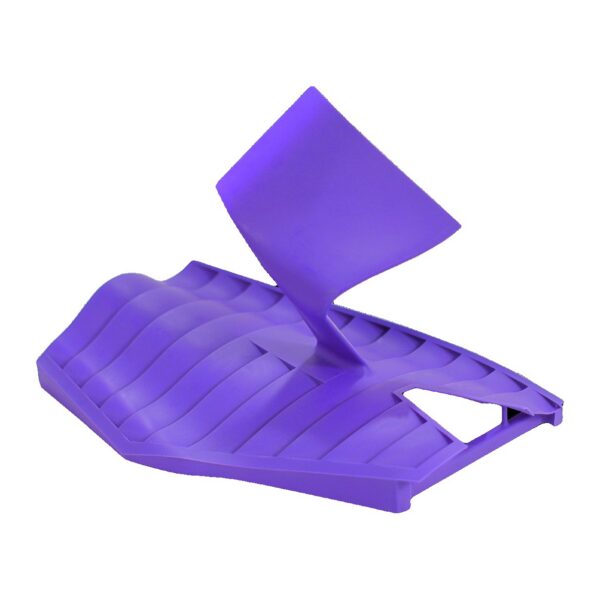
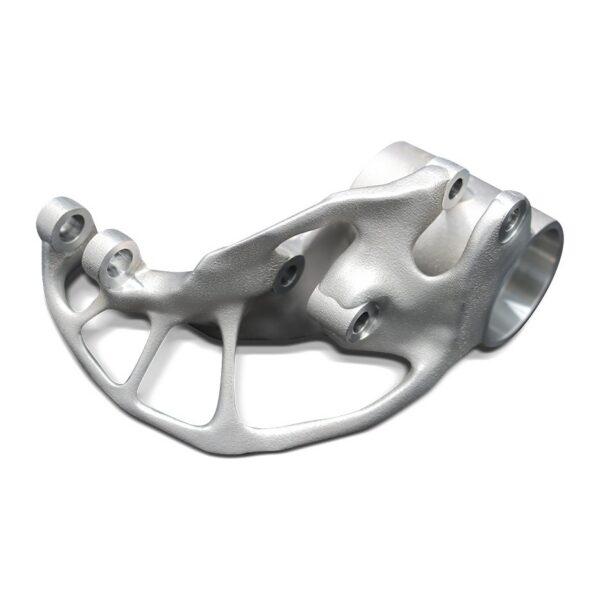
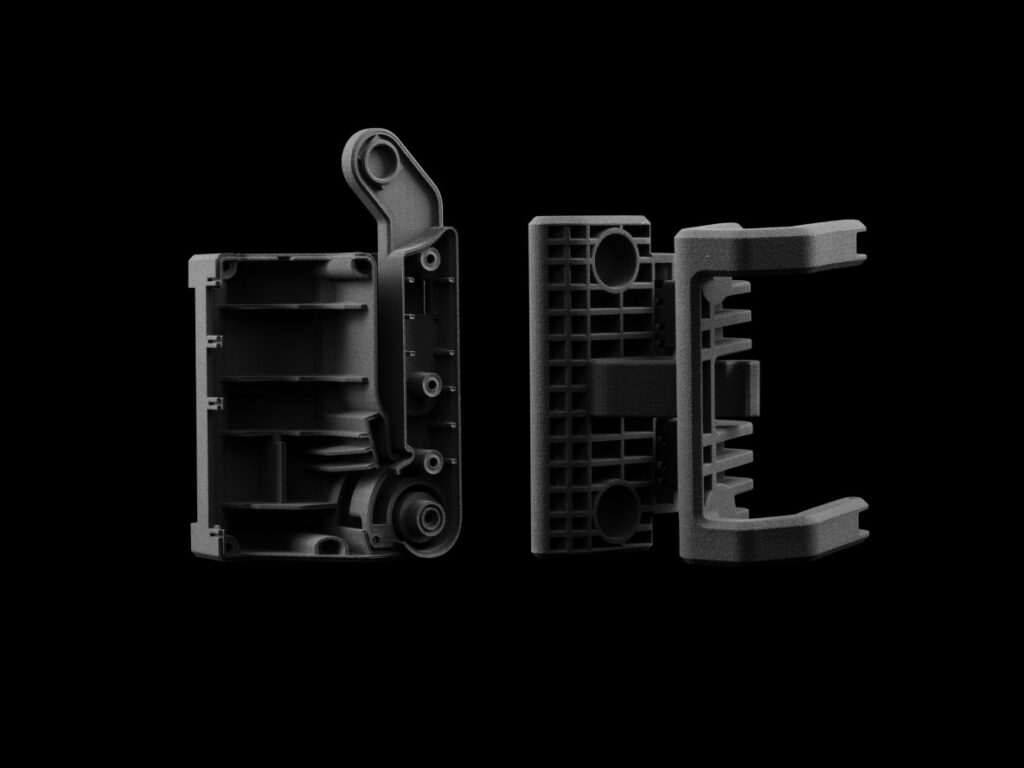
Две детали корпуса с рёбрами напечатаны с мелкими элементами и ровной поверхностью. Порошок даёт высокую размерную точность и подходит для прототипов и малых серий.
01
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросЭто универсальный полиамидный порошок для лазерного сплавления полимерного порошка (SLS) на принтерах Fuse. Он даёт точные и износостойкие детали со сложной геометрией.
Цена зависит от комплектации и условий поставки. Оставьте заявку - подготовим коммерческое предложение.
Производитель называет Fuse 1+ 30W, Fuse 1 и Fuse X1. Печать идёт на воздухе, принтер Fuse X1 для всех материалов работает в азоте.
Минимальная доля свежего порошка при обновлении - 30 %, то есть до 70 % порошка из прошлых печатей идёт в работу. Это снижает стоимость детали.
Материал оценён по ISO 10993-1:2018 для контакта с кожей и слизистой. Он применяется для ортезов и протезов, а для конкретного изделия документацию запрашивают у производителя.
Освободите детали от порошка в станции Fuse Sift или Fuse Sift X1, затем обработайте абразивной средой. Эту обработку автоматизирует Fuse Blast.
БрендFormlabs
Страна производителяСША
Технология печатиЛазерное сплавление полимерного порошка (SLS)
Тип материалаПолиамидный порошок (нейлон 12)
ЦветСерый
Код материалаFLP12G01
Фасовка10 кг
Среда печатиВоздух
Минимальная доля свежего порошка30 %
Предел прочности при растяжении50 МПа (ASTM D638)
Модуль упругости при растяжении1850 МПа
Удлинение при разрыве11 % (X/Y); 6 % (Z)
Прочность при изгибе66 МПа (ASTM D790-15)
Модуль упругости при изгибе1600 МПа
Ударная вязкость по Изоду с надрезом32 Дж/м (ASTM D256-10)
Температура тепловой деформации87 °C при 1,8 МПа; 171 °C при 0,45 МПа (ASTM D648)
Температура размягчения по Вика175 °C (ASTM D1525)
Водопоглощение детали0,66 % (ASTM D570)
ГорючестьHB, образец 3 мм (UL 94)
Совместимые принтерыFuse 1+ 30W, Fuse X1, Fuse 1
Для каких задач подходит
Похожие товары
Связанные статьи
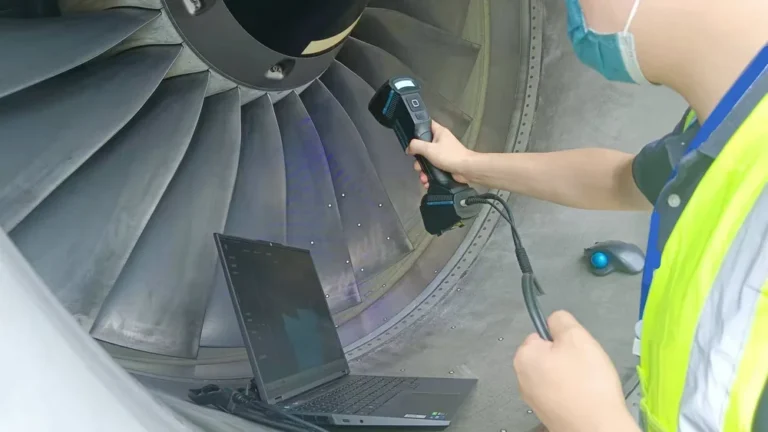
Контроль геометрии 3D-сканером: как измеряют повреждения самолёта
Как 3D-сканер измеряет отклонения детали от CAD-модели, что значат цифры точности в паспорте и как Shining 3D оценивает вмятины на обшивке самолёта.
Генеративное проектирование: как TEC и LEAP 71 проектируют двигатели
Чем генеративное проектирование отличается от топологической оптимизации и зачем европейская TEC лицензировала вычислительную модель LEAP 71 для ракетных двигателей.
Аэроспайк двигатель: как устроен и почему его научились печатать
Как устроен аэроспайк, почему его полвека не могли довести до ракеты и как LEAP 71 и HBD напечатали метровый двигатель XRA-2E5 для многоразовой Aspire…
Вы недавно смотрели