В этой статье
3D-печать PEEK нужна там, где привычные пластики сдаются: в горячей воде и паре, в агрессивной химии, в автоклаве и внутри человека. Короткий ответ на вопрос, оправдан ли этот материал, такой. Да, если деталь упирается в температуру выше 150 °C, в химию, в стерилизацию паром или в требования к имплантатам. Нет, если она работает до 100 °C или нужна только для проверки формы. Соседний по классу PEI, известный по марке ULTEM, печатается проще и закрывает авиационные нормы по горючести.
Ниже разбираем по паспортам материалов, чем PEEK и PEI отличаются от ABS и PA12, что они требуют от принтера и почему первая партия деталей из PEEK почти всегда дороже сметы. Главный пример - путь Университетской больницы Базеля от опытов на настольном принтере в 2020 году до черепных и лицевых имплантатов, напечатанных в собственной лаборатории. Статья для инженеров, технологов и медицинских центров, которые выбирают материал и оборудование для высокотемпературной печати.
Коротко о главном
- PEEK и PEI - суперконструкционные полимеры: стеклование ULTEM 9085 - 177 °C, ULTEM 1010 - 209 °C, PEEK плавится при 343 °C, а его длительный тепловой индекс по UL 746B - 240-260 °C.
- PEEK стоек к химии, горячей воде и пару, PEI не поддерживает горение и проходит авиационные нормы по огню, дыму и токсичности. Это разные инструменты под разные задачи.
- Главное требование к принтеру - горячая рабочая камера. Без неё PEEK коробится, расслаивается и застывает с неоднородной кристалличностью.
- Материал - малая часть цены детали из PEEK. Основное уходит на отладку, брак первых отпечатков, отжиг, контроль и документы.
- Без альтернативы: индивидуальные имплантаты, детали в горячей агрессивной среде, интерьеры самолётов и поездов, оснастка для автоклава.
- Переплата: детали до 100 °C, прототипы для проверки формы и простые детали, которые дешевле выточить.
Чем PEEK и PEI отличаются от ABS и PA12
В аддитивном производстве есть условная граница. По одну сторону - пластики, которые печатаются на любом закрытом принтере: PLA, PETG, ABS, полиамиды. По другую - суперконструкционные полимеры, которым нужен отдельный класс оборудования: полиэфирэфиркетон PEEK и родственный ему PEKK, полиэфиримид PEI (марки ULTEM 9085 и 1010) и полифенилсульфон PPSU. Сравним PEEK и PEI с ABS, привычным сырьём для экструзии материала (FDM), и с полиамидом PA12, который чаще печатают лазерным сплавлением полимерного порошка (SLS).
Ключ к пониманию - строение полимера. ABS и PEI аморфны: при нагреве они плавно размягчаются, и потолок рабочей температуры задаёт стеклование (Tg). PA12 и PEEK частично кристалличны: кристаллиты держат форму и выше Tg, вплоть до плавления. Отсюда особенность PEEK: стеклование марки Victrex 450G начинается при 143 °C, а длительный тепловой индекс по UL 746B - 240 °C по механике и 260 °C по электрическим свойствам. Но это свойства закристаллизованного материала. Если расплав остыл быстро, PEEK застывает аморфным и выше 143 °C ведёт себя гораздо скромнее.
При литье под давлением Victrex рекомендует держать форму нагретой до 170-200 °C: так PEEK успевает набрать кристалличность. В 3D-печати роль горячей формы играет рабочая камера принтера, и от неё зависят и цена оборудования, и свойства детали.
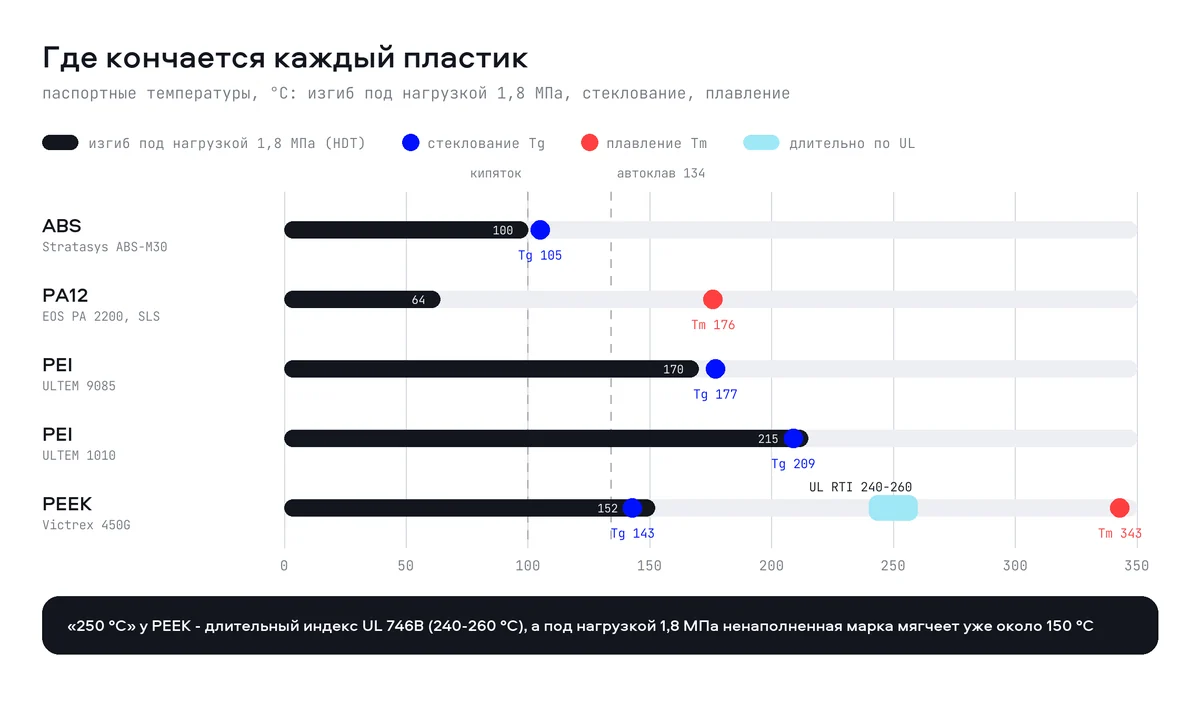
Цифры в таблице - из паспортов материалов, которые есть в нашем каталоге, и из паспорта Victrex 450G для PEEK.
| Параметр | ABS (Stratasys ABS-M30) | PA12 (EOS PA 2200) | PEI (ULTEM 9085) | PEI (ULTEM 1010) | PEEK (Victrex 450G) |
|---|---|---|---|---|---|
| Строение | аморфный | частично кристаллический | аморфный | аморфный | частично кристаллический |
| Стеклование / плавление | Tg 105 °C | Tm 176 °C | Tg 177 °C | Tg 209 °C | Tg 143 °C, Tm 343 °C |
| Изгиб под нагрузкой 1,8 МПа | 100 °C | 64 °C | 170-173 °C | 215 °C | 152 °C |
| Прочность на разрыв | 28 МПа на ребре | 48 МПа в плоскости слоя, 42 МПа по высоте | 68 МПа на ребре, 39 МПа стоя | 79 МПа на ребре | 98 МПа (литой образец) |
| Модуль упругости | 2,40 ГПа | 1,65 ГПа | 2,52 ГПа | 3,04 ГПа | 4,0 ГПа |
| Плотность | 1,05 г/см³ | 0,93 г/см³ (деталь) | 1,27 г/см³ | 1,29 г/см³ | 1,30 г/см³ |
| Горючесть по UL 94 | в паспорте нет | HB | V-0 от 0,51 мм, нормы FST авиации | V-0 | V-0 (медицинская марка Evonik, 3,2 мм) |
Как читать таблицу. Данные ABS и PEI сняты на напечатанных образцах: «на ребре» нагрузка идёт вдоль слоёв, «стоя» - поперёк, и разница у ULTEM 9085 почти двукратная. PEEK в паспорте Victrex - литой образец; напечатанная деталь будет слабее, особенно поперёк слоёв. Медицинская марка Evonik VESTAKEEP i4 G, из которой печатают имплантаты, близка к Victrex: стеклование 152 °C по DSC, плавление 338 °C, 94 МПа на разрыв.
Главный вывод: PEEK и PEI выигрывают не «во всём понемногу», а в двух-трёх свойствах. Это температура выше 120-150 °C, химия и пар, огнестойкость. Паровую стерилизацию паспорт Victrex допускает для PEEK, а ULTEM 1010 выдерживает автоклав, биосовместим и допущен к контакту с пищей. Если задача не упирается в эти свойства, дорогой пластик добавит детали только цену.
Что нужно принтеру для 3D-печати PEEK
Камера - главное, за что платят
Горячее сопло - не главная трудность: у принтеров для PEEK в нашем каталоге сопла греются до 450-550 °C. Трудность - разница температур между только что уложенным слоем и деталью под ним. У PEEK она даёт три дефекта: коробление (деталь отрывается от стола), расслоение (новый слой не сваривается с остывшим) и неоднородную кристалличность (разные зоны одной детали получают разные свойства). Лечит это только горячая камера.
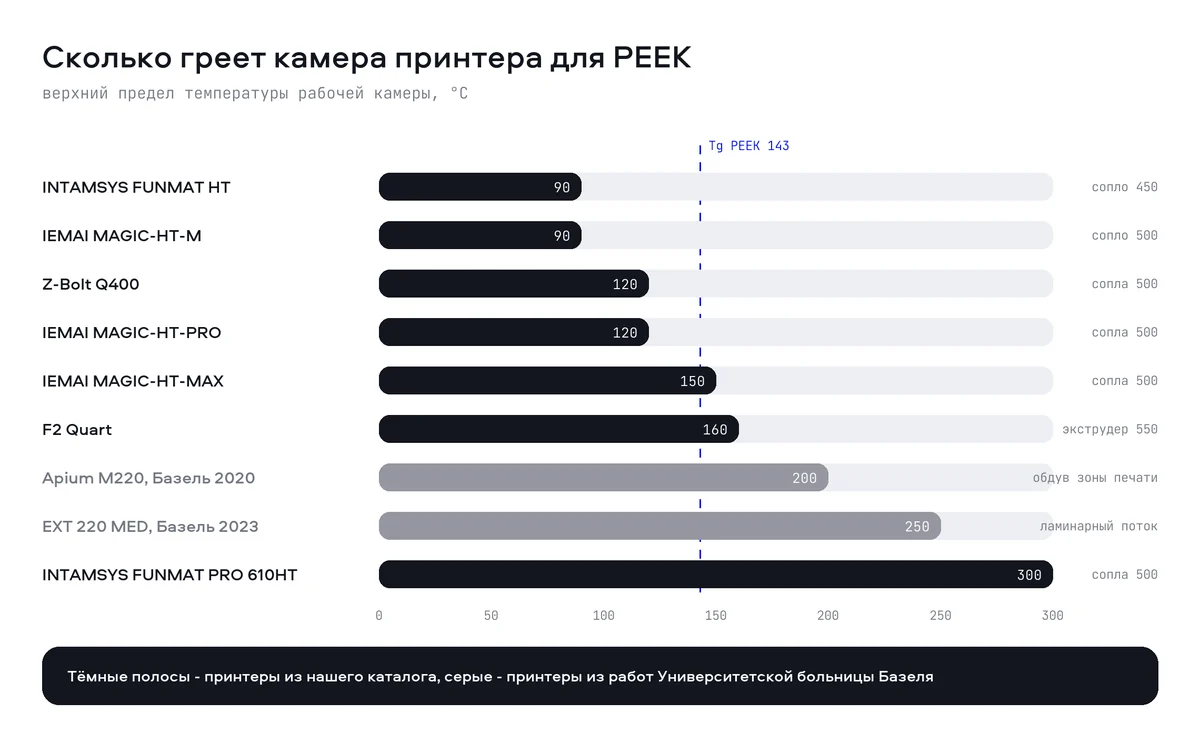
Машины с камерой 90-120 °C, например Z-Bolt Q400 с термокамерой 120 °C и областью 400 × 450 × 500 мм или IEMAI MAGIC-HT-PRO со столом до 200 °C, - вход в печать PEEK и PEI.
Чем крупнее и массивнее деталь, тем важнее камера выше стеклования PEEK и ровная температура по всему объёму: 160 °C у российского принтера F2 Quart с кубической областью 600 × 600 × 600 мм и экструдером до 550 °C, 300 °C у INTAMSYS FUNMAT PRO 610HT, где при уставке 300 °C разброс по девяти точкам камеры около 10 °C. Метод построения® - официальный дилер F2 Innovations в России.
Горячая камера тянет за собой всё остальное. Двигатели, ремни и электронику выносят из неё: у Z-Bolt Q400 кинематика CoreXY изолирована от рабочей камеры. Сопла в горячей камере охлаждают жидкостью, как у FUNMAT PRO 610HT и F2 Quart. Направляющие и смазка должны выдерживать нагрев, а оператору нужны термостойкие перчатки и регламент открытия двери.
Стол, сопло и сушка
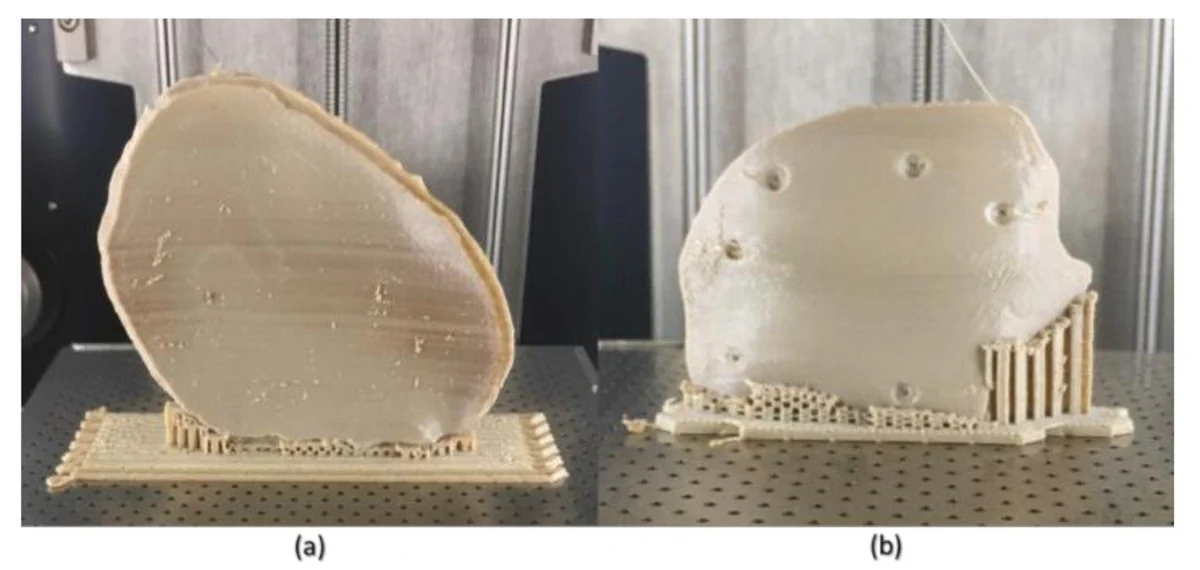
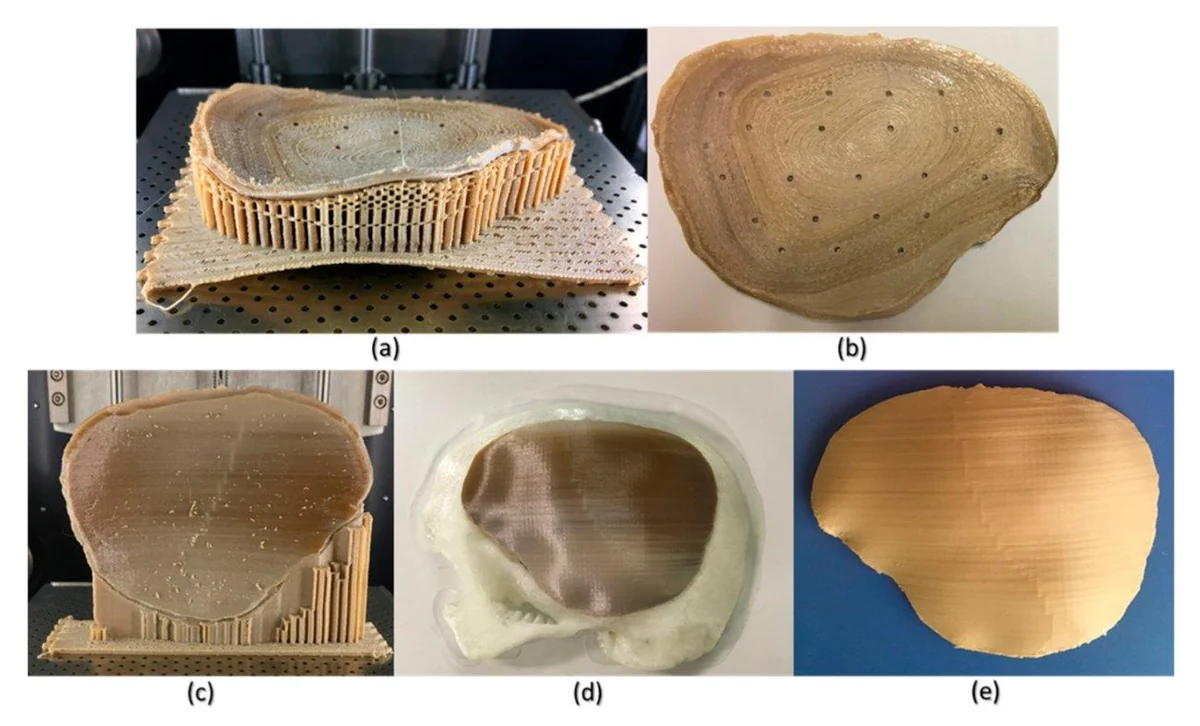
Стол у принтеров для PEEK греется до 160-200 °C, а для армированных марок с угле- и стекловолокном нужно сопло из закалённой стали. В базельском исследовании, о котором ниже, работал настольный Apium M220: сопло до 540 °C, стол из нержавеющей стали 316L, подогрев зоны печати потоком воздуха до 200 °C. На фотографиях видно, как деталь стоит на рафте поверх перфорированной стальной плиты.
PEEK и PEI впитывают влагу, а влажный филамент даёт пузыри и рыхлые слои. Evonik требует сушить филамент на катушке не меньше 12 часов при 80-100 °C или без катушки не меньше 4 часов при 130-140 °C; в Базеле филамент сушили 12 часов при 80 °C. Промышленные принтеры держат филамент сухим и во время печати: у FUNMAT PRO 610HT четыре герметичные камеры с подогревом до 50 °C и продувкой сухим воздухом, у F2 Quart ячейки с подогревом до 60 °C.
Оснастка вокруг принтера
- Печь для отжига с программируемым нагревом и медленным остыванием, плюс приспособления, которые держат форму детали в печи.
- Инструмент для снятия поддержек: у PEEK они из того же материала, их срезают, а не отламывают.
- Вытяжка: при температуре сопла 400 °C и выше любой полимер выделяет пары и мелкие частицы.
- Средства контроля: образцы-свидетели из каждой печати, измерение геометрии, лучше всего 3D-сканирование с картой отклонений.
Отдельная ветка - лазерное сплавление полимерного порошка PEEK и PEKK. Детали получаются без поддержек, а сложная сетчатая структура строится за одно построение. Но и класс машин другой: порошок TPM3D PEEK IND работает на принтере TPM3D S320HT, который греет порошковый слой до 350 °C. Это бюджет серийного производства. Метод построения® - официальный дилер TPM3D в России.
Почему печать PEEK почти всегда дороже ожиданий
Первая смета обычно выглядит так: масса детали × цена килограмма + часы принтера. Для ABS она почти верна. Для PEEK материал - лишь верхушка, и вот что лежит под водой.
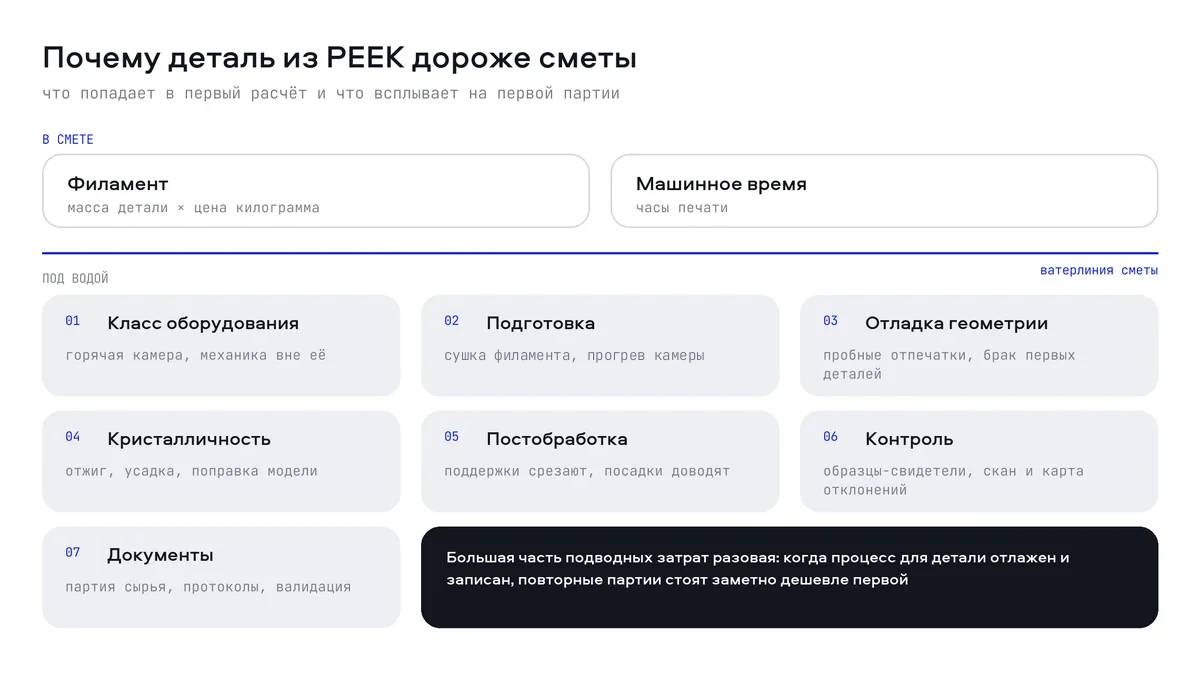
- Оборудование. Принтер с горячей камерой стоит заметно дороже обычного закрытого, а загружен обычно хуже, поэтому амортизация на деталь высокая.
- Подготовка. Сушка филамента и прогрев камеры добавляют часы к каждому заданию, даже если сама печать короткая.
- Отладка геометрии. Новую деталь почти никогда не удаётся напечатать с первого раза: ориентацию, поддержки, рафт и режим охлаждения подбирают на пробных отпечатках. Каждая неудача - дорогой материал и машинное время.
- Кристалличность. Отжиг повышает свойства, но даёт усадку: геометрию приходится заранее компенсировать и проверять. Это ещё один цикл «печать - измерение - поправка».
- Постобработка. Поддержки срезают, посадочные поверхности часто доводят на станке.
- Контроль. Прочность поперёк слоёв у PEEK особенно чувствительна к режиму, поэтому без образцов-свидетелей нельзя утверждать, что деталь соответствует расчёту.
- Документы. В медицине, авиации и энергетике к детали прилагается прослеживаемость: партия сырья, протоколы печати, валидация процесса. Часто это самая дорогая часть.
Хорошая новость: большая часть этих затрат разовая. Когда процесс для конкретной детали отлажен и записан, повторные партии стоят заметно дешевле первой. Поэтому PEEK выгоден там, где одну и ту же задачу решают много раз, а каждое изделие индивидуально. Ровно такой случай - медицина.
Пример: имплантаты черепа из PEEK, напечатанные в больнице Базеля
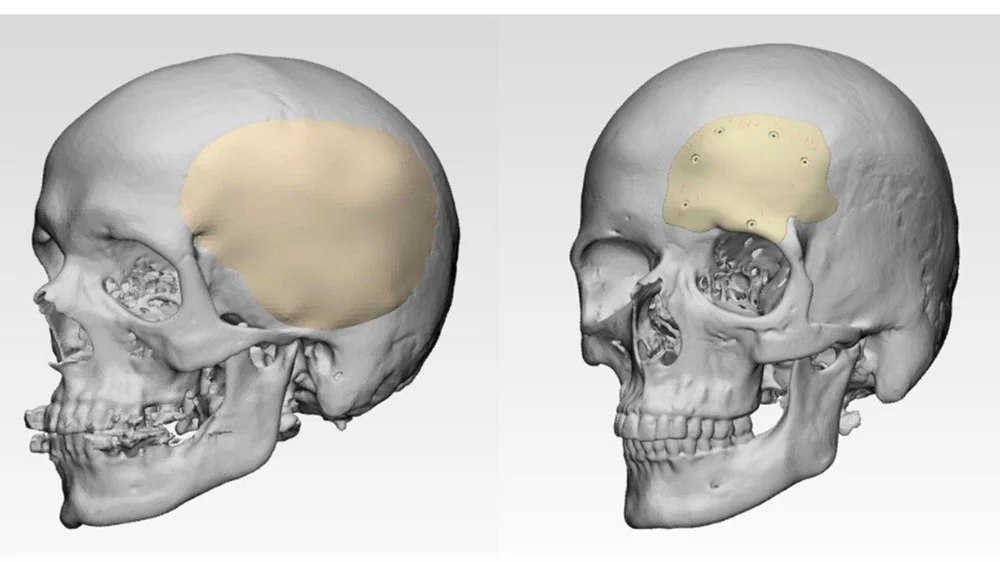
Когда часть черепа приходится удалить после травмы, инсульта, при опухоли или декомпрессионной операции, дефект потом закрывают имплантатом. Вариантов немного: собственная кость пациента, титановая сетка, костный цемент или индивидуальная пластина из PEEK. PEEK ценят за то, что он не даёт артефактов на снимках, а по жёсткости близок к кортикальной кости. Но такие пластины заказывали у внешних компаний: изготовление иногда занимало несколько недель и требовало многих встреч врачей с инженерами, а цена росла с размером дефекта.
Группа профессора Флориана Тирингера из Университетской больницы Базеля поставила вопрос иначе: а что, если печатать имплантат в самой больнице, в точке оказания помощи (point-of-care)? Хирург и инженер работают в одном здании, проект правят за час, изделие получают за дни. Как такие задачи решают другие клиники, мы собрали в разделе об аддитивных технологиях в медицине.
2020: честная проверка - что получается, а что нет
Первым шагом стало исследование Sharma и соавторов в Journal of Clinical Medicine (2020, открытый доступ). Команда взяла данные КТ двух клинических случаев: дефект свода черепа больше 100 см² и дефект меньшего размера с вовлечением края глазницы. Для каждого спроектировали индивидуальный имплантат и напечатали по три экземпляра на настольном Apium M220 из медицинского PEEK Evonik VESTAKEEP i4 G. В пациентов эти образцы не ставили: задача была оценить, насколько точно больничный принтер воспроизводит проект.
Сначала подобрали режим на тестовых кубиках по методу Тагучи. Меньше всего размеры менялись при слое 150 мкм, заполнении 80 %, двух периметрах и прямолинейном узоре заполнения. Самым влиятельным фактором оказался узор: на него пришлось 77 % изменения размеров.
Затем напечатанные имплантаты отсканировали оптическим 3D-сканером Shining 3D EinScan-SE и совместили с цифровым проектом по всей поверхности. Среднеквадратичное отклонение составило 0,70-0,79 мм у трёх больших имплантатов и 0,23-0,24 мм у трёх меньших. Оба результата укладываются в 2 мм, которые авторы со ссылкой на литературу считают допустимыми для краниопластики.
Самое ценное в статье - показанные проблемы. Большие имплантаты местами потемнели: тёмно-коричневые зоны - это более аморфный PEEK, то есть кристалличность набралась неравномерно. При горизонтальной ориентации к концу печати рафт оторвался и деталь покоробилась, а внутренняя поверхность вышла шероховатой. Отжиг убрал тёмные зоны, но вызвал такую усадку, что имплантат стал непригоден для клиники.
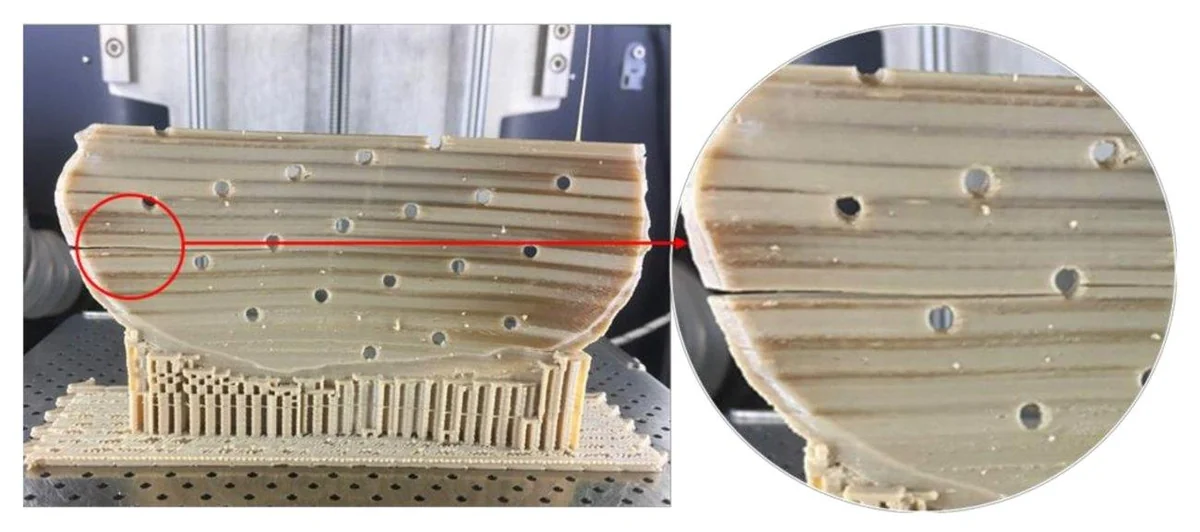
Имплантат с отверстиями для дренажа удалось напечатать только горизонтально. При вертикальной ориентации пластина треснула между слоями прямо в процессе печати: новый слой ложится на ещё не застывший предыдущий, усадка ослабляет связь, и трещина идёт по границе слоёв.
Вывод авторов сдержанный: у изготовления имплантатов из PEEK в больнице большой потенциал, но технология на раннем этапе, а ключевое условие - управление теплом при печати. В 2021 году эту линию продолжила диссертация Нехи Шармы в Базельском университете: цифровой процесс изготовления в больнице, протез ладьевидной кости запястья, черепные и пористые глазничные имплантаты из PEEK.
2023: первый имплантат черепа, напечатанный в больнице по MDR
Ответом на проблему тепла стал принтер другого класса - EXT 220 MED (ранее Kumovis R1, выпускает 3D Systems). Его рабочая камера греется до 250 °C ламинарным потоком воздуха, который выравнивает температуру по объёму, а сама машина устроена как встроенная чистая зона. В нашем каталоге этого принтера нет; ближайшие по задаче машины для PEEK - в разделе о камере выше.
На таком принтере в лаборатории больницы напечатали черепной имплантат для 46-летнего пациента; о нём в октябре 2023 года рассказал отраслевой журнал Design World. После инсульта 2019 года у него разрушалась костная крышка черепа: лоб проседал, появились нарушения зрения, сильные головные боли и головокружения. Имплантат спроектировали по КТ под его анатомию и напечатали из медицинского филамента Evonik VESTAKEEP i4 3DF. Участники проекта называют его первым черепным имплантатом, изготовленным в точке оказания помощи по европейскому регламенту о медицинских изделиях (MDR); систему менеджмента качества выстраивали со специализированной компанией POC APP. В тот же период похожие операции начала университетская клиника Зальцбурга.
2025: первый лицевой имплантат
18 марта 2025 года в Базеле провели операцию с индивидуальным лицевым имплантатом из PEEK, спроектированным и напечатанным командой Тирингера и Шармы на том же EXT 220 MED. 3D Systems в апреле 2025 года назвала его первым напечатанным в мире лицевым имплантатом из PEEK, соответствующим MDR, и сообщила о более чем 80 операциях с черепными имплантатами с этого принтера в больницах-партнёрах с августа 2023 года. Независимой сводки клинических исходов по этим операциям мы не нашли.
Метод вышел и за пределы одной клиники. В Китае в 2022 году описали замену титановой сетки, простоявшей 15 лет и давшей свищ, на напечатанный имплантат из PEEK. В 2024 году вышло ретроспективное сравнение 66 пациентов в International Journal of Bioprinting: через полгода после выписки различий по осложнениям и неврологическим исходам между напечатанным PEEK, собственной костью и титановой сеткой не нашли. Исследования небольшие, но направление подтверждают.
Что в этом опыте восхищает и что стоит перенять
Восхищает не сам факт печати PEEK - это умеют многие, - а то, что больница превратила капризный промышленный процесс в медицинский. Имплантат черепа нельзя переделать после установки, допуск у него в доли миллиметра, а требования к чистоте выше, чем в любой мастерской. Делать его в здании, где лежит пациент, значит взять на себя ответственность производителя медицинского изделия.
Восхищает и честность статьи 2020 года. Авторы могли показать три аккуратных имплантата и ограничиться цифрами точности. Вместо этого в ней есть фотографии тёмных зон, оторванного рафта, усаженного после отжига имплантата и трещины между слоями. Для любого, кто собирается печатать PEEK, эти кадры полезнее рекламной брошюры: они показывают, за что придётся платить.
И наконец, последовательность. Между первой статьёй и первой операцией прошло три года: режим, затем точность, затем тепловой режим, затем оборудование с горячей камерой, затем система качества и только потом пациент. Так выглядит путь, на котором PEEK окупается: не одна деталь, а отлаженный и задокументированный процесс для потока индивидуальных изделий.
Для промышленности здесь прямой урок. Контроль в Базеле устроен так же, как контроль сложных деталей в машиностроении: напечатанное изделие сканируют, совмещают с цифровой моделью и строят карту отклонений. Тот же подход мы разбирали в материале о 3D-сканировании в вагоностроении. Мы бы перенимали именно его: сначала научиться измерять отклонения, потом подбирать режим, и только после этого запускать деталь в работу.
Где без PEEK и PEI не обойтись
1. Индивидуальные имплантаты и изделия, контактирующие с телом
Нужны сразу биосовместимость, стерилизация, отсутствие артефактов на снимках и геометрия под каждого пациента. Металл проигрывает по артефактам, заказная фрезеровка PEEK - по срокам, а другие пластики не имеют нужного статуса для имплантации. Оговорка: речь о медицинских марках PEEK, отвечающих ASTM F2026, и о процессе, валидированном по медицинским нормам, а не о любом PEEK на любом принтере.
2. Детали в горячей агрессивной среде
Уплотнения, втулки, крыльчатки и корпуса насосов, которые работают с горячей водой, паром, кислотами, щелочами и растворителями. Здесь у PEEK мало конкурентов среди пластиков, а металл может корродировать или оказаться слишком тяжёлым. 3D-печать оправдана, когда деталь нужна быстро, малой партией или с геометрией, которую не выточить, например срочная запчасть для остановленной линии. Как такую деталь восстанавливают по образцу, мы показывали на примере запчастей для роботов Siemens.
3. Интерьеры самолётов и поездов
Здесь лидирует не PEEK, а PEI. Филамент Stratasys ULTEM 9085 прошёл испытания на горение, дымообразование и токсичность газов по 14 CFR 25.853 для авиации и уровни HL2-HL3 по EN 45545-2 для железнодорожного транспорта. Кронштейны, воздуховоды, панели и крышки из него печатают давно: в 2015 году Stratasys сообщила, что Airbus изготовил более 1 000 лётных деталей из ULTEM 9085 для первого A350 XWB. Обычный ABS или PA12 без огнестойких добавок такие испытания не проходят.
4. Оснастка для композитов и горячих процессов
Формы для выкладки углепластика, оправки и ложементы, которые проходят цикл отверждения в автоклаве. ULTEM 1010 держит около 215 °C под нагрузкой 1,8 МПа, а напечатанная форма делается за дни, а не за недели, как металлическая. Британская MCT Engineering печатает на FUNMAT PRO 610HT формы для автоклава из армированного PEEK и PEI 1010 на 130-150 °C: работа, на которую уходила неделя, укладывается меньше чем в 24 часа.
Три случая, где это переплата
1. Детали, которые работают до 100 °C
Если деталь нагревается не выше кипятка и не встречается с агрессивной химией, справятся полиамид, в том числе наполненный стекло- или углеволокном, или поликарбонат за малую долю стоимости. «Надёжнее же» - не аргумент: запас по температуре, которым никто не воспользуется, оплачивается каждый раз.
2. Прототипы для проверки формы и сборки
Если нужно проверить, как деталь стоит в узле, хватает ли зазоров и удобен ли монтаж, печатать её из PEEK бессмысленно. Геометрию проверяют на дешёвом материале, а PEEK подключают только для финальной проверки свойств. Это правило экономит больше всего денег на этапе разработки.
3. Простые детали, которые дешевле выточить или отлить
Втулка, шайба, кольцо, пластина - всё, что легко сделать на токарном или фрезерном станке из прутка или листа PEEK. Точёная деталь изотропна и прочнее печатной, а при серии от сотен штук выиграет литьё под давлением. 3D-печать PEEK имеет смысл, когда геометрия сложная, изделие индивидуальное или нужно срочно.
Как подступиться к этому у себя
- Запишите реальные условия работы детали: максимальную и длительную температуру, среду (вода, пар, масла, кислоты, растворители), нагрузку и её направление. Без этих цифр выбор материала - гадание.
- Проверьте, проходит ли задача на PA12, армированном полиамиде или поликарбонате. Если да, дорогие полимеры не нужны.
- Нужна негорючесть или авиационные и железнодорожные нормы - смотрите в сторону PEI. Нужны пар, химия и температура выше 180 °C - в сторону PEEK.
- Оцените, нужна ли именно печать: для простой геометрии и серии сравните с мехобработкой и литьём. Печать выигрывает на сложной форме, малой партии и индивидуальных изделиях.
- Выберите принтер по камере, а не по соплу: для PEEK камера и её равномерность важнее максимальной температуры экструдера.
- Заложите в бюджет первой партии отладку, брак, отжиг и контроль, а прочность поперёк слоёв подтвердите испытаниями образцов-свидетелей, напечатанных в том же режиме, что и деталь.
Вопросы и ответы
Чем PEEK отличается от PEI в 3D-печати?
PEEK частично кристалличен: он держит 240-260 °C длительно и почти любую химию, но требует горячей камеры и контроля кристалличности. PEI аморфен: ULTEM 9085 стеклуется при 177 °C, ULTEM 1010 - при 209 °C, печатается предсказуемее, не поддерживает горение и проходит авиационные нормы FST. Нужны стойкость к растворителям, пару и износу - выбирают PEEK; нужны жёсткость, негорючесть и стабильная геометрия при умеренном нагреве - обычно PEI.
Можно ли печатать PEEK на обычном 3D-принтере?
Как правило, нет. Нужны сопло на 400 °C и выше, горячий стол и прежде всего нагреваемая камера, иначе деталь коробится, слои расслаиваются, а материал застывает аморфным. Двигатели и электроника при этом должны стоять вне горячей зоны. Доработанный бытовой принтер обычно даёт мелкие детали с непредсказуемой прочностью поперёк слоёв.
Сколько стоит 3D-печать PEEK?
Цена детали складывается не из граммов. Филамент PEEK сам по себе дорог, но основные затраты - класс оборудования, отладка геометрии и брак первых деталей, сушка, отжиг, снятие поддержек, контроль и документы. Для первой партии новой детали закладывайте заметно больше, чем даёт расчёт «граммы × цена + часы принтера»; повторные партии дешевле.
Зачем отжигать детали из PEEK после печати?
Если расплав остыл быстро, PEEK застывает аморфным и теряет жёсткость выше 143 °C. Отжиг поднимает кристалличность, а с ней жёсткость, термо- и химстойкость. Цена - усадка: в базельском исследовании отожжённый имплантат так изменил размеры, что стал непригоден. Поэтому для точных деталей кристалличность лучше набирать в горячей камере во время печати.
Почему для имплантатов черепа используют PEEK, а не титан?
PEEK не даёт артефактов на КТ и МРТ, а по жёсткости близок к кортикальной кости. Медицинские марки отвечают ASTM F2026, и PEEK выдерживает паровую стерилизацию. Индивидуальный имплантат из PEEK раньше заказывали на стороне с ожиданием в недели; печать позволяет сделать его прямо в больнице.
Выводы
PEEK и PEI оправданы, когда деталь упирается в температуру, химию, пар, огнестойкость или требования к имплантатам. Во всех остальных случаях они превращают задачу в переплату. 3D-печать PEEK требует принтера с горячей камерой и дисциплины процесса: сушки, контроля кристалличности, измерения геометрии и документов. Опыт Базеля показывает, что этот путь проходим, но занимает годы и начинается с честного разбора брака.
Если выбираете материал или оборудование, посмотрите термостойкий пластик для 3D-принтера в нашем каталоге: там PEI, PEEK и другие марки с паспортами. Поможем понять, нужен ли вашей детали PEEK или PEI, или задачу можно решить материалом попроще, и подобрать принтер с подходящей камерой. Напишите нам через контакты.