


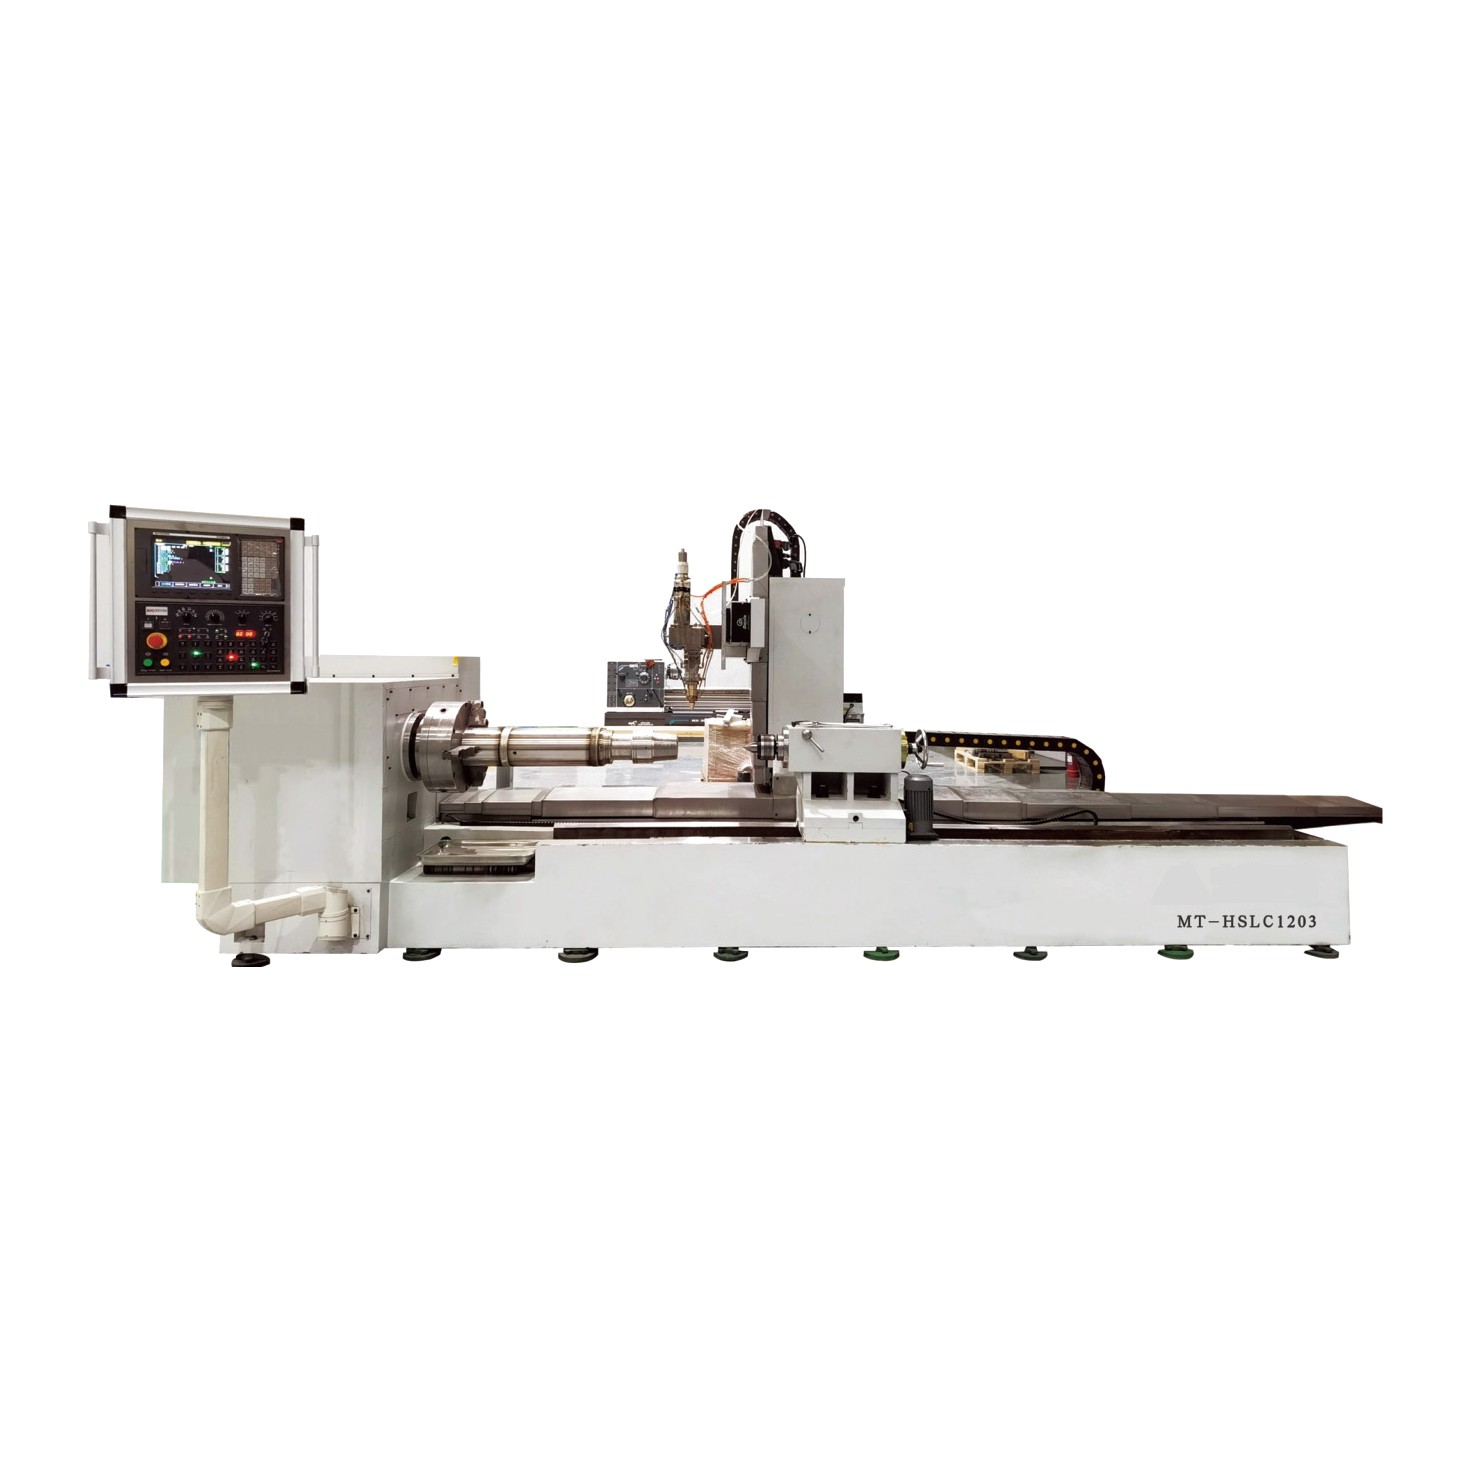
Установка высокоскоростной лазерной наплавки AVIMETAL MT-HSLC0605
Предзаказ
Артикул: 110157

AVIMETAL MT-HSLC0605 - установка высокоскоростной лазерной наплавки: волоконный, 6-12 кВт, до Ø 500 × 5000 мм.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
AVIMETAL MT-HSLC0605 - установка высокоскоростной лазерной наплавки на базе станка: оси X, Y и Z согласованы с вращением детали, поэтому головка может двигаться по любой траектории. Есть и исполнение MT-HSLC0603.
Лазерная наплавка (LC, Laser Cladding) - это нанесение металла на поверхность детали лучом лазера: головка подаёт порошок в ванну расплава, и на детали остаётся плотный слой, сплавленный с основой. Наплавкой восстанавливают изношенные валы, валки и пресс-формы и защищают поверхности от износа и коррозии.
Лазер - волоконный мощностью 6-12 кВт. Лазер - волоконный или диодный, головка даёт круглое или прямоугольное пятно, её конструкцию AVIMETAL подбирает под задачу заказчика.
Линейная скорость наплавки - до 50 м/мин, производительность - от 0,7 м²/ч, а в слой уходит не меньше 90 % порошка. Станок точный и жёсткий, ЧПУ высокой точности держит траекторию, а слой получается гладким и тонким: после шлифовки и полировки деталь готова к работе.
В отличие от напыления, наплавленный слой металлургически связан с деталью, а нагрев небольшой: деталь почти не коробится, а слой после шлифовки и полировки сразу идёт в работу. AVIMETAL выпускает для наплавки и сами установки, и порошки на основе железа, никеля и кобальта. Наплавляют в несколько проходов с перекрытием валиков, а режимы - мощность лазера, скорость и расход порошка - сохраняют в программе, чтобы повторять их на следующих деталях.
Для наплавки AVIMETAL выпускает порошки на основе железа, никеля и кобальта, а для лазерного выращивания и ремонта - титановые и жаропрочные, например IN625, IN718 и Ti6Al4V. Другие порошки - в разделе металлические порошки.
На MT-HSLC0605 покрывают штоки гидроцилиндров, гидравлические стойки шахтной крепи и валки прокатных станов - вместо гальванического хромирования. Рядом в линейке - AVIMETAL MT-LCR5000 и AVIMETAL MT-LCWS5000, другие модели - в разделе 3D-принтеры по металлу.
Установки наплавки AVIMETAL: роботизированные MT-LCF1000 (робот и позиционер), MT-LCM1800 (мобильный робот) и MT-LCR5000 (робот и вращатель) с лазером 1-12 кВт, высокоскоростная MT-HSLC0605 (и MT-HSLC0603) на базе станка с лазером 6-12 кВт для тел вращения до Ø 500 × 5000 мм и станция MT-LCWS5000 с рабочим пространством 500 × 5000 × 7000 мм. AVIMETAL MT-HSLC0605 подходит, если детали и задачи совпадают с её исполнением.
Материал слоя подбирают под условия работы детали: сплавы на основе железа дешевле и подходят для валков, штоков и валов, никелевые держат коррозию и нагрев, кобальтовые - износ и удары при высокой температуре. Толщину слоя и число проходов задают так, чтобы после шлифовки остался нужный припуск.
Качество наплавки на AVIMETAL MT-HSLC0605 проверяют по сечению образца: слой должен быть сплошным, без пор и трещин, с ровной зоной сплавления с основой. Затем замеряют твёрдость и толщину слоя после шлифовки, а у ответственных деталей - проводят капиллярный или ультразвуковой контроль.
AVIMETAL MT-HSLC0605 поставляется как готовое рабочее место: лазер, наплавочная головка, питатель порошка, система перемещения и защитное ограждение. Перед поставкой AVIMETAL подбирает под детали заказчика оснастку и режимы, а на AVIMETAL MT-HSLC0605 отрабатывает наплавку на образцах из его материала.
Наплавка выгодна там, где деталь дорогая, а изнашивается только поверхность: вместо новой детали восстанавливают слой в несколько миллиметров. Покрытие из износостойкого сплава часто служит дольше исходного металла, поэтому наплавляют и новые детали - валки, штоки, штампы.
Перед наплавкой поверхность очищают и при необходимости протачивают до здорового металла, а после - шлифуют и полируют в размер. Порошок хранят в закрытой таре в сухом помещении, работают с ним в перчатках и респираторе, а зону наплавки закрывают защитным ограждением от лазерного излучения.
AVIMETAL монтирует и налаживает установку, калибрует оптику, обучает операторов работе и технологии, поставляет запасные части и расходные материалы, а инженеры приезжают на осмотр и обслуживание. Производство AVIMETAL - на двух площадках, в Ланфане (провинция Хэбэй) и в Сюйчжоу (провинция Цзянсу), в компании больше 400 сотрудников, из них больше 100 - разработчики. За год AVIMETAL выпускает 1500 тонн металлического порошка и 100 установок аддитивного производства, а в планах компании - 5000 тонн и 300 установок.
Все модели и порошки - в каталоге оборудование AVIMETAL. Если останутся вопросы, наши специалисты помогут. Характеристики модели у производителя - на avimetalam.com.
- Скорость до 50 м/мин
- От 0,7 м²/ч
- Порошок в слой ≥ 90 %
- Детали Ø 500 × 5000 мм
- Лазер 6-12 кВт
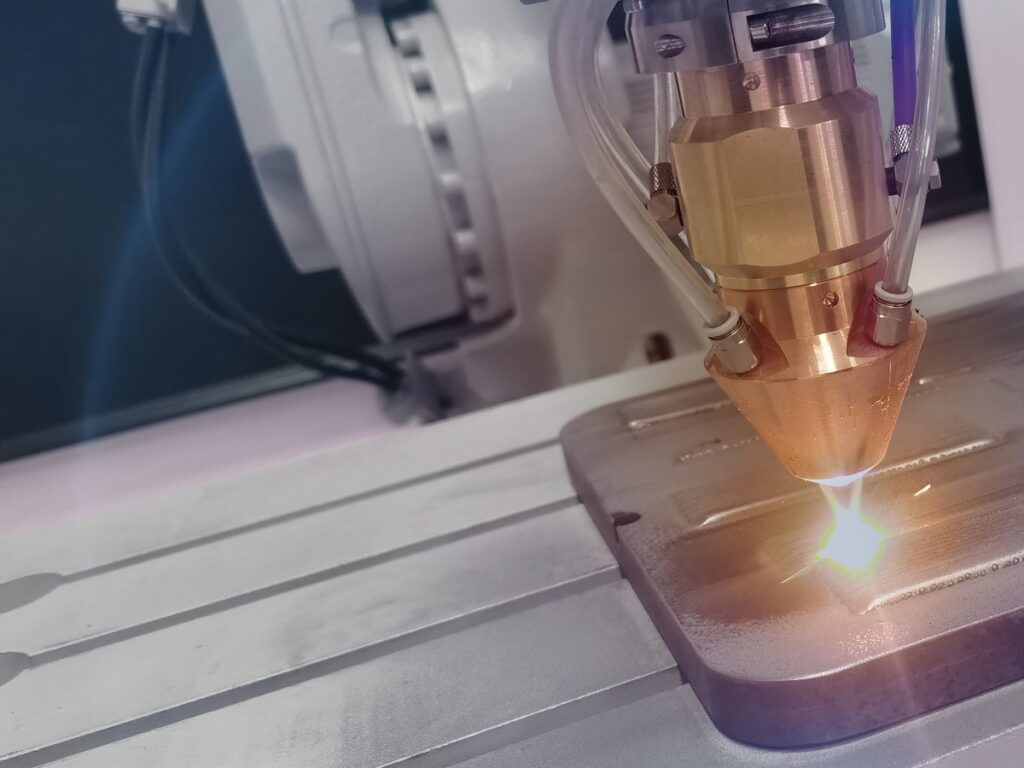
AVIMETAL MT-HSLC0605: наплавочная головка
Головка подаёт порошок в ванну расплава: на высокой скорости слой получается тонким и гладким.
01
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросЦена зависит от мощности лазера, размеров деталей, оснастки и условий поставки. Оставьте заявку - подготовим предложение.
Тела вращения диаметром до 500 мм и длиной до 5000 мм: штоки гидроцилиндров, гидравлические стойки, валки.
Наплавленный слой сплавлен с основой металлургически, поэтому не отслаивается, а нагрев детали небольшой и коробления почти нет.
Порошки на основе железа, никеля и кобальта под нужную твёрдость и стойкость к износу и коррозии - AVIMETAL выпускает их сама.
Скорость - до 50 м/мин, слой тоньше и глаже, а нагрев детали меньше, поэтому так покрывают длинные штоки и валки вместо хромирования.
Не меньше 90 %: потери порошка малы, поэтому покрытие больших площадей обходится дешевле.
БрендAVIMETAL
Страна производителяКитай
Технологиявысокоскоростная лазерная наплавка (HSLC)
ИсполненияMT-HSLC0605, MT-HSLC0603
Лазерволоконный, 6-12 кВт
Наплавочная головкакруглое или прямоугольное пятно, под заказ
Размер деталейдо Ø 500 × 5000 мм
Скорость наплавки≤ 50 м/мин
Производительность≥ 0,7 м²/ч
Использование порошка≥ 90 %
Движениеоси X, Y, Z согласованы с вращением детали, ЧПУ
Для каких задач подходит
Похожие товары
Связанные статьи
Генеративное проектирование: как TEC и LEAP 71 проектируют двигатели
Чем генеративное проектирование отличается от топологической оптимизации и зачем европейская TEC лицензировала вычислительную модель LEAP 71 для ракетных двигателей.
Аэроспайк двигатель: как устроен и почему его научились печатать
Как устроен аэроспайк, почему его полвека не могли довести до ракеты и как LEAP 71 и HBD напечатали метровый двигатель XRA-2E5 для многоразовой Aspire…
T70X: Титановый сплав, преодолевший температурный барьер в 600°C
В течение 30 лет предел в 600°C был жестким ограничением для жаропрочных титановых сплавов. Китайский сплав, названный в честь своей рабочей температуры в 700°C,…