Металлический порошок Additive Industries IN718
Предзаказ
Артикул: 310138
Additive Industries IN718 - никелевый порошок для SLM: 1470 МПа после термообработки, слой 80 мкм, аргон или азот. Для принтеров MetalFab.
Характеристики
Цена по запросу
Нашли дешевле? Снизим цену!
Купить в лизинг
Приобретайте оборудование без крупных первоначальных вложений
Описание: Металлический порошок Additive Industries IN718
Additive Industries IN718 - жаропрочный никель-хромовый металлический порошок для 3D-принтера, под который производитель выпустил параметры печати машин MetalFab. Сплав IN718 упрочняется старением, хорошо держит растяжение, усталость, ползучесть и окисление. Деталь из IN718 после печати слоем 80 мкм в аргоне выдерживает 1007 МПа на разрыв, а после термообработки - 1470 МПа при удлинении 14 %.
Паспортов у Additive Industries IN718 два, оба со слоем 80 мкм и набором Balanced. В аргоне производительность - 30,24 см³/ч на лазер, в азоте - 26 см³/ч. Плотность деталей в обоих газах не ниже 99,8 %, минимальный элемент - 0,5 мм. Азот даёт немного большую прочность после печати: 1077 МПа против 1007 МПа, а после термообработки - 1525 МПа против 1470 МПа у горизонтальных образцов.
Печатают Additive Industries IN718 на MetalFab 420K с четырьмя лазерами по 1 кВт, MetalFab G2 и MetalFab 300 Flex. Для 420K у этой марки есть отдельный набор параметров, а область 420 × 420 × 400 мм вмещает крупные детали вроде крыльчатки ⌀405 мм. Другие машины этой технологии - в разделе SLM 3D-принтеры.
Термообработка IN718: растворение 2 часа при 980 °C, охлаждение до комнатной температуры, старение 8 часов при 720 °C, охлаждение до 620 °C и ещё 8 часов при 620 °C. После неё твёрдость растёт с 280 до 470 HV10, предел текучести - с 685 до 1230 МПа. Напечатанный IN718 соответствует ASTM F3055-14, образцы испытывают по ASTM E8m в лаборатории с допуском NADCAP.
Состав Additive Industries IN718 по спецификации производителя O1128: никель 50-55 %, хром 17-21 %, ниобий с танталом 4,75-5,5 %, молибден 2,8-3,3 %, титан 0,75-1,15 %, алюминий 0,3-0,7 %, углерод 0,02-0,08 %, кобальт до 1 %, железо - остальное. Шероховатость вертикальной стенки сразу после печати в аргоне - Ra 5 мкм, поверхности под 45° - Ra 13 мкм. Азот подходит не всем сплавам: с титаном он вступает в реакцию, поэтому для IN718 азотный набор выпущен отдельно, а титан печатают только в аргоне.
Вертикальные образцы IN718 немного уступают горизонтальным: в аргоне после печати 930 МПа на разрыв, после термообработки - 1330 МПа. Зато у них выше удлинение: 35 % после печати и 16 % после термообработки. Модуль упругости после термообработки - 210 ГПа по горизонтали и 193 ГПа по вертикали, плотность металла - не ниже 8,19 г/см³.
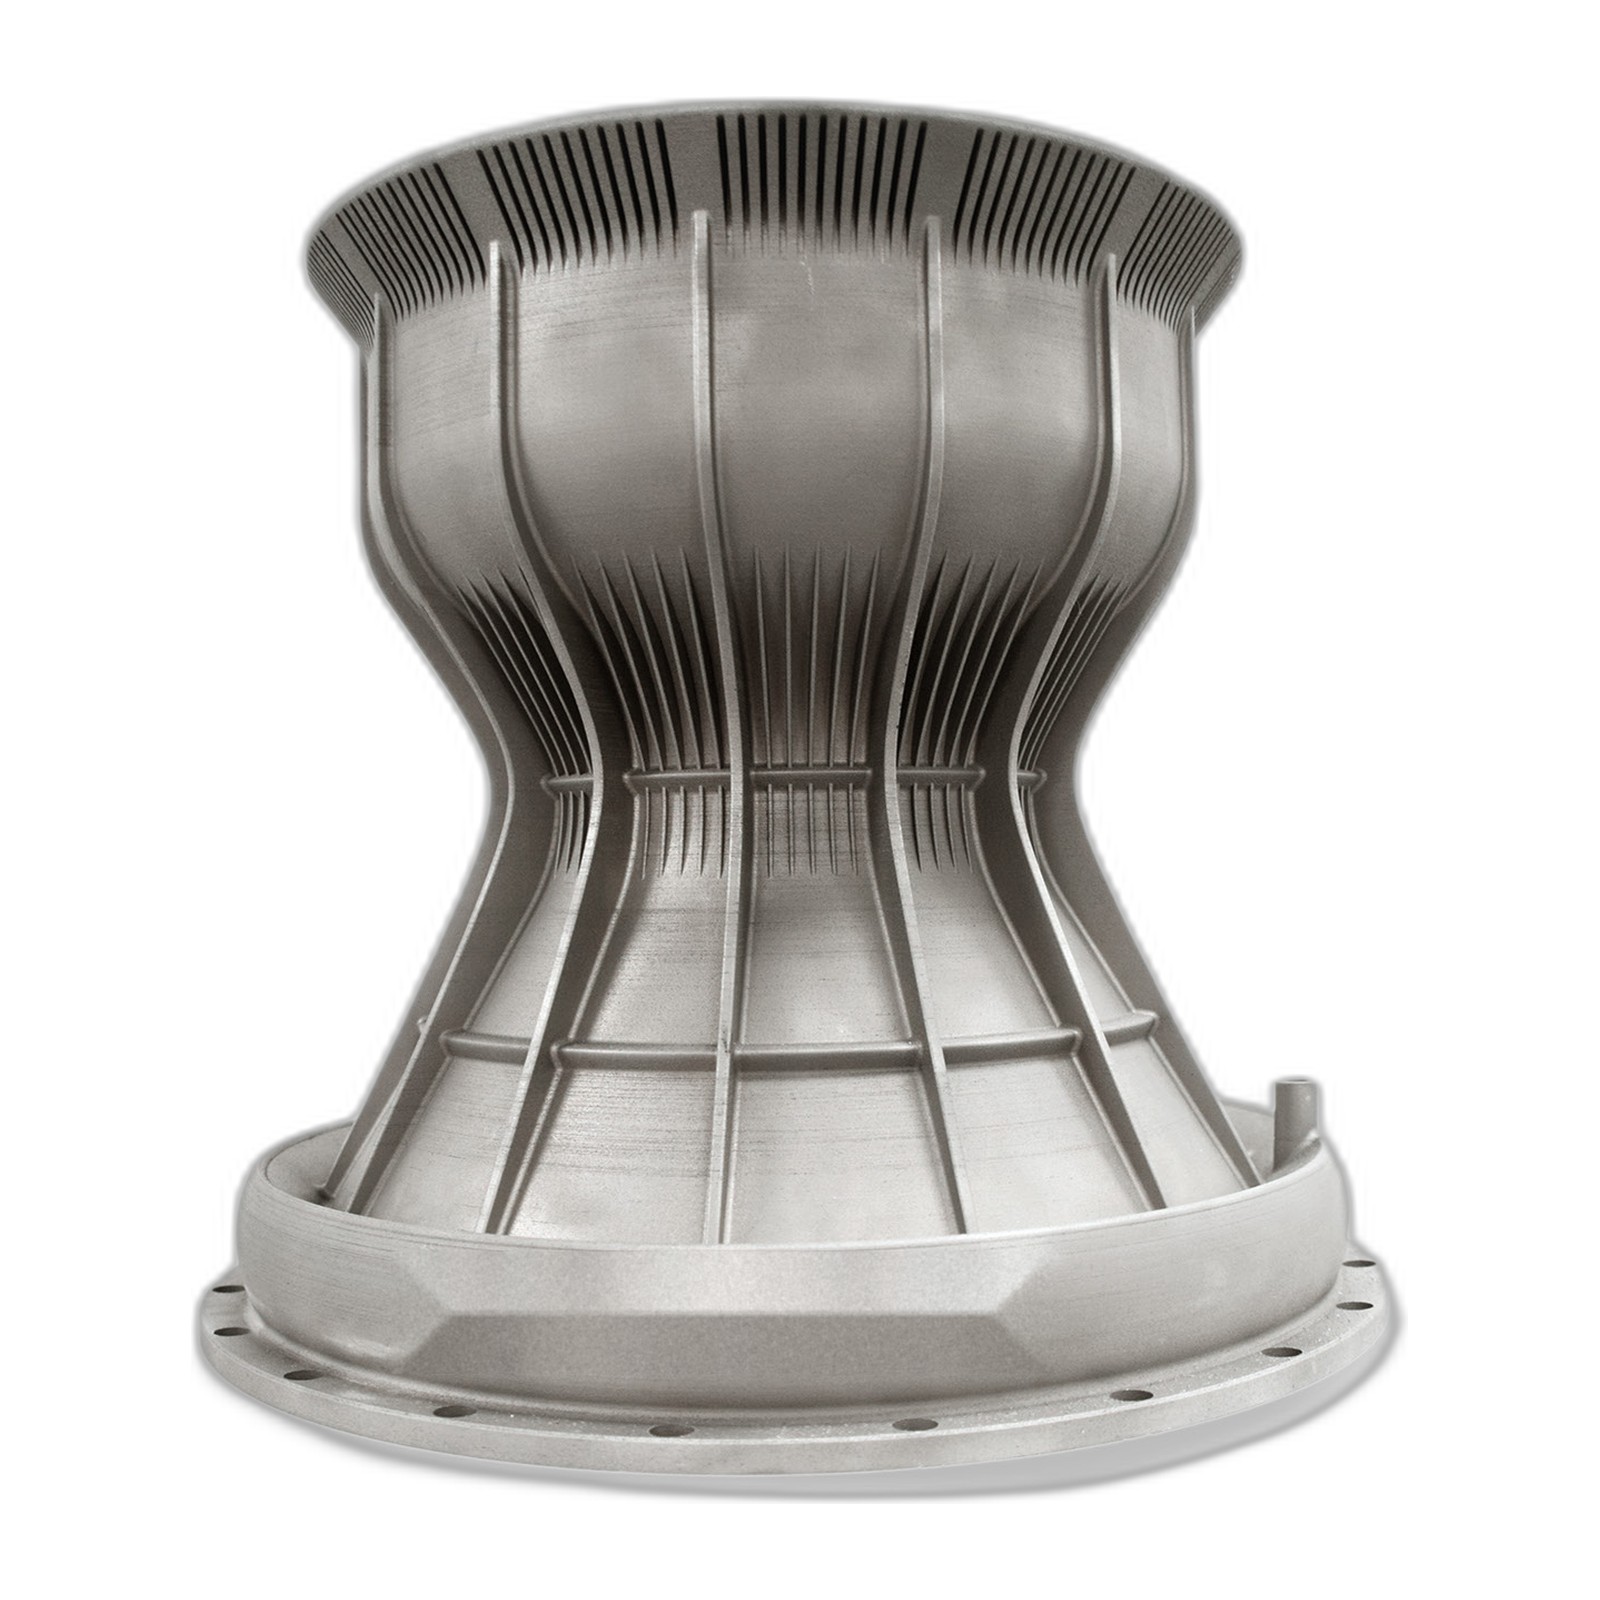
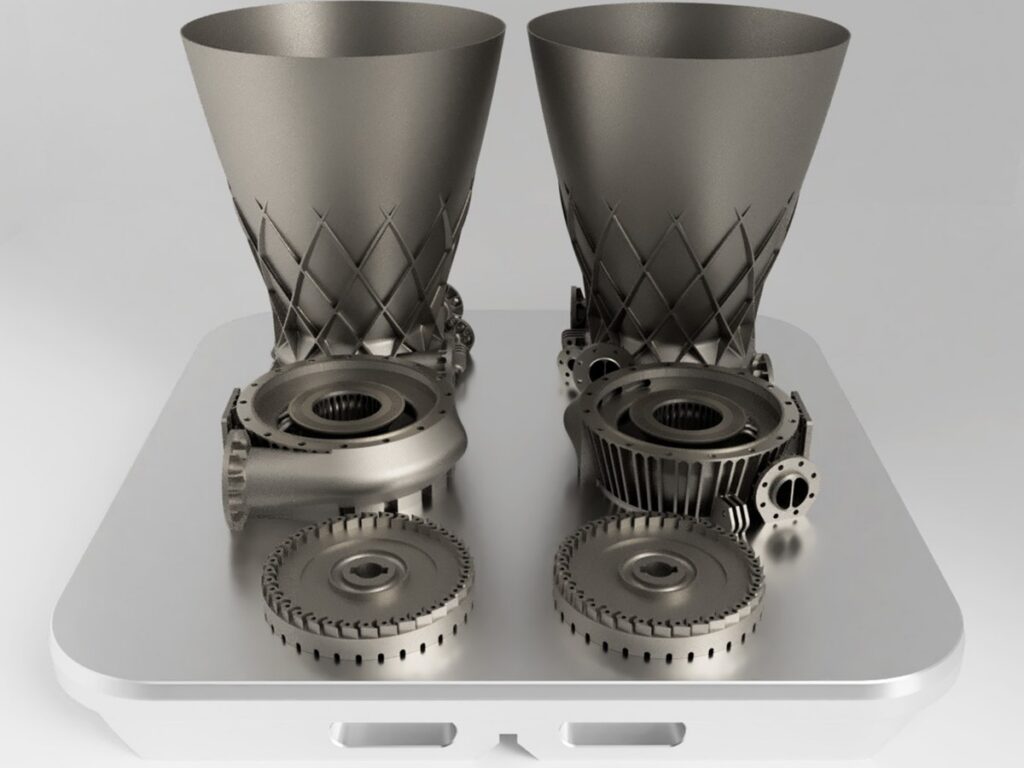
Additive Industries IN718 применяют в авиадвигателях, корпусах ракет и промышленных газовых турбинах. В проекте ракетного двигателя Kepler-3 из IN718 на MetalFab напечатаны сопло, корпус турбины и сверхзвуковая турбина: по две детали каждого вида за одно построение на 4 лазерах, чуть больше 20 часов на 6 деталей. Огневые испытания двигателя прошли в мае и июне 2025 года.
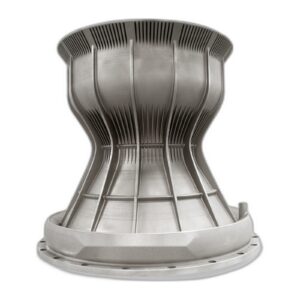
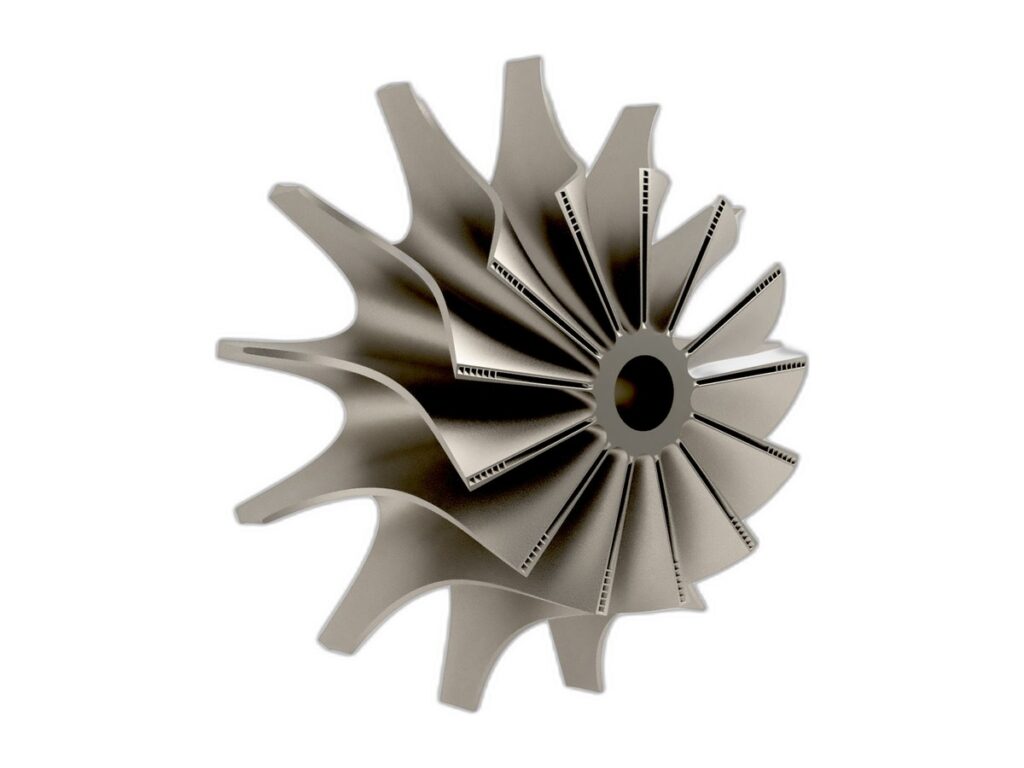
Ещё один пример - крыльчатка радиальной газовой турбины из IN718 размером ⌀405 × 150 мм. Её рассчитали на газ 900 °C и 22 000 об/мин, внутри лопаток провели каналы охлаждения, а масса снизилась на 35 % против прежней цельной конструкции. Деталь такого размера из IN718 раньше получали литьём или фрезерованием цельной заготовки. Для работы с порошком IN718 пригодятся станция просеивания порошка и взрывозащищённый пылесос, другое оборудование - в разделе Взрывозащищённое оборудование.
После печати детали Kepler-3 из IN718 освобождают от порошка, снимают напряжения, проводят растворение и двухступенчатое старение, отрезают от плиты электроэрозией и обрабатывают ответственные сопрягаемые поверхности. Печать позволила получить сложные изгибы лопаток турбины без фрезерования IN718 и выдержать малые зазоры между ротором и корпусом.
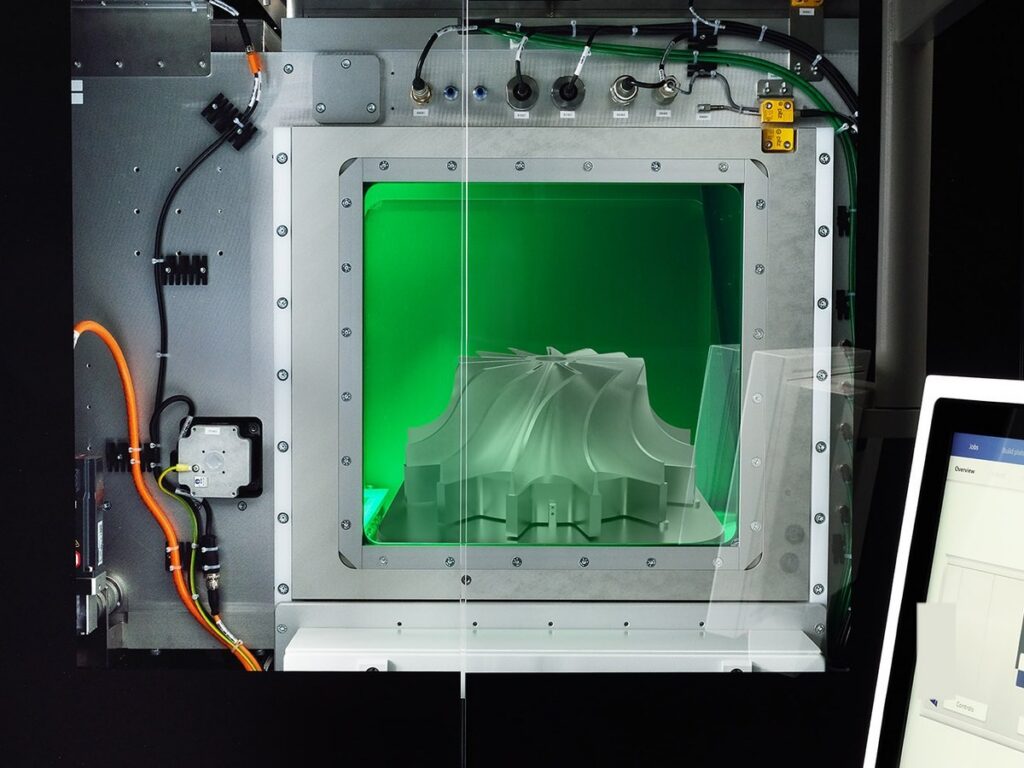
Крыльчатку из IN718 делали гибридным способом вместе со станкостроителем: печать на MetalFab и последующая обработка на станке. Такой путь убирает обычное отделение детали от опорной плиты электроэрозией и шлифовку плиты, сокращает массивные поддержки, которые потом уходят в стружку, и расход порошка. Четыре лазера на всю область печатают крыльчатку ⌀405 мм за одно построение.
Additive Industries работает с 2012 года, штаб-квартира и производство - в Эйндховене, филиал в Северной Америке - в Камарилло. Новые порошки компания проводит через собственную шкалу готовности процесса PRL, а Additive Industries IN718 выпускает с паспортами для аргона и азота. Производство сертифицировано по ISO 9001. Другие материалы - в разделе Никелевый порошок для 3D-принтера. Если останутся вопросы, наши специалисты помогут.
- Никель-хромовый сплав IN718
- 1470 МПа после термообработки
- Паспорта для аргона и азота
- Слой 80 мкм, плотность от 99,8 %
- Для MetalFab 420K, G2, 300 Flex
Крыльчатка газовой турбины
Крыльчатка радиальной турбины из IN718 ⌀405 мм с каналами охлаждения внутри лопаток. Она легче прежней цельной конструкции на 35 % и рассчитана на газ 900 °C.
01
Additive Industries IN718
Крыльчатка из IN718 в рабочей камере машины MetalFab во время построения. Область 420 × 420 мм вмещает деталь ⌀405 мм целиком.
02
Детали ракетного двигателя
Сопла, корпуса турбины и турбины двигателя Kepler-3 из IN718 на одной опорной плите. Шесть деталей напечатаны за одно построение на четырёх лазерах чуть больше чем за 20 часов.
03
Часто задаваемые вопросы
Не нашли интересующего вопроса?
Задать свой вопросНа MetalFab 420K, MetalFab G2 и MetalFab 300 Flex. Для MetalFab 420K у IN718 есть отдельный набор параметров.
В аргоне со слоем 80 мкм - 1007 МПа после печати и 1470 МПа после термообработки, горизонтальные образцы. В азоте - 1077 и 1525 МПа.
Растворение 2 часа при 980 °C, затем старение 8 часов при 720 °C и 8 часов при 620 °C. Твёрдость растёт с 280 до 470 HV10.
Для IN718 выпущены параметры для обоих газов. В аргоне производительность выше - 30,24 см³/ч на лазер против 26 см³/ч, а в азоте выше прочность.
Детали авиадвигателей, корпуса ракет и газовых турбин, крыльчатки и сопла. Сплав держит нагрев, усталость и ползучесть.
Не ниже 99,8 % по оптическому методу и не ниже 8,19 г/см³ по ASTM B962 для обоих газов.
БрендAdditive Industries
Страна производителяНидерланды
Тип материалаМеталлический порошок
Технологияселективное лазерное сплавление (SLM / L-PBF)
Основа сплаваникель (никель-хромовый сплав IN718)
Состав, % по массеNi 50-55; Cr 17-21; Nb+Ta 4,75-5,5; Mo 2,8-3,3; Ti 0,75-1,15; Al 0,3-0,7; C 0,02-0,08; Co ≤ 1; Fe - остальное
Стандартнапечатанный металл по ASTM F3055-14
Защитный газаргон или азот (отдельные паспорта)
Набор параметровBalanced, слой 80 мкм
Производительность на лазер30,24 см³/ч (аргон); 26 см³/ч (азот)
Оптическая плотность деталей≥ 99,8 %
Объёмная плотность деталей≥ 8,19 г/см³ (ASTM B962)
Предел прочности после печати1007 МПа (горизонт.), 930 МПа (вертик.) в аргоне; 1077 / 893 МПа в азоте
Предел прочности после термообработки1470 МПа (горизонт.), 1330 МПа (вертик.) в аргоне; 1525 / 1299 МПа в азоте
Предел текучести после печати685 / 570 МПа в аргоне; 745 / 574 МПа в азоте (горизонт. / вертик.)
Предел текучести после термообработки1230 / 1150 МПа в аргоне; 1313 / 1150 МПа в азоте
Удлинение после печати31 / 35 % в аргоне; 28 / 38 % в азоте
Удлинение после термообработки14 / 16 % в аргоне; 16 / 21 % в азоте
Твёрдость280 HV10 после печати, 470 HV10 после термообработки (аргон)
Режим термообработки980 °C 2 ч; старение 720 °C 8 ч, охлаждение до 620 °C, 620 °C 8 ч
Шероховатость после печатиRa 5 мкм вертикальная стенка, Ra 13 мкм под 45° (аргон)
Минимальный элемент0,5 мм
Совместимые принтерыMetalFab 420K, MetalFab G2, MetalFab 300 Flex
Для каких задач подходит
Похожие товары
Связанные статьи
Биопечать тканей в фармацевтике и химии: опыт производителей
Шесть примеров биопечати тканей в фармацевтике и химии: что печатают Organovo, Inventia, Aspect, Poietis, regenHU и SunP, зачем и с каким результатом.
3D-печать металлических деталей в оборонной промышленности: примеры
Опубликованные примеры печати металлом в оборонной промышленности: 25 000 глушителей Oerlikon, ремонт F-15 и Bradley, программы 3D Systems, метровые детали BLT, Farsoon и HBD.
Печать песчаных форм: когда она дешевле литейной оснастки
Как работает печать песчаных форм, когда она дешевле деревянной и металлической оснастки и что она дала пяти отливкам KOCEL для автомобилей и станков.
Вы недавно смотрели